Respuesta rápida
La fabricación de tanques para acuicultura es el proceso de construir recipientes termoplásticos estancos —tanques de cría, depósitos para piscifactorías, tanques de filtración y almacenamiento— a partir de láminas de HDPE o PP con idoneidad documentada para la aplicación prevista en contacto con el agua, unidas mediante soldadura a tope mecánica para formar paredes y fondos sin fugas. Los tres requisitos que definen un buen trabajo en la fabricación de tanques para acuicultura son: un material no tóxico cuyo grado específico está validado como adecuado para el uso previsto en contacto con el agua. (no existe una certificación universal única de "seguridad para los peces" en los plásticos; se deben verificar las aprobaciones reconocidas para el contacto con alimentos y/o agua potable para el mercado objetivo y la aplicación). soldaduras estancas a lo largo de toda la junta de cada panel de modo que el tanque retiene el agua sin gotear, y soldadura repetible controlada por máquina De esta forma, un taller puede fabricar muchos tanques con la misma calidad, en lugar de un solo tanque de buena calidad y una serie de tanques con fugas. La solución práctica para los fabricantes es una soldadora de chapa de gran formato con control preciso de la temperatura de la placa calefactora y presión de sujeción uniforme; por ejemplo, la WeiBond 3000 de Weissenberg, que suelda chapas de PE, PP y PVDF de 3 a 40 mm de espesor y hasta 3000 mm de ancho, con ajuste continuo de la altura de la placa calefactora, sujeción uniforme de alta densidad y control de parámetros PLC. Esta guía explica la selección de materiales, los requisitos de soldadura estanca y los métodos de prueba, cómo fabricar tanques en lotes repetibles y dónde encaja la WeiBond 3000 en una línea de tanques para acuicultura.
¿Qué es la fabricación de tanques para acuicultura?
Definición: Fabricación de tanques para acuicultura
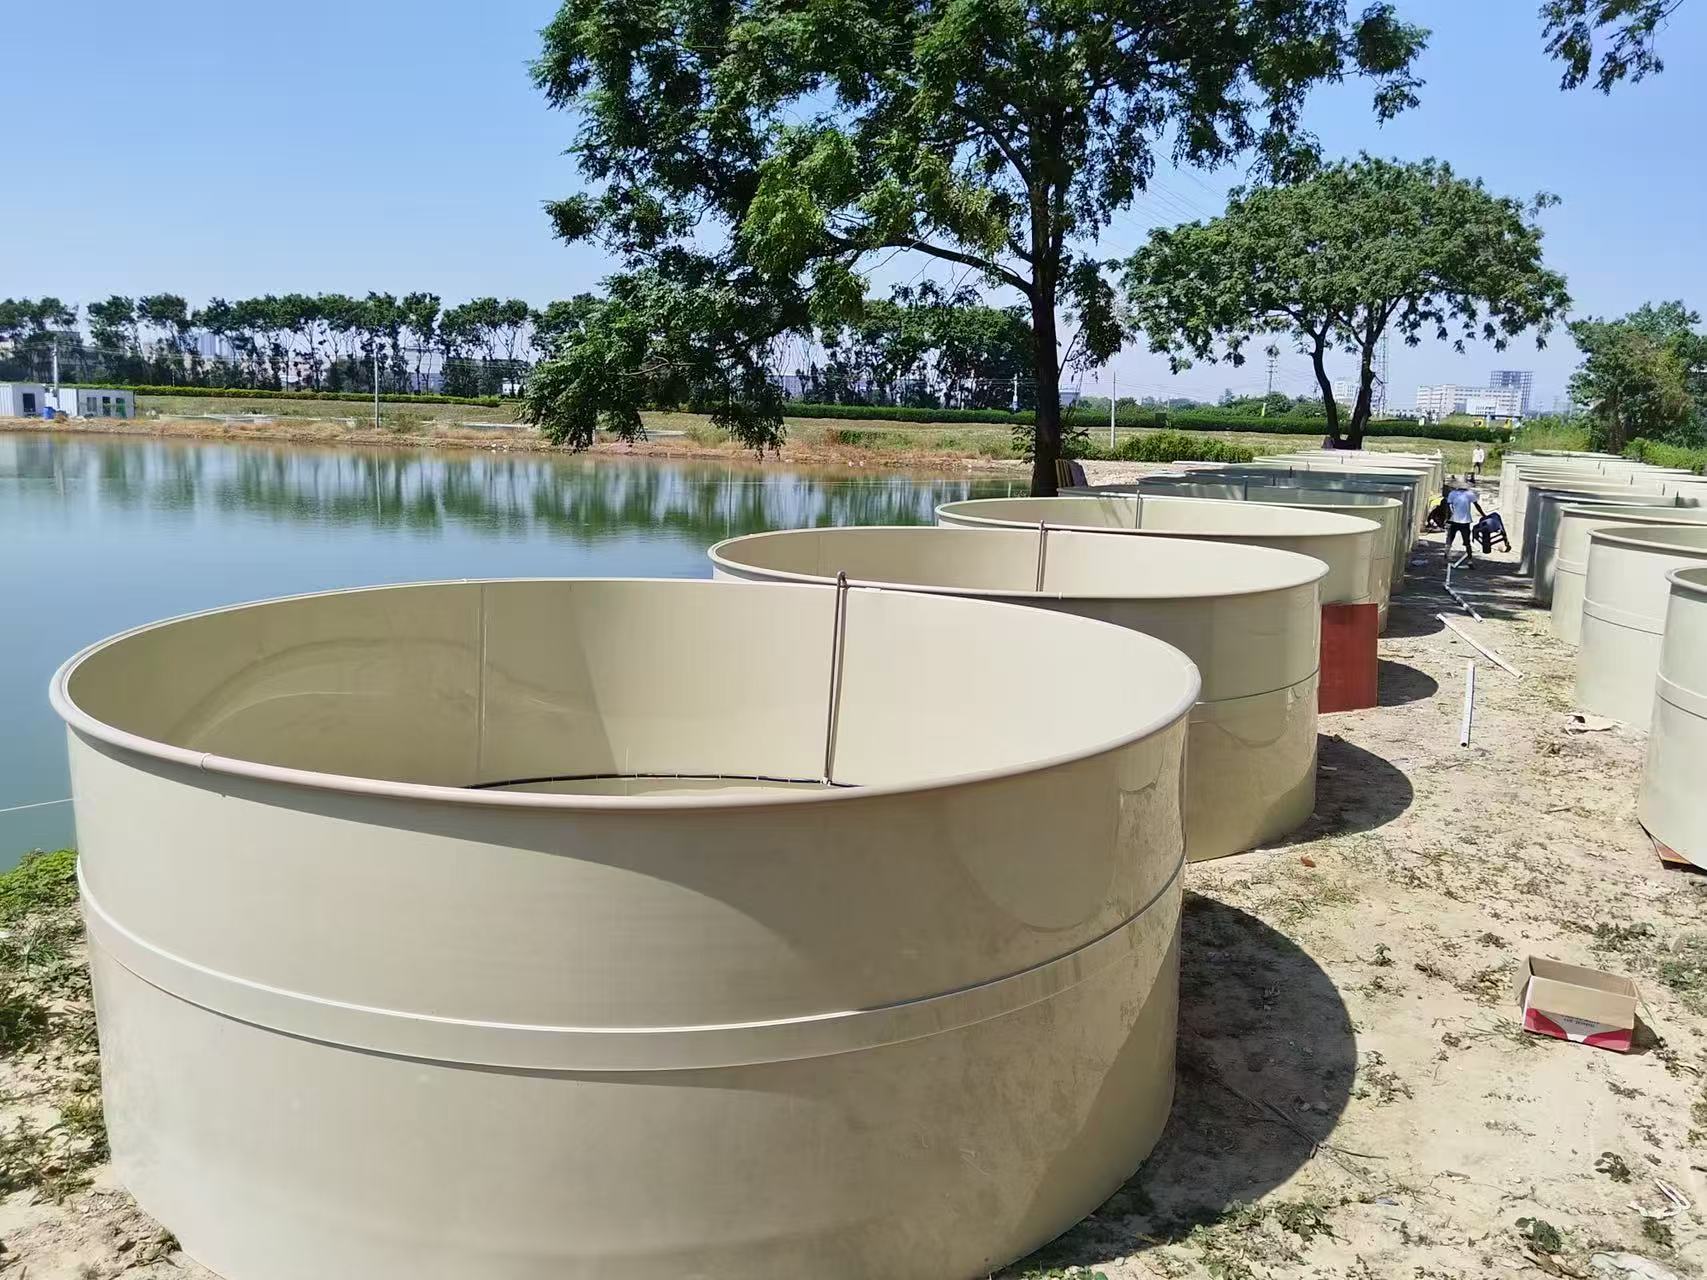
La fabricación de tanques para acuicultura consiste en la elaboración de tanques y recipientes de plástico soldados que se utilizan para el cultivo, el mantenimiento y el procesamiento de animales y plantas acuáticas: peces, camarones, mariscos y algas. Mientras que la piscicultura tradicional dependía de estanques de tierra y depósitos de hormigón, las modernas granjas de recirculación y de flujo continuo utilizan tanques termoplásticos fabricados, ya que se pueden construir a medida, trasladar y ampliar, mantener higiénicos y están hechos de materiales no tóxicos que no liberan sustancias nocivas al agua. El proceso de producción consiste en la soldadura de láminas de plástico: la lámina de HDPE o PP se corta en paneles, se suelda a tope para formar las secciones de pared y fondo en una máquina de soldadura con herramienta caliente, se le da forma en esquinas y curvas mediante calentamiento y doblado, y se completa con accesorios, puertos de drenaje, vertederos de rebose y paneles divisores o deflectores añadidos mediante soldadura por extrusión. Dado que un tanque de peces es un recipiente hermético sometido a una carga hidrostática continua, su fabricación se rige por la seguridad del material (un grado no tóxico validado para el contacto con el agua) y por la integridad de la soldadura en toda la junta, no solo en el centro del panel. Esta guía abarca los sectores que impulsan la demanda, el grado del material y la decisión de aprobación para el contacto con el agua, los requisitos y pruebas de soldadura hermética, la producción en lotes para garantizar la uniformidad y cómo una soldadora a tope de gran formato como la WeiBond 3000 facilita la fabricación de tanques de acuicultura.
Está escrito para talleres de fabricación de plásticos que ingresan al mercado de la acuicultura, fabricantes de tanques que aumentan su producción y operadores o integradores de piscifactorías que evalúan proveedores de tanques soldados. Para el contexto más amplio de los recipientes soldados, consulte nuestra Guía de fabricación de tanques de almacenamiento de productos químicos; para la industria del agua que comparte gran parte del mismo equipo y disciplina de soldadura, véase fabricación de equipos para el tratamiento de agua.
¿Por qué la piscicultura está adoptando tanques de plástico prefabricados?
La acuicultura es uno de los sectores de producción de alimentos de más rápido crecimiento. Según la FAO El estado mundial de la pesca y la acuicultura en 2026 Según el informe SOFIA 2026, la producción total de la pesca y la acuicultura alcanzó un récord de 235 millones de toneladas en 2024, de las cuales 195 millones correspondieron a animales acuáticos. La producción de animales acuáticos de la acuicultura superó los 100 millones de toneladas por primera vez en 2024, alcanzando los 103 millones de toneladas (unos 371.000 millones de dólares en origen), y ahora representa el 53% de toda la producción de animales acuáticos y más del 59% de la producción de alimentos de origen animal acuático. Desde finales de la década de 1980, casi todo el crecimiento de la producción acuática ha provenido de la acuicultura, mientras que la pesca extractiva se ha mantenido en torno a los 86-94 millones de toneladas, y la FAO proyecta que la producción total de animales acuáticos alcanzará los 214 millones de toneladas para 2034. Dentro de esta expansión más amplia de la acuicultura, los sistemas de acuicultura en tanques y de recirculación generan demanda de recipientes termoplásticos fabricados para la cría, el mantenimiento, la filtración y el almacenamiento de agua. Los tanques ofrecen a los agricultores un control que las aguas abiertas no pueden brindar: calidad y temperatura del agua controladas, un control más sencillo de enfermedades y bioseguridad, una densidad de siembra predecible y la posibilidad de ubicar la producción cerca de los mercados. Ese control proviene del propio tanque, y su rendimiento depende de la calidad de sus soldaduras.
Desde el punto de vista del fabricante, esto crea una demanda constante y repetible en varias direcciones:
- Tanques de cría y engorde. Tanques redondos, rectangulares y compartimentados de muchos tamaños, que a menudo se piden en conjuntos a juego en lugar de piezas individuales.
- Embalses y tanques de almacenamiento. Tanques de almacenamiento de agua dulce y agua de mar, tanques de desgasificación y aireación, y reservas de agua de emergencia.
- Recipientes de filtración y tratamiento. Los biofiltros, los tanques de sedimentación y clarificación, los espumadores de proteínas y los sumideros son componentes esenciales de los sistemas de acuicultura de recirculación (RAS).
- Tanques de incubación y cría. Embarcaciones más pequeñas y que requieren una limpieza exhaustiva, donde el acabado de la superficie y la higiene son tan importantes como la estanqueidad.
- Tanques para el mantenimiento y transporte de animales vivos. Tanques utilizados para el transporte de animales vivos y el almacenamiento temporal, donde una junta fiable es un requisito para el soporte vital.
El denominador común es que cada recipiente es un contenedor hermético construido con chapa soldada. Una sola junta débil no solo gotea, sino que pone en peligro las existencias, el suelo y el programa de trabajo del acuicultor. Por eso, los compradores del sector acuícola suelen preocuparse más, y no menos, por la calidad de la soldadura y la seguridad de los materiales que los clientes industriales en general.
Selección de materiales: Plásticos no tóxicos y homologación para contacto con agua en acuarios.
La decisión sobre el material precede a la decisión sobre la maquinaria, y en acuicultura tiene una dimensión adicional que no se encuentra en otros mercados de tanques: todo lo que toca el agua toca los peces. El plástico debe ser no tóxico, no debe liberar sustancias nocivas en el agua y no debe darle al agua un sabor u olor desagradable que dañe el producto. Al mismo tiempo, debe ser soldable, resistente y, en el caso de tanques exteriores, resistente a la luz solar y a la sal, los productos químicos y los agentes de limpieza utilizados en la granja. La tabla a continuación resume los materiales más utilizados. Es importante ser preciso sobre lo que significa "aprobado" en este contexto: no existe una certificación única y universal de "seguridad para peces" o "acuicultura" para plásticos, y la aprobación para uso alimentario o en agua potable no equivale automáticamente a una clasificación de seguridad para peces. Lo que importa es que el grado específico del material esté validado como adecuado para el uso previsto en contacto con el agua o en acuicultura, utilizando las aprobaciones reconocidas para contacto con alimentos y/o agua potable cuando el mercado objetivo las requiera; dichas aprobaciones varían según el mercado y la aplicación. Siempre verifique el grado específico con los datos del proveedor y con el esquema aplicable en su mercado.
| Consideración | HDPE (PE-HD) | PP (PP-H) | PVC-U |
| Idoneidad del grado específico para el contacto con el agua (no existe una certificación universal de "seguridad para peces"). | Ampliamente utilizado para servicio en contacto con agua potable y alimentos cuando el grado específico está aprobado para tal fin; baja absorción de agua; los grados aprobados se utilizan ampliamente en aplicaciones en contacto con alimentos y agua potable. | Apto para contacto con alimentos y servicio de agua cuando el grado específico cuenta con la aprobación correspondiente; buen rendimiento químico e higiénico. | Se utiliza en aplicaciones acuáticas, pero el grado específico debe ser adecuado para la aplicación; se prefiere menos cuando la flexibilidad y la resistencia al impacto son importantes. |
| Soldabilidad y piezas de herramientas calientes DVS 2207 aplicables | Excelente, bien caracterizado; DVS 2207-1 | Excelente; DVS 2207-11 | Bien; DVS 2207-12 para PVC-U |
| Resistencia y comportamiento ante impactos (tanques refrigerados, manipulación) | Alta resistencia en un amplio rango de temperaturas: una razón común por la que el HDPE predomina en los tanques grandes. | Más rígido y duro que el PE; más sensible a las muescas, especialmente a bajas temperaturas. | Rígido y sensible a los impactos a bajas temperaturas; requiere cuidado en su manipulación. |
| Exposición a rayos UV/exposición al aire libre | Requiere grados estabilizados contra los rayos UV (negros o con compuestos especiales) para un uso prolongado en exteriores. | Requiere estabilización UV para uso en exteriores. | Requiere estabilización UV; la superficie puede descamarse con el tiempo. |
| Uso típico en acuicultura | Tanques de cría, depósitos, sistemas de recirculación acuícola (RAS), grandes almacenes: la solución por defecto. | Depósitos de agua caliente, sistemas de filtración y tanques especiales donde se prefiere la química o la rigidez del PP. | Piezas fabricadas de menor tamaño y artículos específicos para el servicio de agua. |
Para la mayoría de los tanques de acuicultura de gran tamaño, el HDPE es un material de partida común cuando se especifica un grado adecuado para el contacto con el agua, ya que combina no toxicidad, resistencia, disponibilidad de láminas grandes y excelente soldabilidad. El PP-H se elige cuando se prefiere su rigidez o su perfil de compatibilidad específico, y el PVC-U aparece principalmente en piezas fabricadas más pequeñas. En cuanto al cumplimiento normativo, las aplicaciones en contacto con alimentos y agua potable se evalúan comúnmente según marcos como el Reglamento UE 10/2011 para plásticos en contacto con alimentos; en Alemania, KTW-BWGL y el contexto de certificación DVGW correspondiente; en el Reino Unido, WRAS/BS 6920; y NSF/ANSI/CAN 61 en Norteamérica. Tenga en cuenta que NSF/ANSI/CAN 61 solo cubre los efectos en la salud de los materiales en contacto con agua potable (no certifica el sabor/olor ni el rendimiento frente al crecimiento microbiano), por lo que confirme qué esquema requiere el mercado de su cliente antes de cotizar y asegúrese de que el certificado del proveedor de láminas coincida con él. Cabe señalar nuevamente que se trata de sistemas de homologación de materiales, no de un certificado genérico de "seguridad para el pescado": un grado aprobado en un mercado o para una determinada aplicación no se aprueba automáticamente en otro, por lo que es necesario que el certificado coincida con la aplicación específica y el mercado de destino.
Requisitos y métodos de ensayo para soldaduras estancas
La estanqueidad no se evalúa con una sola prueba, sino que es una propiedad que debe cumplir todo el proceso de fabricación. Un tanque soldado es hermético porque cada junta está completamente fusionada a lo largo de toda su extensión, cada esquina es sólida y cada conexión está sellada, además de que se verificó antes del envío. Los requisitos se pueden agrupar según el tipo de soldadura que debe realizarse y cómo se verifica.
Cómo debe ser la soldadura:
- Totalmente fusionada a lo largo de toda la costura. Una soldadura a tope fuerte en el centro y débil o sin fusionar en los extremos presentará fugas bajo presión sostenida. Un calentamiento uniforme y una presión de sujeción uniforme en todo el panel son lo que evita esto.
- Caras articulares uniformes y alineadas. La desalineación crea una soldadura escalonada o adelgazada que reduce la sección portante y puede ocultar un canal. La sujeción mecánica mantiene ambos paneles planos y alineados durante todo el ciclo.
- Tiempos de calentamiento, cambio y enfriamiento controlados. La fusión estanca depende de la temperatura, las presiones y los tiempos adecuados para el material y el espesor, y se realiza de la misma manera en cada junta, incluyendo el enfriamiento lento que evita la formación de huecos y grietas por contracción en láminas gruesas.
- Juntas de detalle selladas. Los orificios de drenaje, los vertederos de rebose y las perforaciones se suelen añadir mediante soldadura por extrusión, que debe ejecutarse e inspeccionarse con el mismo cuidado que las juntas de los paneles.
Cómo se verifica:
| Prueba/verificación | Lo que verifica | Uso típico en la fabricación de tanques. |
| Inspección visual de cada soldadura | Forma del cordón, simetría, alineación y defectos superficiales según una norma de evaluación (la serie DVS 2202 para soldaduras de placas calentadas y extrusiones). | Rutina, en cada costura principal y junta de detalle, antes de que el tanque salga del banco de trabajo. |
| Prueba de fugas con llenado de agua | Estanqueidad del buque completo bajo presión hidrostática de servicio | Prueba de aceptación final del tanque terminado (por ejemplo, siguiendo la norma DVS 2206-2 para tanques termoplásticos sin presión, cuando corresponda). |
| Ensayos destructivos de muestras | Calidad real de la fusión de la soldadura (por ejemplo, ensayo de tracción de muestras de soldadura según la serie DVS 2203). | Cupones periódicos o soldaduras de prueba, o cuando el plan de control de calidad o el cliente requieran evidencia física. |
| Registros de parámetros y procesos | Que cada costura se soldó siguiendo su procedimiento documentado: la capa de trazabilidad que subyace a las pruebas físicas. | Registrado para las costuras principales en soldaduras controladas por máquina y archivado con la orden del tanque. |
Para un cliente de acuicultura, la prueba de llenado de agua es la demostración que importa, pero el trabajo que la hace exitosa comienza antes: en el material, el procedimiento y la máquina de soldar. Guía de cumplimiento y lista de verificación de calidad de DVS 2207 y el Guía de proceso e inspección para soldadura a tope Cubrir en detalle el procedimiento y la documentación.
Eficiencia de producción: Construcción de múltiples tanques con calidad constante.
La demanda en acuicultura suele presentarse en grandes cantidades: una granja o un integrador de sistemas encarga un conjunto de tanques del mismo tamaño, no un solo tanque. Esto transforma el problema de "¿podemos soldar un buen tanque?" a "¿podemos soldar el décimo tanque con la misma calidad que el primero?". La consistencia, no la capacidad máxima, es lo que hace rentable una línea de tanques.
¿Qué exigencias tiene la producción por lotes repetible?
- Un programa de soldadura almacenado y recuperable por material y espesor. En lugar de reconfigurar la máquina cada vez, el operario recuerda el procedimiento probado: la misma temperatura, presiones y tiempos en cada ciclo.
- Parámetros controlados por la máquina. El control mediante PLC y pantalla táctil (como el que se utiliza en las máquinas WeiBond) ejecuta el ciclo siempre de la misma manera, lo que reduce la variación dependiente del operario entre turnos.
- Estandarización de paneles. Diseñar los tanques a partir de un pequeño conjunto de tamaños de paneles estándar reduce la variedad de cortes, la variedad de soldaduras y la posibilidad de un error de configuración entre los tanques.
- Registros de soldadura por unidad. Los parámetros registrados permiten a un taller demostrar que cada tanque de un lote se fabricó siguiendo el mismo procedimiento, lo cual resulta valioso para los clientes habituales y las auditorías.
¿Qué detiene una línea de tanques?
- Reconfiguración manual para cada costura. Los métodos manuales que dependen de la sensibilidad del operario varían de un tanque a otro, y esa variación se manifiesta posteriormente como una necesidad de retrabajo.
- Máquina de tamaño insuficiente para los paneles. Si el soldador no puede manejar el panel más ancho, las uniones se multiplican: más tiempo de soldadura, más vías de fuga, más inspecciones por tanque.
- Retrabajar oculto hasta que se llene de agua. Una fuga detectada en la prueba final supone un coste equivalente al tiempo de construcción de todo el tanque; detectar los defectos en la junta es mucho más económico.
- No existen procedimientos estándar. Sin programas escritos y almacenados, la calidad se pierde por completo cuando un soldador experimentado lo hace.
La respuesta eficiente es dimensionar la soldadora al panel más ancho que requieran los diseños de tanques, estandarizar la familia de paneles y dejar que el control de la máquina se encargue de la repetibilidad. Esa es precisamente la función para la que está diseñada una soldadora a tope de gran formato; consulte nuestra Análisis de soldadura CNC frente a soldadura manual por el razonamiento de automatización.
Consideraciones de diseño específicas para la acuicultura
Los tanques de acuicultura comparten equipos y técnicas de soldadura con los depósitos de productos químicos y de tratamiento de agua, pero varias cuestiones de diseño son específicas para su uso en piscifactorías y deben resolverse antes de elaborar un presupuesto:
- Carga hidrostática continua y estanqueidad perimetral total. Los tanques de cría y almacenamiento permanecen llenos de agua durante largos periodos, por lo que toda la embarcación está sometida a presión constante, no solo la base. Cada junta de los paneles debe estar completamente sellada en todo el perímetro, ya que una sola sección con calefacción insuficiente puede gotear continuamente y vaciar el tanque con el tiempo.
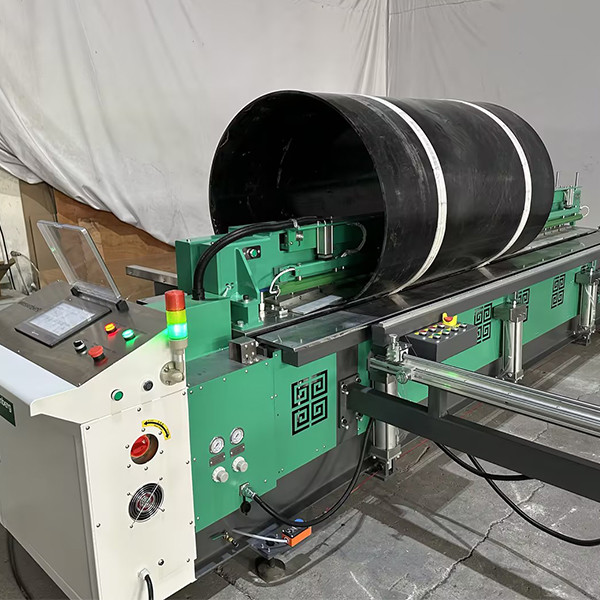
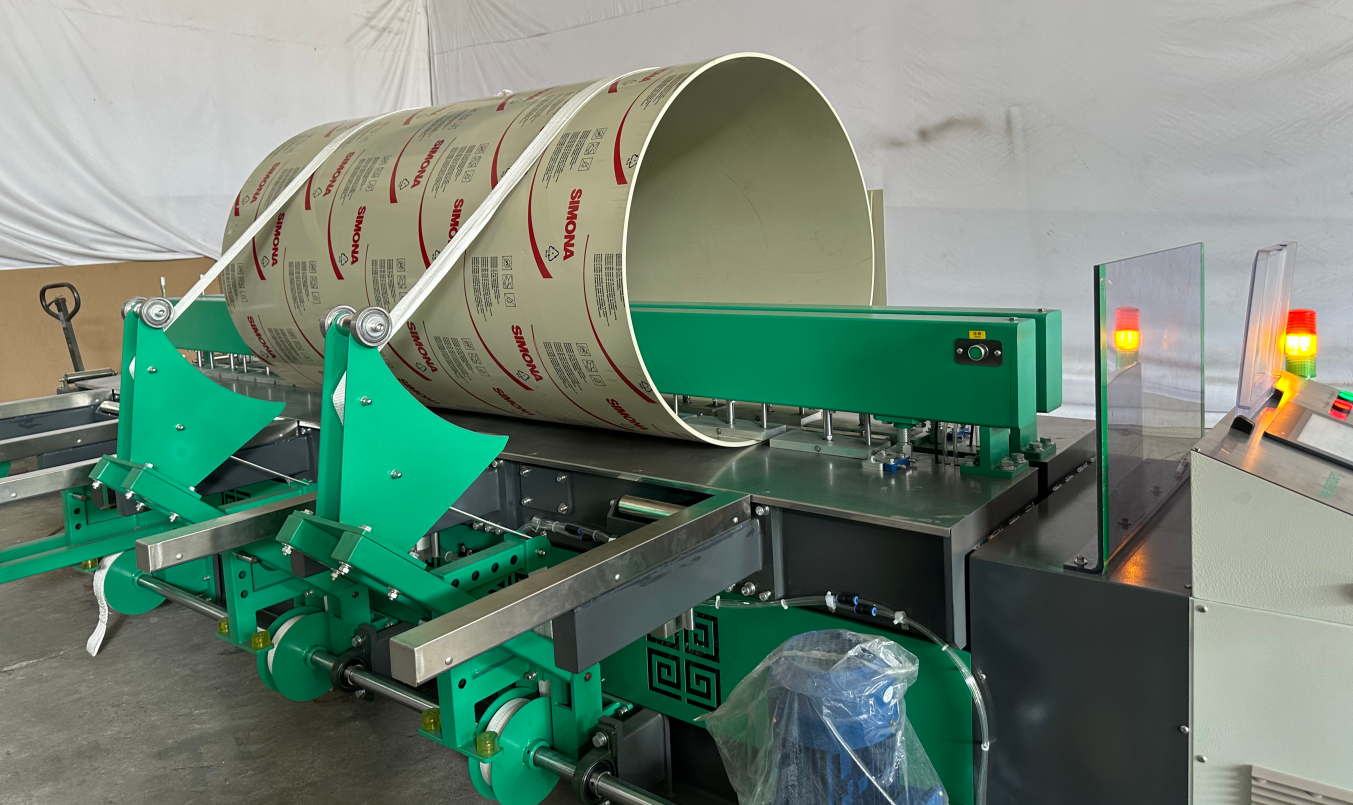
- Geometría redonda y curva. Muchos tanques de acuicultura son cilíndricos o tienen paredes curvas, a diferencia de los tanques químicos rectangulares construidos con chapa plana. Las secciones curvas se forman mediante calentamiento y doblado, o mediante laminado en máquina, y las uniones y esquinas resultantes requieren la misma calidad de fusión que las soldaduras a tope de paneles planos.
- Deflectores internos y paneles divisorios. Las particiones dividen los tanques para clasificar, tratar o controlar el flujo. Cada partición incorpora juntas soldadas en ambos lados y, a menudo, debe ser estanca, por lo que la secuencia de soldadura debe garantizar una fusión adecuada tanto de la partición como de la pared exterior.
- Drenajes, vertederos de rebose y penetraciones en muros de contención. Las salidas, los vertederos de rebose y los mamparos de tuberías interrumpen la pared del tanque. Estos se sellan normalmente mediante soldadura por extrusión, que debe ejecutarse e inspeccionarse con el mismo cuidado que las uniones principales, ya que una fuga en una conexión es tan perjudicial como una fuga en la pared.
- Superficies interiores lisas y fáciles de limpiar. La acuicultura higiénica se beneficia de un interior liso con mínimas grietas, lo que ayuda a reducir los puntos de incrustación y simplifica la limpieza y desinfección; por ello, se prioriza la forma uniforme de los cordones, la ausencia de socavaduras y de huecos abiertos en la soldadura.
- Resistencia a los rayos UV en exteriores y al agua de mar. Los tanques expuestos al aire libre necesitan materiales estabilizados contra los rayos UV, y el uso en agua de mar añade consideraciones sobre la compatibilidad de los materiales, la incrustación, los agentes de limpieza y los componentes metálicos que los sistemas de agua dulce quizás no tengan que afrontar.
- Reorganización y limpieza. Los tanques se vacían, se limpian y se vuelven a llenar entre los ciclos de producción, por lo que las soldaduras y los accesorios deben soportar limpiezas y desinfecciones repetidas sin agrietarse, ablandarse ni liberar sustancias tóxicas.
Si se manejan correctamente, estos puntos se centran en la soldadura: fusión perimetral completa, soldadura por extrusión precisa en cada penetración y una secuencia controlada para tabiques y curvas. Son lo que distingue un tanque de acuicultura de un recipiente genérico con la misma chapa y la misma máquina.
Por qué el Weissenberg WeiBond 3000 es adecuado para la producción en tanques de acuicultura.
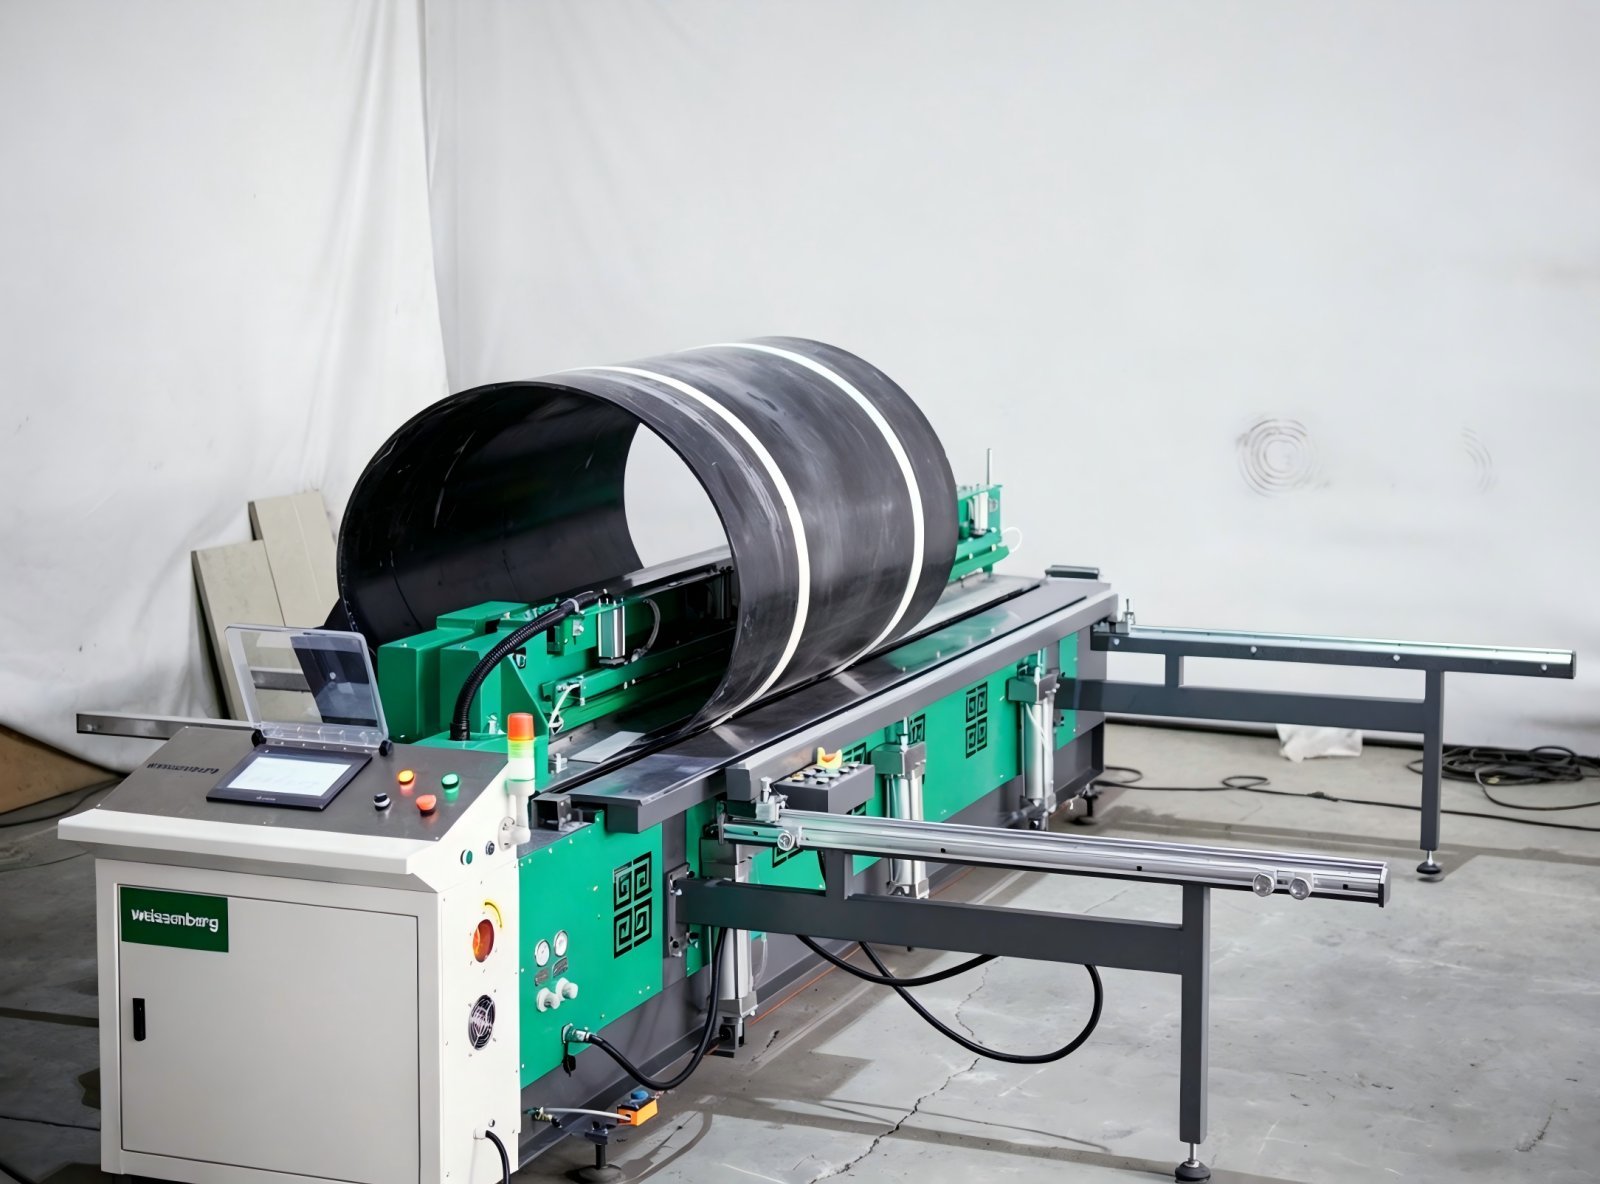
La WeiBond 3000 es una soldadora a tope de gran formato con herramienta calefactada que se sitúa en la gama media-alta: une láminas termoplásticas de 3 a 40 mm de espesor con un ancho máximo de trabajo de 3000 mm. Este rango de espesor y ancho abarca una gran parte de los paneles de tanques de acuicultura, desde los delgados revestimientos internos higiénicos de las incubadoras hasta las paredes más gruesas de los grandes tanques de cría y almacenamiento. Sus especificaciones publicadas son las siguientes:
| Parámetro | WeiBond 3000 |
| Ancho máximo de trabajo | 3.000 mm |
| Dimensiones de la máquina (largo × ancho × alto) | 4750 × 2500 × 1200 mm |
| Capacidad de soldadura — PE (0,15 N/mm²) | 3–40 mm |
| Capacidad de soldadura — PP (0,10 N/mm²) | 3–40 mm |
| Capacidad de soldadura — PVDF (0,10 N/mm²) | 3–40 mm |
| Fuente de alimentación | 230/400 V, 3/N/PE, 50/60 Hz |
| Consumo de energía | 7,2 kW |
| Conexión de aire comprimido | 4–8 compases |
| Temperatura máxima de calentamiento | 260°C |
| Herramientas auxiliares opcionales | Dispositivo de ángulo de 90°; dispositivo auxiliar de rodadura |
Esos números son importantes para una tienda de acuicultura por razones específicas. Banda de 3 a 40 mm en PE, PP y PVDF Esto significa que la misma máquina sirve para los componentes internos de la incubadora y las paredes de los tanques de cría pesados, por lo que un taller no se ve obligado a comprar y certificar dos procesos de soldadura. 3000 mm de ancho permite que las paredes y los fondos se construyan con paneles más anchos, lo que reduce directamente el número de juntas por tanque, y cada junta eliminada es una soldadura que no necesita ser inspeccionada ni sometida a pruebas de fugas. Ajuste continuo de la altura de la placa calefactora y el control de temperatura de clase ±5 °C respaldan una entrada de calor uniforme en toda la junta. abrazadera de soldadura de alta densidad Aplica una presión uniforme en toda la zona de soldadura, lo que ayuda a mantener la alineación y a reducir la variación en la formación de la junta, que es lo que evita los puntos débiles con presión insuficiente que gotean bajo carga sostenida. Control mediante PLC y pantalla táctil Permite a la tienda almacenar y recuperar programas para diferentes materiales y grosores, lo cual es fundamental para la producción por lotes repetible.
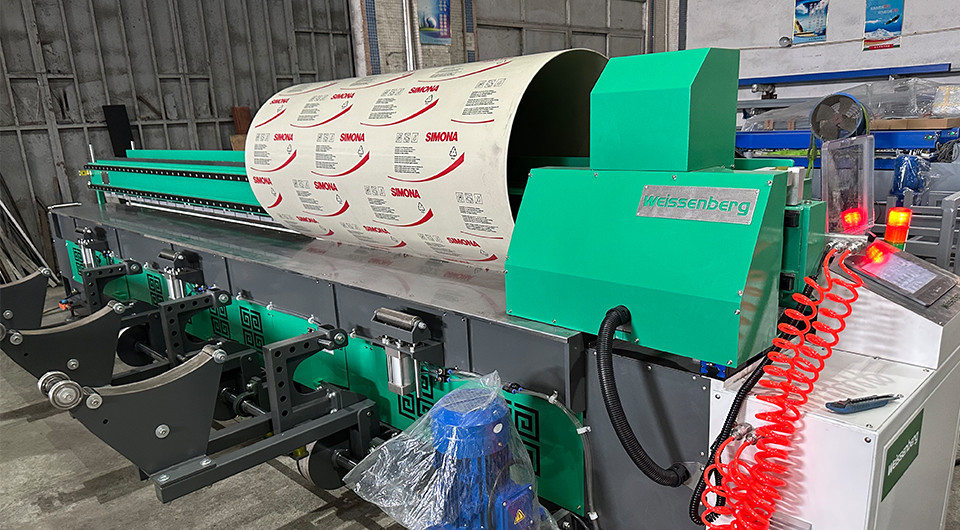
La opción Dispositivo de ángulo de 90° y dispositivo auxiliar de rodadura Extienda la máquina de soldadura de paneles planos al conformado de esquinas y secciones de pared curvas, de modo que un diseño de tanque que combine elementos planos y redondeados no requiera una segunda pasada de conformado ni una máquina aparte. Para el productor de tanques de acuicultura, esa combinación —soldadura de paneles anchos y gruesos más conformado en la máquina— es precisamente el conjunto de herramientas que convierte la chapa estándar en un recipiente acabado y estanco con la menor cantidad posible de juntas. Ver el Página del producto WeiBond 3000 para obtener todos los detalles y el Gama de soldadoras a tope WeiBond para ver cómo se adapta a diferentes tamaños (WeiBond 5000, 6000, 7000 para paneles más grandes).
Escenario de producción típico: Aumento de la producción de tanques para un proveedor de piscifactorías.
Esta sección describe un escenario de producción típico e ilustrativo — No se trata de un caso de cliente específico, y no se citan cifras de producción ni de capacidad. Los pedidos de tanques para acuicultura rara vez llegan de forma individual. Un patrón común en este segmento es que un fabricante que ya suelda tanques para el mercado del tratamiento de agua o el almacenamiento de productos químicos sea contactado por un cliente de piscifactoría —o un integrador de sistemas— para un conjunto de tanques de cría o almacenamiento a juego en una gama de tamaños, a menudo con pedidos repetidos a medida que la granja se expande.
La principal limitación no suele ser la habilidad del taller, sino su productividad y consistencia: si cada tanque se suelda con diseños de paneles diferentes y parámetros variables manualmente, la producción se ve limitada y aumenta el riesgo de variaciones y retrabajos. El uso de una máquina de gran formato con programas almacenados cambia esta situación. Los paneles más anchos reducen el número de costuras por tanque, por lo que cada recipiente requiere menos pasadas de soldadura; los programas almacenados permiten que el décimo tanque se suelde con el mismo procedimiento que el primero; y la monitorización del proceso y el registro de parámetros permiten visualizar la calidad de todo el lote antes de que se prueben los tanques. El resultado es justo lo que buscan los proveedores de piscifactorías: una capacidad que se adapta a la demanda y un nivel de calidad en el que el cliente puede confiar pedido tras pedido.
Mantenemos este escenario cualitativo deliberadamente: es un ejemplo ilustrativo más que un resultado reportado por un cliente, y la ganancia de capacidad exacta depende del tamaño de los paneles del taller, el diseño de los tanques y el equipo existente, por lo que la forma correcta de dimensionar una línea es trabajar a partir de sus propios planos. Nuestros ingenieros pueden realizar ese dimensionamiento con usted. Hable con un ingeniero de Weissenberg..
Estrategias rentables para la fabricación de tanques de acuicultura
Dado que los compradores de acuicultura realizan pedidos al por mayor y, a menudo, a un precio determinado, el control de costes forma parte de la ingeniería, no es algo secundario. Las palancas más importantes son las que reducen el trabajo de soldadura y las correcciones.
Elija este camino: producción de tanques de volumen
- Usted recibe pedidos repetidos o de varios tanques y espera que el segmento de la acuicultura crezca.
- Estandarizar una pequeña familia de tamaños de paneles y diámetros/anchos de tanques para reducir la variedad.
- Invierta en una máquina de gran formato (WeiBond de la serie 3000 o superior) con programas almacenados, de modo que los paneles anchos reduzcan las costuras y la uniformidad del lote se mantenga en la máquina.
- Añada esquinas preformadas y secciones curvas utilizando las opciones de ángulo de 90° y laminado en lugar de soldar costuras adicionales.
- Combine la soldadora con un sistema de corte CNC preciso para obtener bordes rectos y una rutina documentada de inspección y prueba de fugas.
Elija esta opción: entrada, tanques pequeños o fabricación mixta.
- Su trabajo en acuicultura es ocasional y se combina con otros sectores, o bien sus tanques son pequeños.
- Empiece con una soldadora a tope de gama media, del tamaño adecuado para su panel típico, y desarrolle la capacidad de soldadura por extrusión para accesorios y juntas de detalle.
- Utilice tamaños de hoja estándar siempre que sea posible para evitar configuraciones de corte personalizadas.
- Adopte desde el primer día los hábitos de documentación propios de un taller de tanques: son los que auditan los clientes habituales e institucionales.
- Subcontrate las soldaduras ocasionales de paneles de ancho extragrande solo mientras sigan siendo poco frecuentes; los trabajos grandes y frecuentes justifican el uso de la máquina.
Hay dos palancas de costos más que vale la pena mencionar. Primero, La minimización de las costuras reduce los costos.: un tanque construido con paneles más anchos cuesta menos en tiempo de soldadura, inspección y riesgo de fugas que el mismo tanque construido con láminas estrechas. Segundo, detectar defectos en la costura, no en la prueba finalAquí es donde reside el verdadero ahorro: los parámetros controlados por máquina, junto con la inspección visual según la norma de evaluación DVS 2202 aplicable, detectan problemas mientras el tanque aún está en el banco de trabajo. En cuanto al corte, los bordes rectos y limpios son la base de una buena soldadura a tope; Weissenberg suministra Fresadoras CNC dimensionado para procesamiento de láminas, y las juntas de detalle se agregan típicamente por soldadura por extrusiónPara el lado de formación de esquinas y curvas, consulte nuestra guía para doblar láminas de plástico.
Preguntas frecuentes
¿Qué tipo de plástico se utiliza en los tanques de acuicultura y piscicultura?
El HDPE es un material de partida común para grandes tanques de acuicultura cuando se especifica un grado adecuado para el contacto con el agua: es resistente, está disponible en láminas grandes y es ideal para la soldadura a tope mecánica. El PP-H se utiliza cuando se prefiere su rigidez o compatibilidad química específica, y el PVC-U se emplea principalmente en piezas fabricadas más pequeñas. El requisito fundamental es que el grado específico sea apto para el contacto con agua y organismos acuáticos; confirme la aprobación del proveedor de láminas para el contacto con alimentos o agua potable en su mercado antes de solicitar un presupuesto.
¿Cómo se consigue que un tanque de acuicultura sea impermeable?
La estanqueidad se logra fusionando completamente cada junta a lo largo de toda su extensión en condiciones uniformes, y verificando el resultado. En la práctica, esto implica soldadura a tope mecánica con presión de sujeción uniforme y temperatura estable de la placa calefactora para evitar extremos débiles o insuficientemente calentados; tiempos controlados de calentamiento, cambio y enfriamiento del material y el espesor; soldadura por extrusión cuidadosa de accesorios y penetraciones; e inspección visual de cada soldadura según un estándar de evaluación. El tanque terminado se confirma mediante una prueba de fugas con llenado de agua, y las muestras de soldadura pueden someterse a pruebas destructivas cuando el plan de control de calidad lo requiera.
¿Qué máquina de soldar es la mejor para la fabricación de tanques de acuicultura?
Adapte la máquina a los tamaños y espesores de paneles que utilice en el diseño de sus tanques. Para trabajos de acuicultura que abarcan desde delgados componentes internos higiénicos hasta gruesas paredes de tanques de cría, una soldadora a tope de gran formato con herramienta calefactada, amplio ancho de soldadura y banda de espesor es la opción más eficiente: reduce la cantidad de costuras y mantiene la calidad constante en todo el lote. La WeiBond 3000 de Weissenberg suelda láminas de PE, PP y PVDF de 3 a 40 mm de espesor y hasta 3000 mm de ancho, con ajuste continuo de la altura de la placa calefactora, una abrazadera de soldadura de alta densidad, control PLC y pantalla táctil, y dispositivos opcionales de ángulo de 90° y de laminado para formar esquinas y curvas.
¿Son seguros para los peces los tanques de plástico soldados?
Son seguros cuando el material de la lámina es de un grado no tóxico cuya clasificación específica está validada como adecuada para el uso previsto en contacto con el agua, cuando el tanque se fabrica siguiendo un procedimiento de soldadura adecuado y cuando se limpia y prueba antes de su uso. No existe una certificación universal única de "seguridad para peces" para los plásticos; en cambio, la idoneidad del material debe confirmarse según el esquema aplicable para el contacto con alimentos y/o agua potable para el mercado y la aplicación de destino; por ejemplo, el Reglamento UE 10/2011 para plásticos en contacto con alimentos, las aprobaciones nacionales para agua potable como KTW-BWGL/DVGW en Alemania, WRAS/BS 6920 en el Reino Unido o NSF/ANSI/CAN 61 en Norteamérica. La selección correcta del material, junto con soldaduras estancas y sin defectos, es lo que mantiene el agua limpia y los peces sanos.
¿Cómo se comprueba si un tanque de acuicultura tiene fugas?
La verificación final estándar consiste en una prueba de estanqueidad con llenado de agua: se llena el recipiente terminado con agua, se mantiene durante el tiempo especificado y se inspeccionan el tanque y todas las juntas para detectar fugas. Para tanques termoplásticos sin presión, se sigue el enfoque de la norma DVS 2206-2, cuando corresponda. Previamente, cada soldadura se evalúa visualmente según la norma de evaluación aplicable (serie DVS 2202), y las muestras de soldadura pueden someterse a ensayos destructivos (por ejemplo, ensayos de tracción según la serie DVS 2203) cuando el plan de calidad o el cliente lo requieran. Los registros de parámetros de la soldadura controlada por máquina respaldan las pruebas físicas.
¿Puede una sola máquina construir muchos tanques de acuicultura de forma consistente?
Sí, y la consistencia es la principal razón para usar uno. Con programas de soldadura almacenados por material y espesor, ejecución controlada por PLC y sujeción uniforme, el décimo tanque de un lote sigue el mismo procedimiento que el primero, lo que reduce la variación dependiente del operador entre turnos. La estandarización de una pequeña familia de tamaños de paneles reduce aún más la variación de configuración, y el registro de parámetros proporciona a cada tanque un registro vinculado a su procedimiento. Esa repetibilidad es lo que permite a un taller aumentar la producción de tanques de acuicultura sin aumentar el retrabajo.
Conclusiones clave
- La fabricación de tanques para acuicultura consiste en la construcción de recipientes termoplásticos estancos, regidos por tres requisitos: un material no tóxico cuyo grado específico esté validado para el uso previsto en contacto con el agua (la aprobación para uso alimentario o agua potable no es, por sí sola, una certificación de "seguridad para los peces"); costuras totalmente fusionadas y sin fugas; y soldadura mecánica repetible para que los lotes mantengan la uniformidad.
- El HDPE (en un grado adecuado para contacto con el agua) es el material más utilizado por defecto en grandes tanques de piscicultura; el PP-H se elige por su rigidez o compatibilidad específica, y el PVC-U para piezas más pequeñas; siempre confirme el grado exacto con la aprobación para contacto con alimentos o agua potable que exige su mercado.
- La estanqueidad es el resultado de un proceso, no de una sola prueba: calentamiento uniforme y presión de sujeción homogénea en toda la costura, tiempos de calentamiento/cambio/enfriamiento controlados, accesorios soldados por extrusión de buena calidad e inspección visual de cada soldadura.
- La verificación se realiza por capas: evaluación visual según la serie DVS 2202, prueba de fugas con llenado de agua (método DVS 2206-2 para tanques sin presión), análisis destructivo de muestras cuando sea necesario y registros de parámetros subyacentes a todo ello.
- Los pedidos por volumen premian la consistencia: los programas de soldadura almacenados, el control de la máquina y las familias de paneles estandarizadas hacen que el décimo tanque sea tan bueno como el primero.
- La Weissenberg WeiBond 3000 suelda láminas de PE, PP y PVDF de 3 a 40 mm de espesor y hasta 3000 mm de ancho, con ajuste continuo de la altura de la placa calefactora, sujeción de alta densidad, control de temperatura de la placa calefactora de ±5 °C, programas PLC/pantalla táctil y dispositivos opcionales de conformado y conformado en ángulo de 90°.
- El control de costes es cuestión de ingeniería: menos uniones (paneles más anchos, esquinas preformadas), detección de defectos en la unión en lugar de en la prueba final, y una rutina documentada de inspección y prueba de fugas.
Referencias y lecturas adicionales
- Weissenberg — Página de soluciones de soldadura para tanques de acuicultura (Tolerancia de temperatura de ±5 °C, presión uniforme, control inteligente PLC Siemens, monitorización de parámetros en tiempo real)
- Weissenberg — Página del producto WeiBond 3000 (PE/PP/PVDF de 3 a 40 mm, ancho de trabajo máximo de 3000 mm, 7,2 kW, temperatura máxima de calentamiento de 260 °C, ángulo de 90° y dispositivos de rodadura opcionales)
- Weissenberg — Gama de soldadoras a tope para láminas de plástico WeiBond (WeiBond 1500–7000)
- Weissenberg — Soluciones de soldadura por extrusión para juntas, accesorios y penetraciones de detalle
- Weissenberg — Enrutador CNC para un corte de láminas limpio y cuadrado
- Weissenberg — Proceso de soldadura a tope de láminas de plástico: configuración, ciclo de soldadura de 5 etapas y guía de inspección.
- Weissenberg — Guía de cumplimiento y lista de verificación de calidad de DVS 2207
- Weissenberg — Cómo soldar láminas de HDPE, PP y PVDF: proceso, temperaturas y guía de materiales
- Weissenberg — Cómo doblar láminas de plástico: guía para doblar líneas de PP, HDPE y PVC
- Weissenberg — Fabricación de tanques de almacenamiento de productos químicos: normas de soldadura y consideraciones de ingeniería.
- Weissenberg — Fabricación de equipos para el tratamiento de agua: soluciones de soldadura de plásticos
- Weissenberg — Soldadora CNC de láminas de plástico frente a soldadora manual: ¿merece la pena la inversión en automatización?
- Serie DVS 2207 — Soldadura de termoplásticos — soldadura con herramienta caliente (piezas de herramientas calefactadas: DVS 2207-1 PE-HD; 2207-11 PP; 2207-12 PVC-U), DVS Media GmbH, Düsseldorf
- Serie DVS 2202 — Evaluación de las uniones entre termoplásticos en piezas de tuberías y paneles (Evaluación visual de soldaduras de placas calentadas y extrusiones; verificar los suplementos y ediciones vigentes)
- Serie DVS 2203 — Ensayos de uniones soldadas de termoplásticos (Ensayos mecánicos de muestras de soldadura; verificación de piezas y ediciones actuales)
- DVS 2206-2 (12/2016) — Ensayos no destructivos de tanques y aparatos sin presión fabricados con termoplásticos: prueba de fugas, DVS Media GmbH, Düsseldorf
- Reglamento UE (UE) nº 10/2011 — Materiales y artículos de plástico destinados a entrar en contacto con alimentos. (Apto para el contacto con alimentos; verificar el texto actual)
- Homologaciones para contacto con agua potable: Alemania: KTW-BWGL / contexto de certificación DVGW pertinente; Reino Unido: WRAS / BS 6920; Norteamérica: NSF/ANSI/CAN 61 (solo efectos sobre la salud de los materiales en contacto con agua potable): confirme el esquema requerido en su mercado de destino.
- FAO — El estado mundial de la pesca y la acuicultura en 2026 (SOFIA 2026, junio de 2026): récord de producción total de 235 millones de toneladas en 2024; la producción de animales acuáticos de acuicultura superó los 100 millones de toneladas por primera vez (103 millones de toneladas); la acuicultura abastece el 53 por ciento de la producción de animales acuáticos; se proyecta que la producción total de animales acuáticos alcance los 214 millones de toneladas para 2034.
¿Está planificando una línea de tanques para acuicultura y desea una segunda opinión sobre la selección de materiales, el tamaño de los paneles o la elección de la maquinaria? Hable con un ingeniero de Weissenberg. — La configuración adecuada depende del tamaño y el grosor de sus tanques, la especie de peces y las condiciones del agua, su volumen de producción y los requisitos de cumplimiento de su mercado.