Respuesta rápida
La fabricación de conductos de ventilación y extracción es la fabricación de los conductos de manejo de aire, campanas y componentes conectados que capturan, transportan y descargan aire industrial; y cuando la corriente de aire es químicamente agresiva, esos conductos se construyen a partir de lámina termoplástica soldada (generalmente PP, PVC-U o PVDF) en lugar de chapa metálica. Las tres cosas que definen un buen sistema de conductos son: Selección de materiales adaptada a la composición química y la temperatura de la corriente de aire., Juntas soldadas herméticas y totalmente fusionadas a lo largo de cada costura, brida y ramal. (un conducto de escape con fugas puede reducir el rendimiento de captura en secciones de presión negativa y liberar aire contaminado donde las secciones operan bajo presión positiva, no solo una pérdida de eficiencia), y formación eficiente De esta forma, se pueden producir tramos rectos, codos, transiciones y secciones redondas en los tamaños que realmente necesita una red de conductos. La solución práctica para un taller de fabricación es un par de máquinas complementarias: una máquina de soldadura y doblado para laterales de conductos, codos y bridas (por ejemplo, la WeiForm Pro 3000 de Weissenberg, una unidad de 3000 mm de ancho que suelda chapa de 3 a 30 mm y dobla chapa de 3 a 20 mm a 5°–95°) y una soldadora a tope de gran formato para paneles planos y uniones longitudinales (como la WeiBond 3000, que suelda chapa de PE, PP y PVDF de 3 a 40 mm de hasta 3000 mm de ancho). Esta guía abarca los materiales, las técnicas de soldadura y doblado para cada componente del conducto, la fabricación de conductos de gran diámetro, los estándares de calidad, la eficiencia y cómo la red de conductos se integra con los sistemas de depuración de PP como una solución completa para la calidad del aire.
¿Qué es la fabricación de conductos de ventilación y extracción?
Definición: Fabricación de conductos de ventilación y extracción
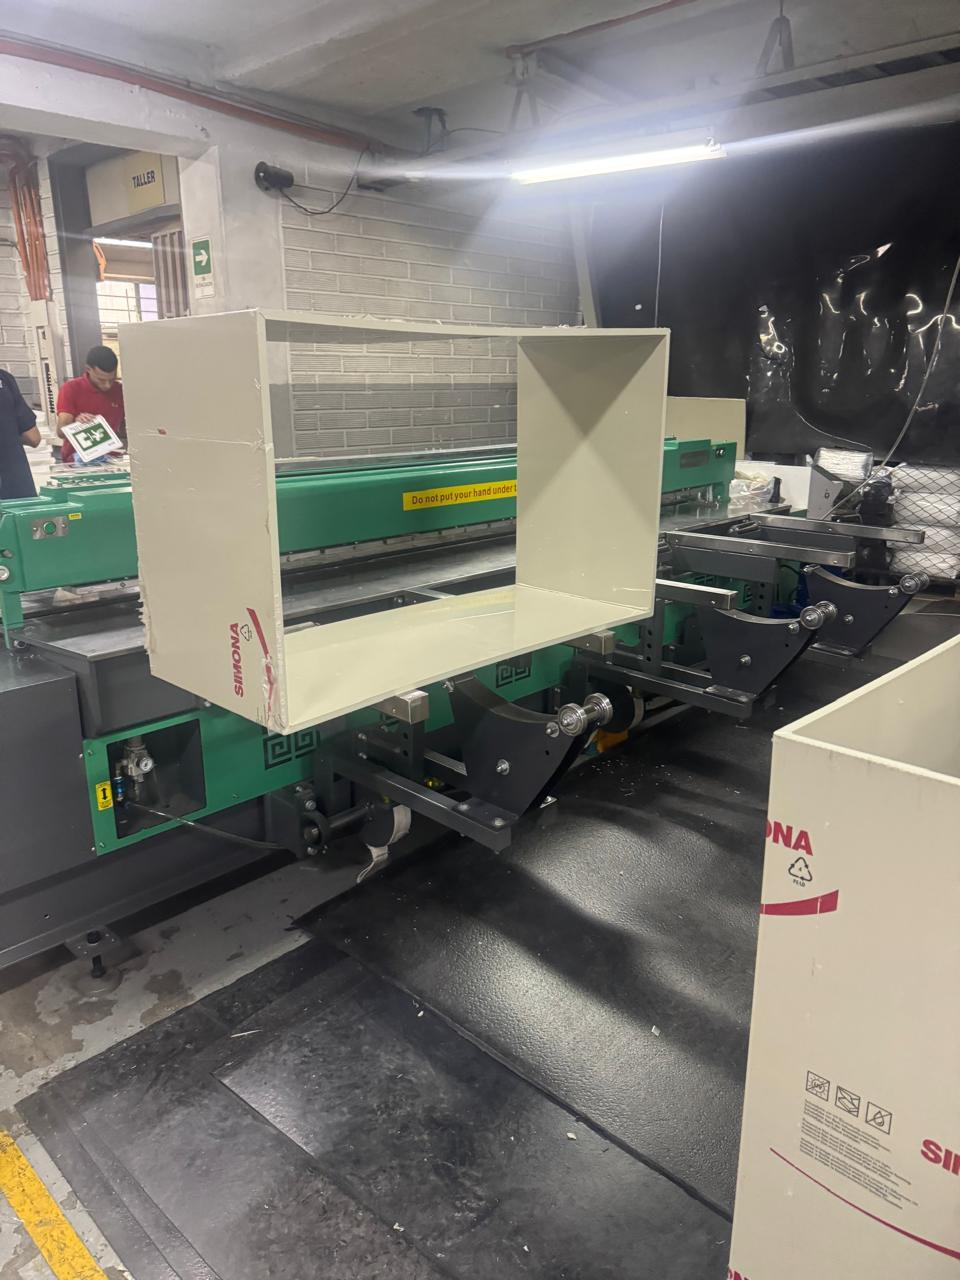
La fabricación de conductos de ventilación y escape es la fabricación de la red de conductos y los componentes asociados que mueven el aire a través de un sistema de ventilación industrial, extracción de humos o escape de procesos: tramos rectos de conductos, codos y curvas, tes y ramificaciones, transiciones y reductores, campanas y puntos de captura, bridas de conexión, compuertas, puertos de inspección y limpieza, y las conexiones de conductos a equipos que se conectan a ventiladores, depuradores y chimeneas. Donde la ventilación general de espacios limpios generalmente se construye con chapa metálica galvanizada o de acero inoxidable, corrosivo Los gases de escape —vapores ácidos y alcalinos, nieblas de galvanoplastia y decapado, humos de disolventes y gases residuales de procesos— se manejan comúnmente con conductos termoplásticos: láminas de PP (polipropileno), PVC-U (cloruro de polivinilo no plastificado) y PVDF (fluoruro de polivinilideno). La fabricación consiste en el procesamiento de láminas de plástico: la lámina se corta con formas precisas (frecuentemente en una fresadora CNC), se dobla para formar los laterales y las transiciones de los conductos en una máquina de doblado en línea o de soldadura y doblado, se curva en secciones redondas mediante laminado, se unen en tramos rectos, codos y ramificaciones mediante soldadura a tope con herramienta caliente y soldadura por extrusión, y se les colocan bridas y puertos para que las secciones se ensamblen en una red hermética en el sitio. Debido a que los conductos de escape transportan aire contaminado y suelen funcionar por succión, de modo que cualquier fuga se produce hacia el interior en lugar de hacia el exterior, la calidad de cada junta soldada —su fusión, su hermeticidad y su resistencia a la composición química del flujo de aire— es lo que determina si el sistema protege a las personas y los equipos o si se convierte en un problema persistente de pérdida de captura y mantenimiento. Esta guía abarca los materiales, las técnicas para cada componente, la fabricación de conductos de gran diámetro, las normas de calidad aplicables a las soldaduras de conductos, las prácticas de eficiencia y la integración con sistemas de depuración de PP.
Está escrito para talleres de fabricación de plásticos que se están adentrando en el trabajo de ventilación industrial, contratistas de conductos y calidad del aire, e ingenieros de planta que especifican sistemas de escape resistentes a la corrosión. Para el lado de tratamiento y recipiente de los mismos sistemas, consulte nuestra Guía de fabricación de depuradores de PP y Soluciones de soldadura para depuradores de PPPara el contexto más amplio de los equipos de procesamiento termoplástico soldados, consulte fabricación de tanques de almacenamiento de productos químicos.
Por qué la industria está optando por conductos termoplásticos soldados
Los conductos son solo una parte de un sistema de calidad del aire industrial, pero es la parte que debe sobrevivir a la corriente de aire en todo el trayecto entre el punto de captura y la descarga. Un sistema de extracción completo tiene cuatro funciones: captura (campanas y recintos en la fuente), transporte (la red de conductos), tratamiento (lavadores, filtros o separadores), y descargar (ventilador y chimenea) — y la red de conductos los conecta a todos. En la ventilación de aire limpio, los conductos de acero galvanizado o inoxidable son baratos, conocidos y adecuados. En gases de escape corrosivos o contaminadosLos conductos metálicos suelen ser una mala elección, y es aquí donde la fabricación de conductos de plástico ha crecido.
Los factores determinantes son los mismos en todos los sectores:
- La resistencia a la corrosión es la razón principal. Los vapores ácidos, las nieblas de cloruro, los polvos alcalinos y los gases residuales de los procesos atacan rápidamente el acero galvanizado y pueden corroer incluso los aceros inoxidables. El PP, el PVC-U y el PVDF resisten una amplia gama de ácidos, álcalis y soluciones salinas, por lo que el conducto dura mucho más en condiciones de uso exigentes y no libera partículas de metal corroído al flujo de aire ni al entorno.
- Plantas químicas, acabado de superficies y tratamiento de metales. Las líneas de galvanoplastia, decapado, anodizado y grabado producen nieblas ácidas y cáusticas que se evacuan rutinariamente a través de conductos de PP y PVC hacia depuradores. Guía de fabricación de tanques de galvanoplastia Cubre el lado del tanque del mismo entorno de proceso húmedo.
- Laboratorios, instalaciones de semiconductores y farmacéuticas. Los sistemas de extracción de humos y de vapores de proceso requieren conductos que no corroan ni contaminen la corriente de aire; el PVDF es común en presencia de vapores agresivos o de alta temperatura.
- Tratamiento de aguas residuales e industria del agua. El sulfuro de hidrógeno y otros gases olorosos o corrosivos procedentes de los procesos de tratamiento atacan los conductos de acero y cada vez se manejan más con sistemas de conductos y depuradores de plástico. fabricación de equipos para el tratamiento de agua.
- Fabricación de baterías, productos químicos y energías renovables. La rápida expansión de la producción de baterías y productos químicos especializados ha generado una fuerte demanda de conductos de escape resistentes a la corrosión y de los depuradores que los tratan.
- Higiene, facilidad de limpieza y peso. El interior liso de los conductos de plástico resiste la acumulación de residuos y es fácil de limpiar. Además, los conductos de plástico pesan mucho menos que los de acero de tamaño comparable, lo que simplifica los soportes y la instalación en obra.
El denominador común es que el conducto tiene que ser tan químicamente duradero como el proceso al que sirve, y tiene que ser hermético porque transporta algo que la planta no desea en el lugar de trabajo. Una sola costura sin sellar o una brida mal sellada compromete ambas propiedades a la vez, razón por la cual los compradores de conductos tienden a preocuparse más, no menos, por la calidad de la soldadura y las pruebas de juntas que los clientes de ventilación en general.
Selección de materiales: PP, PVC-U y PVDF para conductos de escape.
La decisión sobre los materiales precede a la decisión sobre la máquina, y en el caso de los conductos de ventilación, está determinada por tres preguntas: ¿Qué hay en la corriente de aire?, ¿Qué tan caliente está?, y ¿Cómo se soldará y se sujetará el conducto?La tabla que aparece a continuación compara los tres termoplásticos más utilizados. Considere la información sobre temperaturas como una referencia, no como un límite fijo. Las temperaturas de servicio continuo publicadas varían según el grado y la formulación, por lo que siempre debe confirmar el grado específico con la ficha técnica del proveedor y las condiciones reales del flujo de aire antes de solicitar un presupuesto.
| Consideración | PP (PP-H) | PVC-U | PVDF |
| Resistencia química en aplicaciones de escape | Excelente en una amplia gama de ácidos, álcalis y sales; el producto estrella por excelencia para conductos de humos químicos. | Muy bueno para muchos ácidos y álcalis, pero menos tolerante a algunos disolventes y a altas temperaturas. | Excelente, incluso con disolventes agresivos y medios oxidantes donde el PP y el PVC-U presentan un rendimiento marginal. |
| Capacidad de temperatura (direccional) | Mayor capacidad de servicio continuo que el PVC-U | Menor capacidad de servicio continuo; el material limitante en escape caliente | El más alto de los tres; elegido para escapes calientes o muy agresivos. |
| Soldabilidad y piezas de herramientas calientes DVS 2207 aplicables | Excelente, bien caracterizado; DVS 2207-11 | Bien; DVS 2207-12 para PVC-U | Soldable pero más exigente en cuanto a temperatura y técnica; procedimiento de herramienta caliente DVS 2207-15; siga el procedimiento del proveedor del material. |
| Resistencia, rigidez y conformado | Buena resistencia y rigidez; se dobla y enrolla limpiamente para laterales de conductos y secciones redondas. | Rígido pero más quebradizo, especialmente en frío; requiere cuidado al doblarlo, manipularlo y sostenerlo. | Resistente y rígido; ofrece pocas ventajas sobre el PP en cuanto a manejo, pero cuesta más. |
| Comportamiento del fuego y radiación UV | Combustible; requiere estabilización UV para uso en exteriores. | A menudo autoextinguible en muchos grados; requiere estabilización UV en exteriores. | Excelente resistencia intrínseca a los rayos UV y a la intemperie; muchos grados de PVDF no requieren estabilizadores UV adicionales para uso en exteriores; verifique el grado específico. |
| Uso típico de conductos | Extracción general de humos químicos, conductos de entrada/salida de depuradores, líneas de galvanoplastia y decapado, conductos de gran diámetro. | Extracción de humos de laboratorio y uso general, recorridos a bajas temperaturas, conductos y accesorios más pequeños. | Escape de semiconductores y productos químicos especiales, corrientes de vapor calientes o altamente agresivas, servicio crítico |
| Costo relativo del material | Moderado | Más bajo | Máximo |
Para la mayoría de las redes de conductos de humos químicos, el PP-H es el material de partida común: combina una fuerte resistencia química, buena rigidez y tenacidad, disponibilidad en láminas grandes y excelente soldabilidad, lo que simplifica la fabricación. El PVC-U se suele elegir para aplicaciones a temperaturas más bajas y menos agresivas, y se utiliza ampliamente en la extracción de humos de laboratorio. El PVDF se reserva para los flujos que superan a los otros dos —vapores calientes, con disolventes o altamente oxidantes— donde su coste se justifica por la aplicación. Dado que una red de conductos suele combinar diámetros, accesorios y, a veces, ubicaciones (interiores y exteriores), es común encontrar más de un material en una misma planta; la disciplina importante consiste en mantener el procedimiento de soldadura, los soportes y las tolerancias de expansión de cada material de acuerdo con sus propias propiedades.
Técnicas de soldadura y doblado para componentes de conductos
La fabricación de conductos no es una sola operación, sino una secuencia de operaciones coordinadas, y cada componente de una red de conductos se fabrica mejor de una manera específica. Aplicar la técnica correcta al componente adecuado es lo que garantiza una red de conductos hermética y económica.
Corte y ajuste
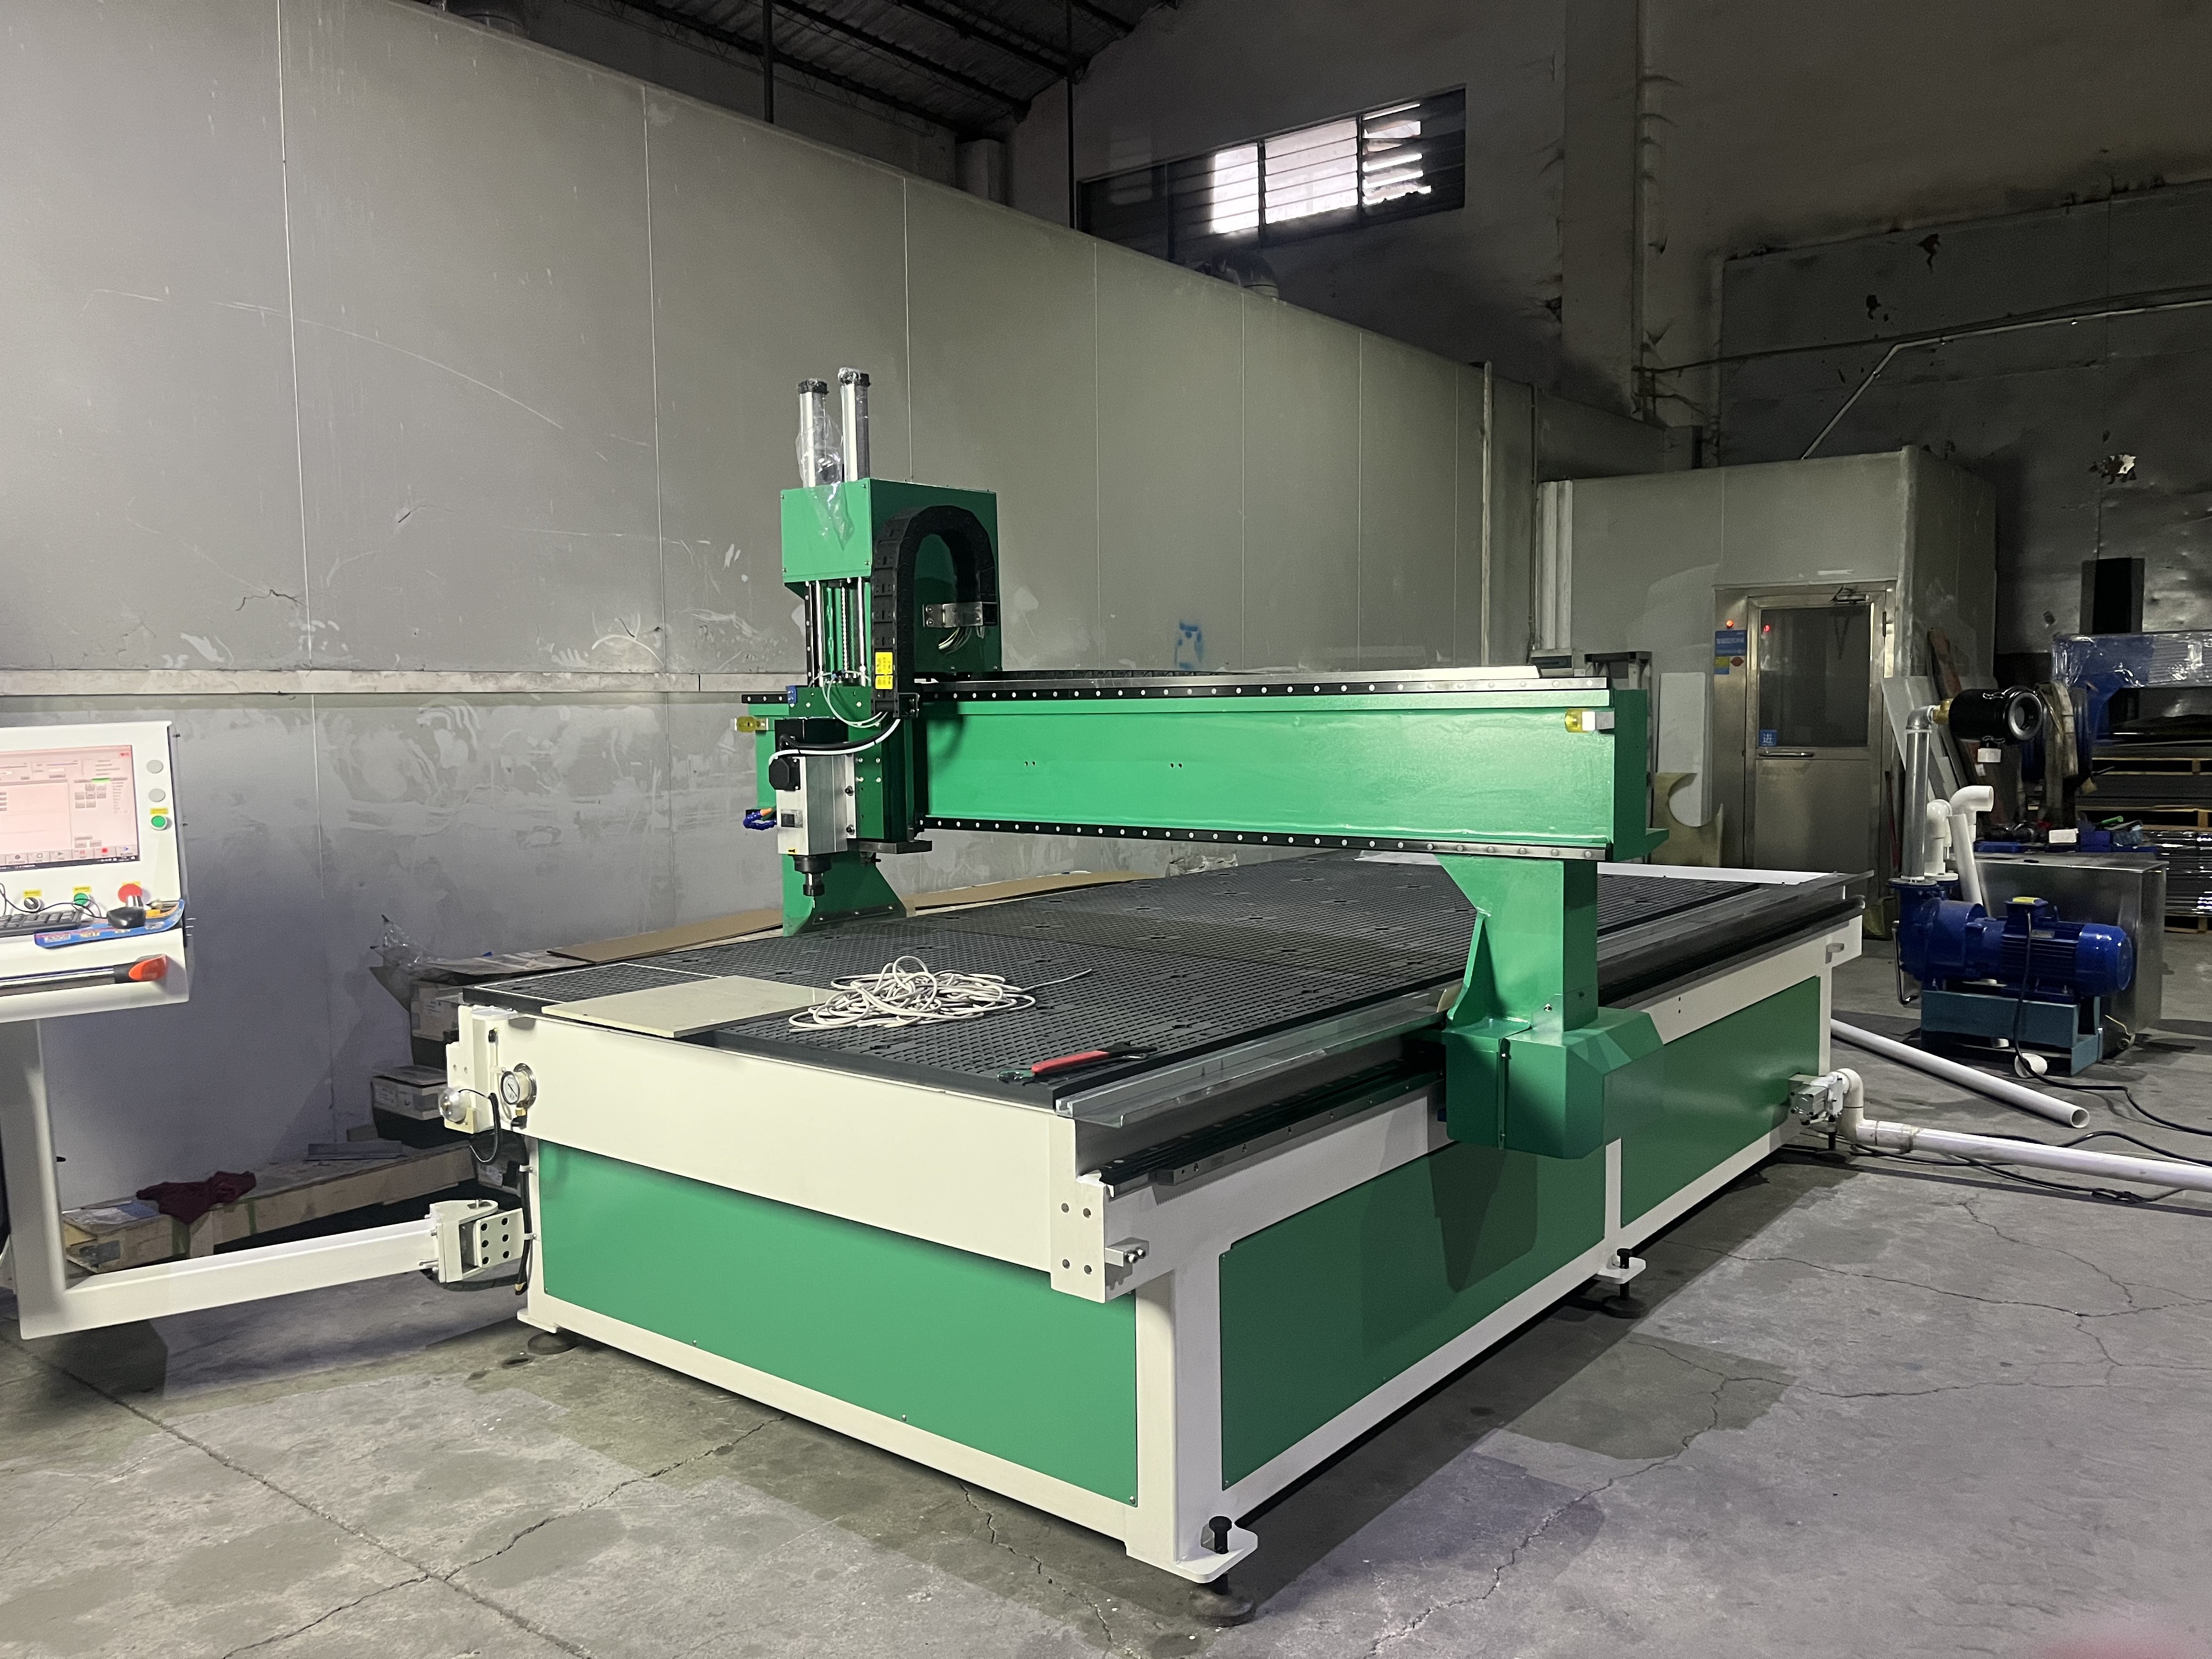
Todo comienza con un corte preciso. Los componentes de los conductos, especialmente las transiciones, los codos y las ramificaciones, son complejos. desarrollo Las formas (desplegadas) y la separación entre los bordes de unión tienen un efecto directo en la calidad de la soldadura. Una fresadora CNC corta paneles y formas de desarrollo con precisión y repetibilidad, lo que da como resultado bordes rectos y separaciones ajustadas y uniformes, que son la base de una buena soldadura. Los bordes limpios y rectos son más importantes en conductos que en tanques porque muchos componentes son pequeños y la relación entre la costura y la superficie es alta. Weissenberg suministra Fresadoras CNC Dimensionado para su procesamiento en láminas de plástico.
Doblado de laterales de conductos, transiciones y bridas
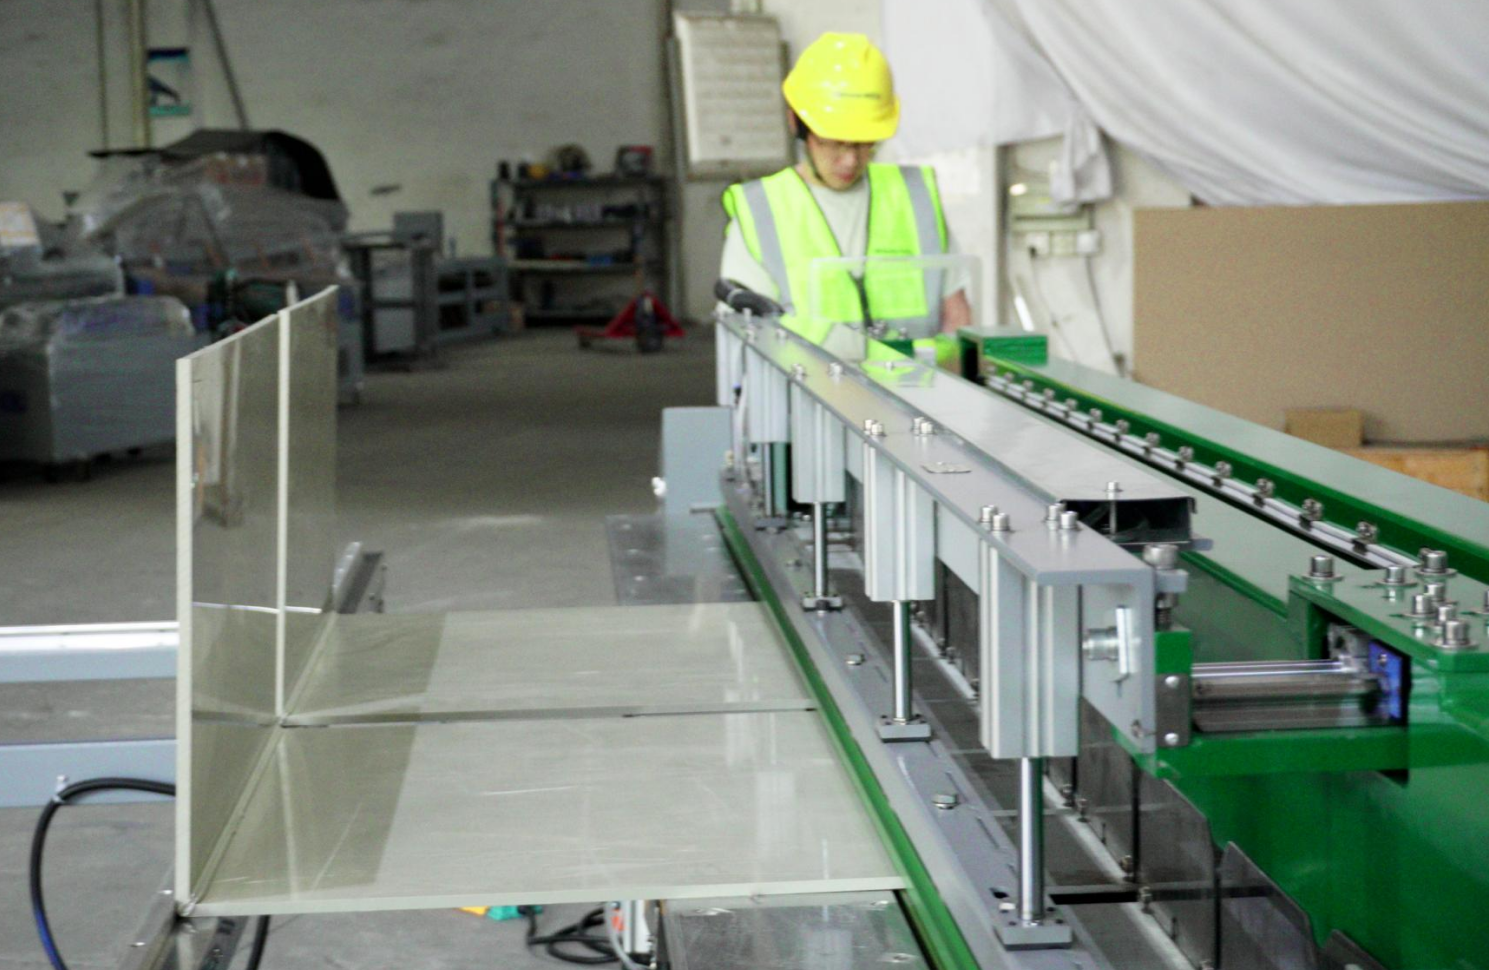
Los laterales, transiciones, cubiertas y bridas de conductos rectangulares se forman mediante doblado lineal: la lámina se calienta a lo largo de una línea estrecha y se pliega al ángulo requerido. Una máquina de soldadura y doblado como la WeiForm Pro 3000 realiza ambas tareas en una sola unidad, lo que resulta eficiente para conductos, ya que una sola sección de conducto puede requerir una esquina doblada, una costura soldada y un extremo con brida. El doblado elimina costuras completas: una esquina correctamente formada elimina una costura soldada y, por lo tanto, elimina una posible vía de fuga relacionada con la soldadura, mientras que una esquina fabricada añade una costura soldada y sus propias vías de fuga potenciales. Para conocer los principios de la formación de termoplásticos, consulte nuestra guía para doblar láminas de plástico.
Soldadura de paneles planos y de costura longitudinal
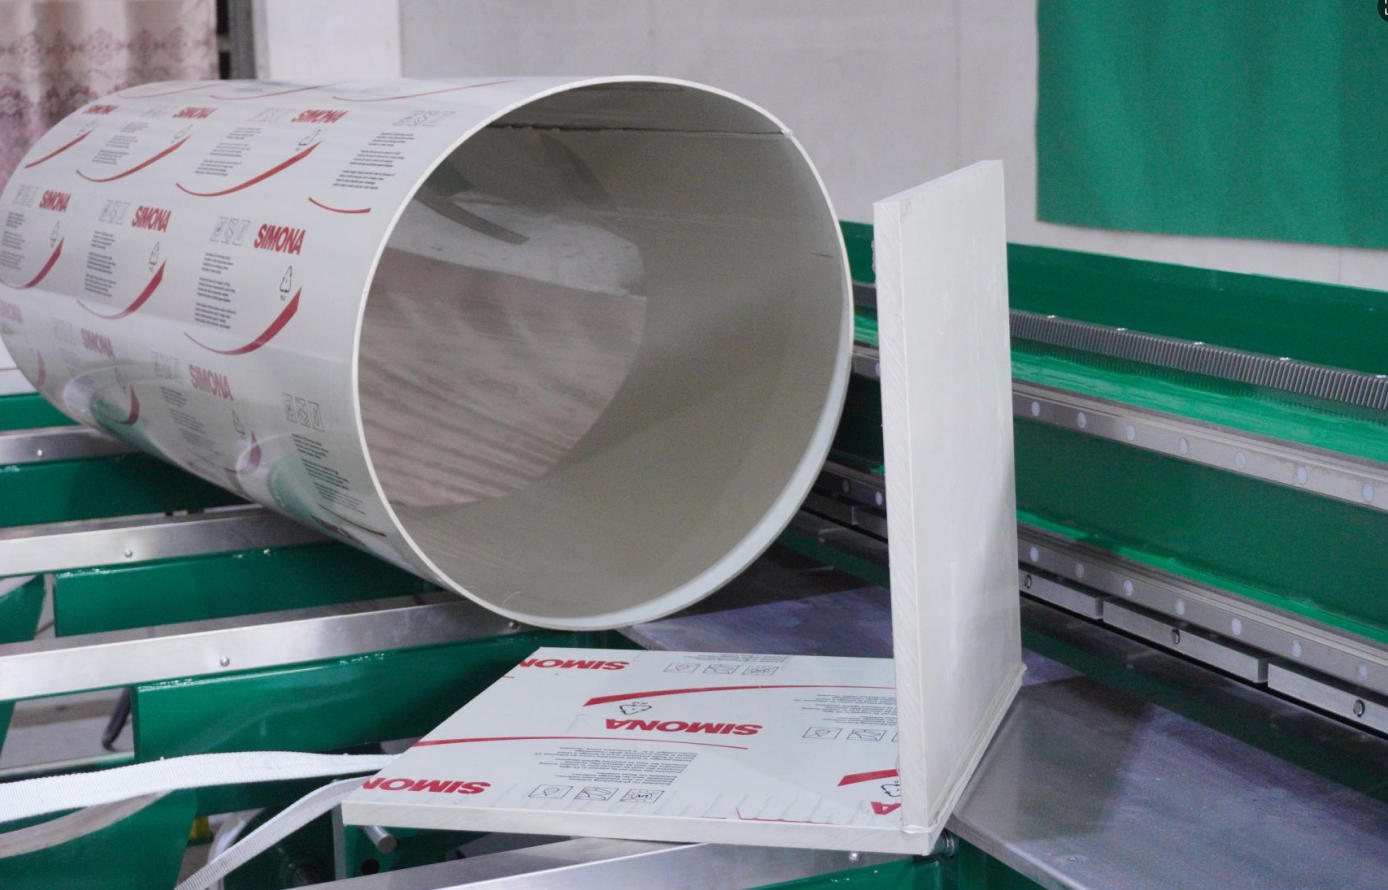
Cuando un panel de conducto es demasiado grande para plegarse, o cuando se debe unir una lámina plana para formar una pieza más grande, los paneles se sueldan a tope en una soldadora de herramienta caliente de gran formato. La misma máquina suelda el costura longitudinal de una sección de conducto redondo después de que la lámina se haya enrollado o curvado. El calentamiento uniforme y la presión de sujeción uniforme a lo largo de toda la costura son lo que evita los extremos débiles y poco fusionados que posteriormente presentan fugas por succión; el control de la máquina mantiene el ciclo idéntico de una sección a otra.
Formación de secciones de conductos redondos
Los conductos redondos se fabrican curvando una lámina plana con forma de desarrollo hasta formar un cilindro y soldando la costura longitudinal. Los diámetros mayores se construyen a partir de dos o más segmentos curvos. En una soldadora a tope WeiBond, un dispositivo auxiliar de laminado opcional permite extender la máquina de la soldadura de paneles planos al trabajo con secciones curvas, por lo que un taller de conductos no necesita una línea de laminado independiente para conductos redondos de diámetro moderado. Los conductos redondos se prefieren generalmente para el servicio de extracción porque su sección circular resiste bien la presión y la vibración del aire en movimiento y ofrece menos esquinas donde se puedan acumular depósitos.
Soldadura por extrusión para bridas y juntas de detalle.
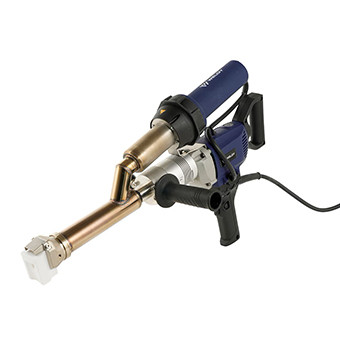
Las redes de conductos se mantienen unidas por muchas juntas de detalle: bridas y anillos de conexión, derivaciones y tomas, marcos de compuertas y puertos, anillos de soporte y rigidización, y cordones de refuerzo en puntos de alta tensión. Estos se agregan típicamente mediante soldadura por extrusión — La norma DVS 2207-4 abarca la soldadura por extrusión de tuberías, piezas de oleoductos y paneles, y los cordones terminados se evalúan según el Suplemento 5 de la norma DVS 2202, que deposita un cordón de relleno del mismo material para sellar y reforzar la junta. Dado que una fuga en cualquier brida o ramal es tan perjudicial como una fuga en una costura principal, las soldaduras por extrusión deben ejecutarse e inspeccionarse con el mismo cuidado que las soldaduras de paneles. Weissenberg suministra Soldadoras de extrusión Weldy y soluciones de soldadura por extrusión por este trabajo.
Fabricación de conductos de gran diámetro con equipos Weissenberg.
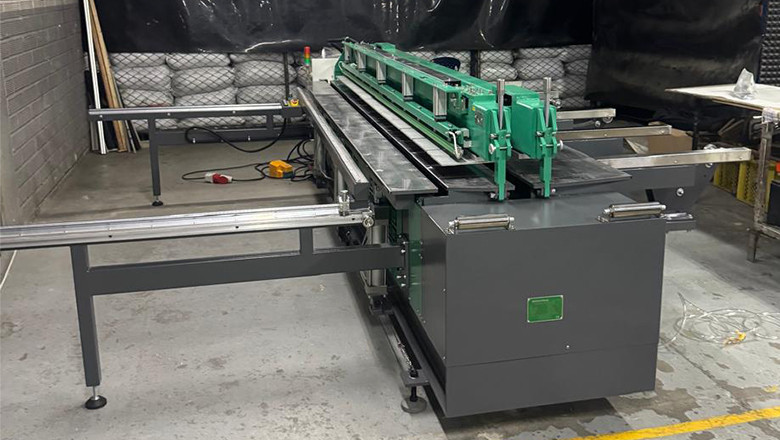
A medida que aumenta el diámetro y el espesor de las paredes de los conductos, el problema de fabricación cambia de "¿podemos doblar esto?" a "¿podemos soldar un panel de este grosor y ancho manteniendo la junta firme?". Los conductos de gran diámetro para entradas de depuradores, colectores de escape de procesos y chimeneas altas se construyen con chapa ancha y gruesa, y las máquinas deben dimensionarse para el panel más ancho y la pared más gruesa que utilice el diseño. Dos máquinas Weissenberg cubren este rango y son complementarias en lugar de alternativas: la WeiForm Pro 3000 es una máquina de soldadura y doblado, y la WeiBond 3000 es una soldadora a tope de gran formato.
| Parámetro | WeiForm Pro 3000 (soldadura y doblado) | WeiBond 3000 (soldadora a tope) |
| Ancho máximo de trabajo | 3.000 mm | 3.000 mm |
| Dimensiones de la máquina (largo × ancho × alto) | 4750 × 3250 × 1220 mm | 4750 × 2500 × 1200 mm |
| Espesor de soldadura | 3–30 mm | PE 3–40 mm; PP 3–40 mm; PVDF 3–40 mm |
| Capacidad de flexión | 3–20 mm, 5°–95° | — |
| Control | PLC Mitsubishi; cilindros eléctricos servocontrolados para doblado; componentes neumáticos SMC para las demás funciones neumáticas. | Control PLC y pantalla táctil con programas de soldadura almacenados. |
| Fuente de alimentación | 230/400 V, 3/N/PE, 50/60 Hz | 230/400 V, 3/N/PE, 50/60 Hz |
| Consumo de energía | 7,2 + 4,6 × 2 kW | 7,2 kW |
| Conexión de aire comprimido | 4–8 compases | 4–8 compases |
| Temperatura máxima de calentamiento | 260°C | 260°C |
| Herramientas auxiliares opcionales | — | Dispositivo de ángulo de 90°; dispositivo auxiliar de rodadura |
| Aplicaciones de conductos/aire con nombre | Conductos de aire, tanques de galvanoplastia, estructuras de plástico de tamaño mediano. | Fabricación de torres de depuración de PP, acuicultura, tratamiento de agua |
Esos números son importantes para un taller de conductos por razones específicas. Ancho de trabajo de 3000 mm en ambas máquinas. permite que los laterales de los conductos y los conductos redondos se formen y suelden a partir de material ancho, lo que reduce directamente el número de costuras longitudinales por sección; y cada costura eliminada es una soldadura que no necesita ser inspeccionada ni sometida a pruebas de fugas. Banda de soldadura de 3 a 40 mm del WeiBond 3000 a través de PE, PP y PVDF. Esto significa que el mismo soldador cubre los calibres de chapa utilizados para los conductos, así como la placa más gruesa utilizada para los cuerpos de los depuradores, las bridas y las conexiones de alta resistencia, por lo que un taller no se ve obligado a calificar dos procesos para diferentes partes del mismo sistema. Rango de plegado de 3 a 20 mm de la WeiForm Pro 3000 a 5°–95° Cubre los ángulos de plegado utilizados para conductos rectangulares, transiciones y bridas, y también suelda, por lo que un lateral de conducto puede plegarse y unirse en una sola máquina. Control PLC En ambas máquinas —la WeiForm Pro 3000 cuenta con un PLC Mitsubishi con cilindros eléctricos servocontrolados para el doblado y componentes neumáticos SMC para las demás funciones neumáticas, y la WeiBond 3000 con un PLC y pantalla táctil con programas almacenados— lo que garantiza la uniformidad en la producción por lotes de secciones de conductos repetidas es que la vigésima bobina se suelda siguiendo el mismo procedimiento que la primera.
En lo que respecta a la calidad de la soldadura, las soluciones de depuración de PP de Weissenberg aplican Control estable de la temperatura de la placa calefactora mantenido dentro de aproximadamente ±5°C para evitar el sobrecalentamiento o el calentamiento insuficiente local de la junta; mecanismo de sincronización de paralelogramos que mantiene los paneles en movimiento uniforme para minimizar la concentración de estrés térmico y el error de alineación; y un Plataforma de trabajo robusta y perfectamente plana que permite una calefacción uniforme y una alineación precisa. Esas son precisamente las propiedades que mantienen las juntas de los conductos herméticas en una red extensa. La opción del WeiBond 3000 Dispositivo de ángulo de 90° y dispositivo auxiliar de rodadura Extiéndalo desde la soldadura de paneles planos hasta el conformado de esquinas y secciones de conductos redondos curvos, de modo que un diseño de conducto que combine elementos planos, plegados y redondeados no requiera una máquina separada para cada uno. Consulte el Página del producto WeiForm Pro 3000, el Página del producto WeiBond 3000y el Gama de soldadoras de láminas de plástico Para obtener todos los detalles.
Normas de calidad e inspección de soldaduras para sistemas de ventilación
Una red de conductos es tan buena como su junta más débil, y dado que los conductos de escape transportan aire contaminado y suelen funcionar bajo succión, donde una fuga introduce aire ambiente y debilita la captación en lugar de ser evidente, la estanqueidad es la propiedad de calidad más importante. La calidad de las soldaduras de los conductos se puede clasificar según las características de la soldadura y cómo se verifica.
Cómo debe ser la soldadura:
- Totalmente fusionada a lo largo de toda la costura. Una costura longitudinal o una soldadura a tope de panel que sea fuerte en el centro y débil o no fusionada en los extremos puede crear una vía de fuga bajo presión y vibración de funcionamiento. Una distribución uniforme del calor y la presión ayuda a prevenir la fusión incompleta, especialmente cerca de los extremos de las costuras largas.
- Caras articulares uniformes y alineadas. La desalineación crea una soldadura escalonada o adelgazada que reduce la sección portante y puede ocultar un canal. La sujeción mecánica mantiene ambos paneles planos y alineados durante todo el ciclo.
- Calefacción, conmutación y refrigeración controladas. La fusión depende de la temperatura, las presiones y los tiempos adecuados para el material y el espesor, y se realiza de la misma manera en cada junta, incluyendo el enfriamiento lento que evita la formación de huecos y grietas por contracción en las láminas más gruesas.
- Juntas de detalle selladas. Las bridas, los ramales, los marcos de los puertos y los anillos de refuerzo se suelen añadir mediante soldadura por extrusión y deben ejecutarse e inspeccionarse con el mismo cuidado que las costuras principales.
- El material y el procedimiento coinciden correctamente. Cada material tiene su propio procedimiento de soldadura con herramienta caliente (DVS 2207-1 para PE-HD, DVS 2207-11 para PP, DVS 2207-12 para PVC-U, DVS 2207-15 para PVDF), y la soldadura debe seguir el procedimiento apropiado para ese material y espesor.
Cómo se verifica:
| Prueba/verificación | Lo que verifica | Uso típico en la fabricación de conductos. |
| Inspección visual de cada soldadura | Forma del cordón, simetría, alineación y defectos superficiales según una norma de evaluación (la serie DVS 2202; Suplemento 5 de la DVS 2202 para la evaluación de soldaduras por extrusión). | Rutina, en cada costura principal y junta de detalle, antes de que una sección salga del banco de trabajo. |
| Prueba de estanqueidad/fugas de la sección ensamblada | Que la sección o carrete del conducto terminado no tenga fugas: la propiedad de aceptación para el servicio de escape. | En las secciones y carretes terminados, se debe realizar la prueba de fugas de ventilación especificada para el proyecto. La estanqueidad de los conductos se define normalmente como una clase de fuga según la norma de ventilación/conductos aplicable, por lo que se debe confirmar el método exacto, la presión de prueba y los criterios de aceptación en la especificación. |
| Ensayos destructivos de muestras | Calidad real de la fusión de la soldadura (por ejemplo, ensayo de tracción de muestras de soldadura según la serie DVS 2203). | Cupones periódicos o soldaduras de prueba, o cuando el plan de control de calidad o el cliente requieran evidencia física. |
| Controles dimensionales y de ajuste | Diámetros, longitudes, alineación de bridas y ajuste de carretes para que las secciones se ensamblen en el sitio sin tensión. | En las secciones terminadas antes del envío, la alineación de los orificios para los pernos de la brida es una causa común de retrabajo en obra si no se verifica. |
| Registros de parámetros y procesos | Que cada costura se soldó siguiendo su procedimiento documentado: la capa de trazabilidad que subyace a las pruebas físicas. | Registrado para costuras principales en soldaduras controladas por máquina y archivado con la orden del conducto. |
Para un cliente de conductos de escape, la prueba de estanqueidad es la demostración que importa, pero el trabajo que la hace superarse comienza antes: en el material, el procedimiento y la máquina de soldar. Guía de cumplimiento y lista de verificación de calidad de DVS 2207 y el Guía de proceso e inspección para soldadura a tope Cubra en detalle el procedimiento y la documentación. Tenga en cuenta que los requisitos de resistencia y estanqueidad de los conductos suelen ser establecidos por el cliente y la especificación del sistema de ventilación aplicable al proyecto: cuando un proyecto haga referencia a clases de fugas o presiones de prueba, confirme el método exacto y los criterios de aceptación en la especificación antes de la fabricación y compárelos con lo que puede demostrar un sistema termoplástico soldado.
Eficiencia de producción: Reducción del tiempo de fabricación de redes de conductos
Los pedidos de conductos rara vez llegan como una sola sección. Un proyecto de planta es un redSe necesitan numerosos tramos rectos de varios diámetros, un conjunto de codos, tes y transiciones, así como una gama de bridas y puertos, todo ello en la secuencia de instalación prevista. Esto transforma el problema de "¿con qué rapidez podemos fabricar un conducto?" a "¿cómo producimos un conjunto de piezas reproducible de forma rápida y consistente?". La consistencia y la estandarización de los componentes, y no la velocidad máxima de soldadura, son lo que hace rentable un taller de conductos.
Elija esta ruta: fabricación de conductos de red y de volumen.
- Usted recibe pedidos recurrentes o de toda la red y espera que el segmento de conductos crezca al ritmo del mercado de la construcción de plantas industriales.
- Estandarizar una pequeña gama de diámetros de conductos y tamaños rectangulares para que los componentes se repitan en diferentes proyectos.
- Invierta en máquinas compatibles: una máquina de soldadura y doblado (WeiForm Pro) para laterales plegados y bridas, además de una soldadora a tope de gran formato (WeiBond 3000) con programas almacenados para paneles y uniones longitudinales.
- Cortar formas de desarrollo precisas en una fresadora CNC para que los codos, las transiciones y las ramificaciones encajen con espacios muy ajustados.
- Construya conductos redondos en la soldadora con el dispositivo auxiliar de laminación para evitar una línea de laminación separada.
- Diseñar la red como bobinas transportables con bridas, de modo que las secciones se prefabriquen y se prueben en el taller.
Elija esta opción: instalación de conductos por proyecto o en lotes pequeños.
- La instalación de conductos es ocasional y se combina con trabajos de fabricación general o de tanques, o bien sus conductos son de diámetro pequeño.
- Empiece con una máquina de soldadura y doblado de gama media, dimensionada según el tamaño de su chapa habitual, y desarrolle la capacidad de soldadura por extrusión para bridas y derivaciones.
- Compra codos, tes y accesorios donde el proveedor ya los tenga en stock, y fabrica tú mismo los tramos rectos y las transiciones.
- Utilice tamaños de hoja y ángulos de plegado estándar siempre que sea posible para evitar configuraciones personalizadas.
- Adopte hábitos de documentación de bobinas desde el primer día; son los que auditan los clientes industriales e institucionales.
- Subcontrate las soldaduras ocasionales de ancho excesivo o de pared gruesa solo mientras sigan siendo poco frecuentes; el trabajo frecuente con conductos grandes justifica el uso de la máquina.
Hay tres palancas de eficiencia que vale la pena mencionar explícitamente. Primero, El plegado en lugar de la soldadura puede mejorar la hermeticidad y reducir el tiempo de fabricación.: cada esquina correctamente formada elimina una costura soldada y su correspondiente vía de fuga relacionada con la soldadura. Segundo, minimización de costuras y diseño de bobinas Reduzca el tiempo de soldadura, el tiempo de inspección y el tiempo de ensamblaje en el sitio a la vez: una red construida a partir de unos pocos carretes estándar se instala más rápido que una construida a partir de muchas piezas a medida. Tercero, detectar defectos en la costura, no en la prueba finalAquí es donde reside el verdadero ahorro: los parámetros controlados por máquina, junto con la inspección visual según la norma de evaluación DVS 2202 aplicable, detectan los problemas mientras la sección aún está en el banco de trabajo, en lugar de después de que se haya enviado y ensamblado. Para conocer el razonamiento de la automatización detrás del control de la máquina, consulte nuestra Análisis de soldadura CNC frente a soldadura manualy para saber cómo organizar la planta de producción en torno a estas operaciones, consulte el Guía de planificación del diseño del taller.
Integración con sistemas de depuración de PP: Soluciones completas para la calidad del aire
Los conductos de ventilación casi nunca están solos. En la mayoría de los proyectos de extracción industrial, la red de conductos es el sistema de transporte que alimenta un dispositivo de tratamiento; y para los humos corrosivos, ese dispositivo de tratamiento suele ser un depurador de PP. Un circuito típico funciona de la siguiente manera: capucha de captura en el proceso → red de conductos (tramos rectos, codos, ramificaciones) → entrada del depurador → Lecho de carga y eliminador de niebla → Ventilador y chimenea de descargaLos conductos y el depurador comparten la misma familia de materiales, la misma técnica de soldadura y, a menudo, el mismo taller de fabricación.
Esa superposición es la razón por la que los fabricantes de conductos con frecuencia se encuentran construyendo ambos lados del sistema. Los requisitos están estrechamente relacionados:
- La misma lógica de materiales. Un conducto de PP que alimenta un depurador de PP mantiene el sistema dentro de una misma familia de materiales y simplifica la cualificación de los mismos, mientras que el procedimiento de soldadura aplicable sigue dependiendo del tipo de junta, el espesor de la lámina y el método de fabricación. El uso de la misma familia de materiales puede simplificar la especificación y la fabricación, aunque la compatibilidad química debe verificarse para las condiciones reales en cada parte del sistema de escape.
- Mismo estándar de sellado en la interfaz. La conexión entre el conducto y el depurador es una junta crítica: debe ser hermética y químicamente segura, ya que es donde toda la red se une al dispositivo de tratamiento. Las transiciones bridadas o soldadas en esta zona merecen la misma inspección que cualquier junta principal.
- Equipos de fabricación compartidos. Las torres de depuración de PP se construyen con láminas de PP soldadas y componentes internos de PP soldados, utilizando las mismas soldadoras a tope, dobladoras y soldadoras de extrusión que ya necesita un taller de conductos. Consulte nuestra Guía de fabricación de depuradores de PP para el lado del buque y el Página de soluciones de soldadura para depuradores de PP para el conjunto de equipos.
- Una historia de calidad para el cliente. Un contratista capaz de suministrar sistemas de captura, transporte y tratamiento demuestra ofrecer una solución integral para la calidad del aire, en lugar de una simple colección de piezas, y puede gestionar ambos aspectos bajo un marco documentado de fabricación y control de calidad, aplicando al mismo tiempo el método de inspección y prueba adecuado a cada componente.
Para un taller de fabricación, la conclusión práctica es que los conductos son una extensión natural del equipo existente, más que una nueva capacidad. Las máquinas que sueldan y doblan un depurador de PP también sueldan y doblan sus conductos de entrada y salida; la diferencia radica en los detalles de diseño y las pruebas, no en el proceso principal.
Lista de verificación para el diseño y la fabricación de redes de conductos de escape
Los conductos de ventilación comparten equipos y técnicas de soldadura con los tanques y recipientes, pero existen varios aspectos específicos de los conductos y del tratamiento del aire que deben resolverse antes de elaborar un presupuesto:
- Primero, la química y la temperatura de la corriente de aire. Determine con precisión la composición de los gases de escape y su rango de temperatura, y luego seleccione el material —PP-H, PVC-U o PVDF— según esas condiciones. Esta decisión determinará todos los procesos posteriores, por lo que debe confirmarla con el cliente o el ingeniero de procesos antes de fijar un precio.
- La estanqueidad al aire como requisito de diseño, no como algo secundario. Dado que los conductos de escape suelen funcionar bajo aspiración y transportan aire contaminado, dimensione el número de juntas, el diseño de la brida y el plan de pruebas para lograr un sistema hermético, y acuerde la prueba de aceptación con el cliente de antemano.
- Fusión perimetral completa en cada articulación. Las uniones rectas, las uniones longitudinales en conductos redondos, las soldaduras de brida y las conexiones de derivación deben estar completamente fusionadas. Un conducto que es hermético excepto en una derivación no es un conducto hermético.
- Se han formado esquinas y transiciones siempre que ha sido posible. Doble las esquinas de los conductos y forme transiciones en lugar de fabricarlas a partir de tiras soldadas. El conformado reduce tanto el tiempo de fabricación como el número de posibles fugas.
- Secciones redondas para conductos principales de escape. El conducto circular resiste bien la presión y la vibración, y ofrece menos rincones internos donde se puedan acumular depósitos; se curvan las piezas en bruto del conducto redondo con el dispositivo auxiliar de laminado y se suelda la costura longitudinal.
- Diseño de bridas y carretes para montaje en obra. El diseño de la red mediante tramos con bridas permite prefabricar, inspeccionar y comprobar si hay fugas en las secciones en el taller, para luego ensamblarlas en obra, lo que resulta más rápido y controlable que las largas soldaduras in situ.
- Soportes, expansión y peso. Los conductos de plástico son más ligeros que los de acero, pero también se expanden y contraen con los cambios de temperatura, por lo que necesitan soportes espaciados y diseñados según el material y la temperatura de servicio; acuerde el espaciado de los soportes con el instalador y tenga en cuenta la dilatación y contracción térmica.
- Acceso para limpieza e inspección. Los conductos de escape acumulan residuos. Proporcione puertos de inspección y limpieza, y diseñe estos puertos como juntas soldadas y selladas correctamente, no como agujeros cortados en obra.
- Procedimiento de soldadura uniforme para cada material. Asigne a cada material su pieza DVS 2207 correspondiente y mantenga un registro documentado de procedimientos y parámetros por cada costura; esto es lo que hace que la red sea auditable y reproducible.
Si se gestionan correctamente, todos estos puntos giran en torno a lo mismo: fusión perimetral completa, juntas preformadas en lugar de prefabricadas y un procedimiento documentado para cada material del sistema. Son lo que distingue una red de escape fiable de un conducto que presenta fugas en la brida y se corroe en la derivación.
Escenario de producción típico: Ampliación de la capacidad de fabricación de conductos
Esta sección describe un escenario de producción típico e ilustrativo — No se trata de un caso de cliente específico, y no se citan cifras de producción ni de capacidad. Los pedidos de conductos rara vez llegan por secciones. Un patrón común en este segmento es que un taller de fabricación de plásticos que ya suelda tanques de PP, depuradores o campanas extractoras reciba un pedido de una planta química, una línea de galvanoplastia, un laboratorio o un integrador de sistemas para suministrar también la red de conductos de escape, a menudo la línea completa de tramos rectos, codos, ramificaciones y conexiones a un depurador, con pedidos repetidos a medida que la planta se expande o se agregan más líneas.
La principal limitación no suele ser la habilidad del taller para soldar, sino su productividad y consistencia: si cada sección de conducto se corta, pliega y suelda con una configuración diferente y parámetros variables manualmente, la producción se ve limitada y aumenta el riesgo de variaciones y retrabajos. El uso de máquinas compatibles con programas almacenados cambia esta situación. El material ancho y las esquinas preformadas reducen el número de costuras por sección, por lo que cada bobina requiere menos pasadas de soldadura; los programas almacenados permiten que la vigésima sección se suelde con el mismo procedimiento que la primera; y los registros dimensionales y de parámetros permiten visualizar la calidad de todo el kit antes de que salga del taller. El resultado es el que buscan los contratistas de conductos y calidad del aire: una capacidad que se adapta al proyecto y un nivel de calidad en el que el cliente puede confiar pedido tras pedido.
Mantenemos este escenario cualitativo deliberadamente: es un ejemplo ilustrativo más que un resultado reportado por un cliente, y la ganancia de capacidad exacta depende de los tamaños de los conductos del taller, los espesores de las paredes y el equipo existente, por lo que la forma correcta de dimensionar una línea es trabajar a partir de sus propios planos. Nuestros ingenieros pueden realizar ese dimensionamiento con usted. Hable con un ingeniero de Weissenberg..
Preguntas frecuentes
¿Qué tipo de plástico se utiliza para los conductos de escape y ventilación?
Los materiales más utilizados son el PP (PP-H), el PVC-U y el PVDF. El PP-H es la opción predeterminada para conductos de humos químicos y de escape de procesos, ya que resiste una amplia gama de ácidos, álcalis y sales, está disponible en láminas grandes y se suelda excelentemente. El PVC-U se utiliza ampliamente para aplicaciones a bajas temperaturas y menos agresivas, como la extracción de humos de laboratorio. El PVDF se elige para corrientes de vapor calientes, con disolventes o altamente oxidantes, donde el PP y el PVC-U resultan insuficientes, y es el más caro. La selección debe basarse en la composición química y la temperatura reales del flujo de aire, y el grado específico debe confirmarse con los datos del proveedor antes de solicitar un presupuesto.
¿Cómo se unen los conductos de ventilación de plástico?
Los componentes de conductos de plástico se unen mediante soldadura, utilizando las técnicas apropiadas para cada pieza. Los paneles planos y la costura longitudinal de las secciones de conductos redondos se unen mediante soldadura a tope con herramienta caliente; los laterales de los conductos, las transiciones, las cubiertas y las bridas se forman mediante doblado lineal, y cuando una esquina se puede doblar, se dobla en lugar de soldarse, porque una esquina bien formada elimina una costura soldada y, por lo tanto, elimina una posible vía de fuga relacionada con la soldadura; y las juntas de detalle, como bridas, derivaciones, marcos de puerto y anillos de refuerzo, se sellan y refuerzan típicamente mediante soldadura por extrusión. Cada material se suelda según su propio procedimiento: DVS 2207-1 para PE-HD, DVS 2207-11 para PP, DVS 2207-12 para PVC-U y DVS 2207-15 para PVDF; las juntas de detalle soldadas por extrusión siguen la norma DVS 2207-4.
¿Cómo se consigue que un sistema de conductos sea hermético y cómo se comprueba su estanqueidad?
La estanqueidad se logra fusionando completamente cada junta y unión a lo largo de toda su longitud bajo condiciones uniformes, y luego verificando el resultado. En la práctica, esto significa soldadura a tope mecánica con presión de sujeción uniforme y temperatura estable de la placa calefactora para que las juntas no tengan extremos débiles o insuficientemente fusionados; doblar las esquinas en lugar de fabricarlas; soldar cuidadosamente por extrusión las bridas y las ramificaciones; e inspeccionar visualmente cada soldadura según un estándar de evaluación. Las secciones y carretes terminados se verifican mediante la prueba de fugas de ventilación especificada para el proyecto (la estanqueidad de los conductos se define normalmente como una clase de fuga según la norma aplicable, por lo que se debe confirmar el método exacto y los criterios de aceptación en la especificación), con pruebas destructivas de muestras de soldadura según la serie DVS 2203 cuando el plan de calidad requiere evidencia física.
¿Pueden los conductos de plástico soportar altas temperaturas?
Depende del material. El PVC-U tiene la menor capacidad de temperatura de servicio continuo de los tres materiales comunes para conductos y es la opción limitante para la extracción de aire caliente; el PP-H tolera temperaturas de servicio continuo más altas que el PVC-U; y el PVDF tiene la mayor capacidad de los tres y se selecciona para flujos calientes o altamente agresivos. Dado que las temperaturas de servicio continuo publicadas varían según el grado y la formulación, siempre confirme el grado específico con la hoja de datos del proveedor y con la temperatura real del flujo de aire —incluidas las fluctuaciones a corto plazo— antes de especificar un material para una instalación de extracción de aire caliente.
¿Qué equipo se necesita para fabricar conductos de ventilación de plástico?
El conjunto básico incluye: una fresadora CNC para el corte preciso de paneles y formas complejas; una máquina de soldadura y doblado para plegar laterales de conductos, transiciones, cubiertas y bridas, y para soldar juntas en la misma unidad; una soldadora a tope de gran formato para paneles planos y juntas longitudinales de conductos redondos, con un dispositivo auxiliar de laminado opcional para secciones redondas curvas; y una soldadora de extrusión para bridas, derivaciones, puertos y refuerzos. La WeiForm Pro 3000 de Weissenberg es una máquina de soldadura y doblado de 3000 mm de ancho (soldadura de 3 a 30 mm, doblado de 3 a 20 mm, de 5° a 95°) diseñada para trabajos en conductos de aire, y la WeiBond 3000 es una soldadora a tope de 3000 mm de ancho para láminas de PE, PP y PVDF de 3 a 40 mm con ángulo de 90° y dispositivos de laminado opcionales.
¿Cómo se conectan los conductos de ventilación a un sistema de depuración de PP?
La red de conductos transporta los humos capturados al depurador: un circuito típico va desde las campanas de captura, a través de tramos rectos, codos y ramificaciones, hasta la entrada del depurador, pasando por el lecho empacado y el eliminador de niebla, y saliendo por un ventilador y una chimenea de descarga. Dado que el conducto y el depurador suelen estar fabricados con la misma familia de materiales, trabajar con una sola familia puede simplificar la calificación, especificación y soporte de los materiales; sin embargo, el procedimiento de soldadura aplicable aún depende del tipo de junta, el espesor de la chapa y el método de fabricación, y la compatibilidad química debe verificarse para las condiciones reales en cada parte del sistema. La conexión entre el conducto y el depurador es una junta crítica: debe ser hermética y químicamente segura, por lo que merece la misma inspección que cualquier costura principal.
Conclusiones clave
- La fabricación de conductos de ventilación y extracción consiste en la construcción de conductos termoplásticos soldados para aire corrosivo o contaminado, regidos por tres requisitos: un material que se adapte a la composición química y la temperatura del flujo de aire, juntas soldadas herméticas a lo largo de cada costura y conexión, y la formación eficiente de los tramos rectos, codos, transiciones y secciones redondas que necesita una red.
- El PP-H es el material de uso general para conductos de humos químicos; el PVC-U es adecuado para temperaturas más bajas y flujos menos agresivos; el PVDF se reserva para corrientes calientes, con alto contenido de disolventes o fuertemente oxidantes. Confirme el grado específico en función de las condiciones del flujo de aire antes de solicitar un presupuesto.
- La fabricación es una secuencia de técnicas coordinadas: corte CNC para obtener formas de desarrollo precisas; doblado lineal (o soldadura y doblado) para laterales de conductos, transiciones y bridas; soldadura a tope para paneles y costuras longitudinales de conductos redondos; laminado para secciones redondas curvas; y soldadura por extrusión para bridas, derivaciones, puertos y refuerzos.
- La estanqueidad al aire es el resultado de un proceso, no de una sola prueba: calentamiento uniforme y presión de sujeción homogénea en toda la costura, esquinas plegadas en lugar de fabricadas, juntas de detalle soldadas por extrusión sólidas e inspección visual de cada soldadura según la serie DVS 2202, verificada mediante la prueba de fugas de ventilación especificada en el proyecto y el muestreo destructivo según DVS 2203 cuando sea necesario.
- Los conductos de ventilación y los depuradores de PP pertenecen al mismo sistema y comparten materiales, técnicas de soldadura y equipos; la fabricación de ambos permite a un taller de fabricación ofrecer una solución completa para la calidad del aire.
- La Weissenberg WeiForm Pro 3000 es una máquina de soldadura y doblado de 3000 mm de ancho (soldadura de 3 a 30 mm, doblado de 3 a 20 mm a 5° a 95°, PLC Mitsubishi con cilindros eléctricos servocontrolados para doblado y componentes neumáticos SMC para otras funciones) diseñada para aplicaciones en conductos de aire; la WeiBond 3000 es una soldadora a tope de 3000 mm de ancho para láminas de PE, PP y PVDF de 3 a 40 mm con ángulo de 90° opcional y dispositivos de laminado para esquinas y secciones redondas.
- La eficiencia es ingeniería: doblar en lugar de soldar siempre que sea posible, minimizar las costuras y estandarizar las bobinas, y detectar los defectos en la costura en lugar de en la prueba final.
Referencias y lecturas adicionales
- Weissenberg — Máquina de soldar y doblar WeiForm Pro 3000 (Ancho de trabajo de 3000 mm; soldadura de 3 a 30 mm; doblado de 3 a 20 mm a 5°–95°; PLC Mitsubishi; cilindros eléctricos servocontrolados para doblado; componentes neumáticos SMC para las demás funciones neumáticas; 7,2 + 4,6 × 2 kW; temperatura máxima de calentamiento de 260 °C; denominado así por sus conductos de aire y tanques de galvanoplastia)
- Weissenberg — Soldadora a tope de láminas de plástico WeiBond 3000 (3–40 mm PE/PP/PVDF; 3000 mm de ancho de trabajo máximo; 7,2 kW; 260 °C de temperatura máxima de calentamiento; ángulo de 90° y dispositivos auxiliares de rodadura opcionales; diseñado para la fabricación de torres de depuración de PP, acuicultura y tratamiento de agua)
- Weissenberg — Gama de soldadoras de láminas de plástico (Familia de soldadoras a tope WeiBond)
- Weissenberg — Máquinas para soldar y doblar láminas de plástico (Gama WeiForm Pro 2000/3000/4000)
- Weissenberg — Soluciones de soldadura para depuradores de PP (Control de temperatura de la placa calefactora con una precisión de ±5 °C; mecanismo de sincronización de paralelogramo; plataforma de trabajo robusta y plana de alta precisión)
- Weissenberg — Soluciones de soldadura por extrusión y Soldadoras de extrusión Weldy para bridas, derivaciones, puertos y refuerzo de costuras
- Weissenberg — Enrutador CNC para el corte preciso de paneles y formas de desarrollo
- Weissenberg — Fabricación de depuradores de PP: mejores prácticas para juntas de soldadura resistentes a la corrosión
- Weissenberg — Proceso de soldadura a tope de láminas de plástico: configuración, ciclo de soldadura de 5 etapas y guía de inspección.
- Weissenberg — Guía de cumplimiento y lista de verificación de calidad de DVS 2207
- Weissenberg — Cómo doblar láminas de plástico: guía para doblar líneas de PP, HDPE y PVC
- Weissenberg — Cómo soldar láminas de HDPE, PP y PVDF: proceso, temperaturas y guía de materiales
- Weissenberg — Fabricación de equipos para el tratamiento de agua: soluciones de soldadura de plásticos
- Weissenberg — Diseño de un taller de fabricación de plásticos: guía de planificación de 5 zonas
- Serie DVS 2207 — Soldadura de termoplásticos (piezas de herramientas calefactadas: DVS 2207-1 PE-HD, 2207-11 PP, 2207-12 PVC-U, 2207-15 PVDF; soldadura por extrusión: DVS 2207-4), DVS Media GmbH, Düsseldorf
- Serie DVS 2202 — Evaluación de las uniones entre termoplásticos en piezas de tuberías y paneles (Evaluación visual de soldaduras de placas calentadas y extrusiones; el suplemento 5 de la norma DVS 2202 cubre la evaluación de soldaduras de extrusión; verifique los suplementos y ediciones vigentes).
- Serie DVS 2203 — Ensayos de uniones soldadas de termoplásticos (Ensayos mecánicos de muestras de soldadura; verificación de piezas y ediciones actuales)
- Estanqueidad de los conductos: para los conductos de extracción y ventilación, la estanqueidad se especifica normalmente como una clase de fuga según la norma de ventilación/conductos aplicable al proyecto; confirme la norma aplicable, la clase de fuga y la presión de prueba en las especificaciones del proyecto.
- Práctica de ventilación industrial: las referencias reconocidas para el diseño y especificación de sistemas de extracción y ventilación industriales incluyen la ACGIH. Ventilación industrial: Manual de prácticas recomendadas para el diseño y, en Estados Unidos, la norma OSHA 29 CFR 1910.94 (Ventilación). Siga siempre las especificaciones del sistema de ventilación y los requisitos reglamentarios aplicables al proyecto.
¿Está planificando una red de conductos de extracción o ampliando su taller para incluir trabajos de ventilación y desea una segunda opinión sobre la selección de materiales, el diseño de conductos y carretes, o la elección de la maquinaria? Hable con un ingeniero de Weissenberg. — La configuración adecuada depende del tamaño y el grosor de las paredes de los conductos, la composición química y la temperatura del flujo de aire, el volumen de producción y los requisitos de cumplimiento y pruebas del mercado.