Respuesta rápida
Mantener la temperatura de la placa calefactora a aproximadamente ±5 °C es una especificación de estabilidad de temperaturaEsto no garantiza la resistencia de la soldadura. Cada termoplástico tiene un rango de temperatura de trabajo óptimo: lo suficientemente cálido para que las superficies de contacto se fundan y fusionen, y lo suficientemente frío para evitar la degradación. Cuando la temperatura de la placa varía mucho en cualquier dirección, el proceso tiende a uno de dos modos de falla: fusión incompleta por falta de calor o material fundido en exceso y degradado por exceso de calor. Dado que la unión depende de la fusión e intermezcla de dichas superficies, una variación de unos pocos grados puede llevar parte de un ciclo al lado incorrecto del rango. Una precisión de aproximadamente ±5 °C reduce esa variabilidad entre ciclos, de modo que la etapa de calentamiento se comporta de manera predecible a lo largo de una costura larga y de un trabajo a otro. No suelda la unión por sí sola: la temperatura, la presión y el tiempo correctos, en conjunto, determinan el resultado.
La ciencia de la soldadura termoplástica: Ventanas de temperatura de soldadura
Definición: Control de temperatura en la soldadura de plásticos
El control de temperatura en la soldadura de plásticos consiste en mantener la temperatura de la placa calefactora dentro de un rango definido para que el termoplástico en cada cara de la junta alcance un estado completamente plastificado y soldable, sin que la temperatura baje demasiado y la fusión sea incompleta, ni que suba demasiado y el material comience a degradarse. En una soldadora a tope con herramienta calefactora, la placa calefactora se pone en contacto con dos extremos de lámina preparados, se mantiene hasta que el material en las caras de contacto se ablanda, luego se retira para que los extremos puedan presionarse juntos bajo presión controlada y se dejen enfriar hasta formar una junta continua. Dado que la soldadura se forma con el propio termoplástico y no con un adhesivo o material de relleno, la temperatura de la placa es una de las variables principales del proceso que determina la calidad de la soldadura. Por lo tanto, el "control de temperatura" abarca tres aspectos relacionados: la precisión y estabilidad del punto de ajuste de la placa, la uniformidad de la temperatura de la placa en toda su área de trabajo y la repetibilidad de la secuencia de calentamiento y unión ciclo tras ciclo.
Este artículo está dirigido a talleres de fabricación de plásticos, constructores de tanques y conductos, y compradores técnicos que desean comprender por qué vale la pena examinar el comportamiento de la temperatura de una máquina antes de comprarla, y por qué aparece una cifra como ±5 °C en las especificaciones. Para obtener información sobre el proceso, consulte nuestra Proceso de soldadura a tope de láminas de plástico y guía de ciclo de 5 etapas; para conocer los estándares que debe admitir una máquina, consulte el Guía de cumplimiento y lista de verificación de calidad de DVS 2207.
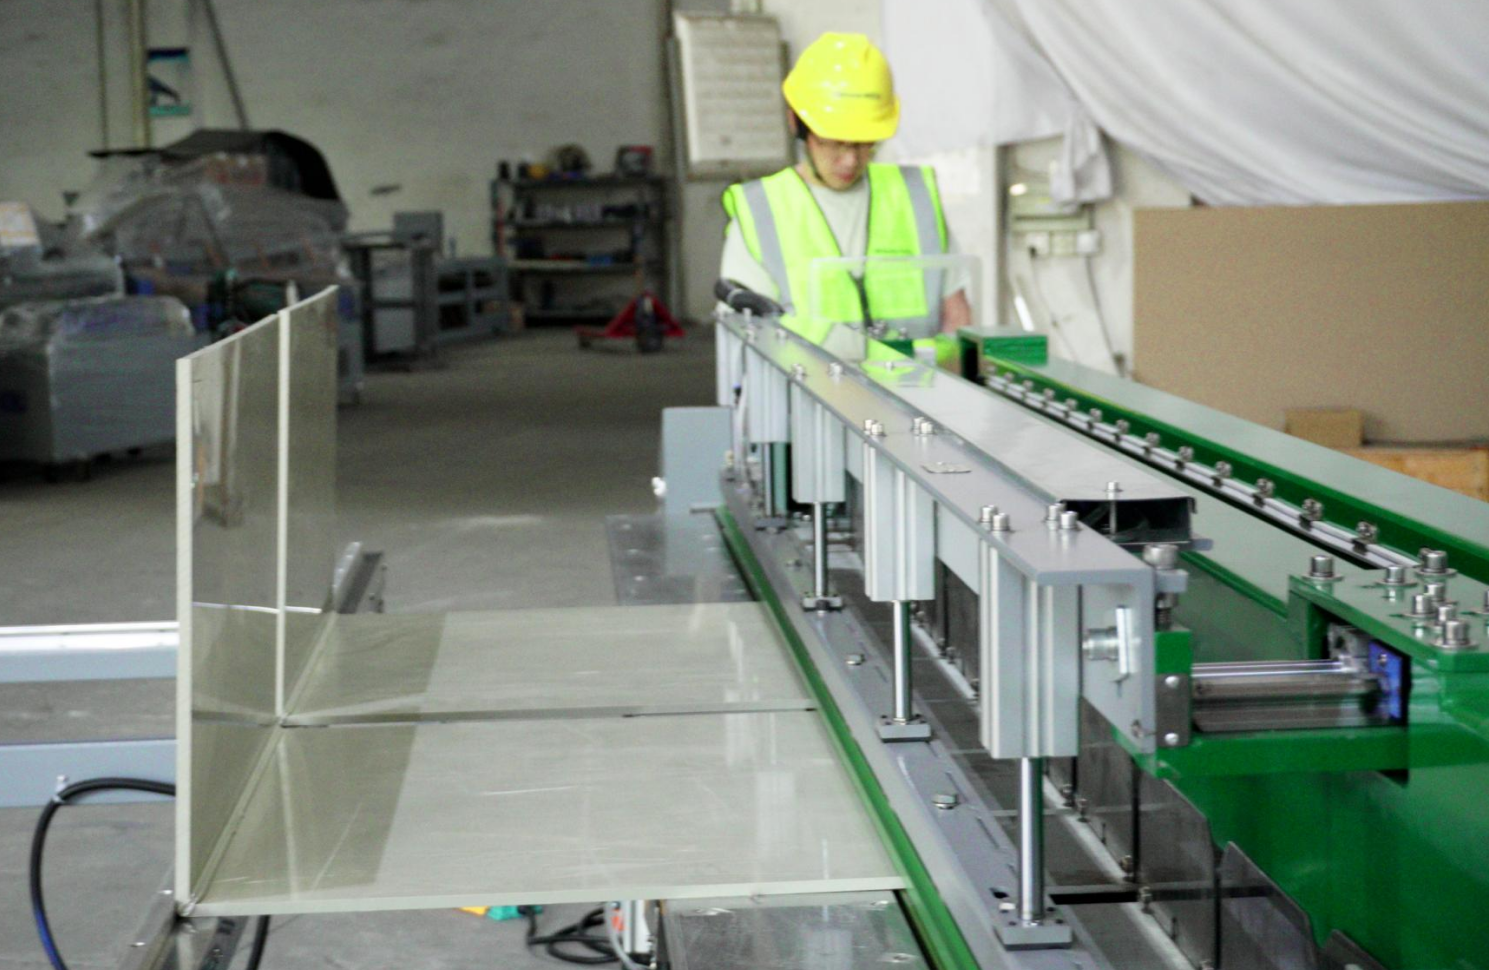
La temperatura de la placa es fundamental para el proceso, ya que la soldadura se forma con el propio termoplástico y no con pegamento o material de relleno: el material se ablanda al calentarse y se endurece de nuevo al enfriarse, por lo que la placa determina la profundidad de la capa fundida, la facilidad con la que las dos caras se unen y la resistencia que recupera la unión al enfriarse.
Los termoplásticos no reaccionan al calor de la misma manera, lo que convierte el control de la temperatura en una disciplina específica para cada material, en lugar de un ajuste universal. Los materiales semicristalinos, como el PE-HD, el PP y el PVDF, se funden en un intervalo relativamente definido, lo que proporciona al soldador un rango claro al que apuntar; los materiales amorfos o menos cristalinos, como el PVC-U, se ablandan más gradualmente, y el mismo calor que los hace soldables puede comenzar a degradar el polímero. Cada familia tiene un rango óptimo para obtener una buena soldadura, un límite inferior por debajo del cual la fusión es incompleta y un límite superior por encima del cual el material se degrada en lugar de simplemente fundirse.
- PE-HD (HDPE) — semicristalino, se funde en un intervalo relativamente definido; necesita suficiente calor para una fusión completa en la superficie de la junta, y muy poco deja una costura fría y poco fusionada.
- PÁGINAS — semicristalino con su propio rango de ablandamiento y fusión; justifica su propio conjunto de parámetros, y reutilizar la configuración de PE sin cambios conlleva el riesgo de una fusión incompleta.
- PVC-U — amorfo o menos cristalino y que se ablanda gradualmente; es más sensible al sobrecalentamiento y a la degradación térmica, por lo que el límite superior de temperatura es tan importante como el inferior.
- PVDF — un fluoropolímero de ingeniería semicristalino de punto de fusión más alto; aprovecha el límite superior de la capacidad de calentamiento de la máquina, donde la uniformidad en toda la placa se vuelve especialmente importante.
Esto no significa que una soldadora necesite un valor perfecto; significa que la máquina debe alcanzar y mantener la temperatura adecuada para el material que tiene delante, de forma constante. La serie DVS 2207 está organizada por material precisamente por este motivo: DVS 2207-1 para PE-HD, 2207-11 para PP, 2207-12 para PVC-U y 2207-15 para PVDF. Esta serie establece cómo se gestionan las fases de calentamiento, cambio y unión para cada familia de materiales. Confirme la edición vigente de cualquier norma con el organismo competente.
Consecuencias de la variación de temperatura: Soldaduras débiles y degradación del material.
¿Qué sucede cuando la placa se calienta o se enfría demasiado?
Las variaciones de temperatura perjudican una soldadura desde dos direcciones opuestas, y ambas producen defectos y riesgos de fallo diferentes.
Cuando la placa se enfría demasiado, el material en la superficie de unión nunca alcanza la plastificación completa. La capa fundida es superficial, las superficies no fluyen ni se mezclan adecuadamente al presionarlas, y la soldadura se convierte en una fusión parcial en lugar de una completa. El daño es engañoso: una soldadura fría puede parecer aceptable desde el exterior, con un cordón limpio y sin huecos evidentes, mientras que el entrelazamiento molecular que le confiere resistencia a la unión nunca se ha formado por completo. Una soldadura con fusión insuficiente puede tener una resistencia reducida y ser más vulnerable a fugas o fallos prematuros durante su uso, y el riesgo aumenta cuando los tiempos o temperaturas de calentamiento se encuentran en el extremo inferior del procedimiento cualificado.
Cuando la placa se calienta demasiado, el problema se invierte. El exceso de calor hace que la capa fundida sea demasiado profunda, de modo que al unir y presionar los extremos, se desplaza más material fundido y se puede reducir el espesor efectivo de la pared en la junta. Calentar más allá de la tolerancia del material también comienza a degradar el polímero en lugar de simplemente fundirlo: para materiales sensibles a la temperatura como el PVC-U, el riesgo de degradación térmica es real, y el sobrecalentamiento prolongado puede causar degradación específica del material, incluyendo decoloración, oxidación, porosidad o pérdida de propiedades mecánicas y químicas. Las juntas sobrecalentadas pueden presentar rebabas pronunciadas, burbujas o una amplia zona afectada por el calor, y pueden ser más débiles que la lámina original a pesar de parecer completamente soldadas.
Entre esos extremos se encuentra la región donde se realizan soldaduras de buena calidad, y es más estrecha que el rango total que el material puede tolerar. Este es el argumento a favor de un control de proceso más estricto. Mantener la temperatura de la placa en aproximadamente ±5 °C reduce la variabilidad ciclo a ciclo de la etapa de calentamiento, de modo que el proceso se mantiene más cerca de la banda óptima y el operador no tiene que lidiar con la deriva además del ajuste. Una banda amplia y mal controlada empuja parte de cada ciclo hacia un modo de falla y hace que el resultado sea sensible a las condiciones ambientales, la tensión de alimentación y el tiempo de calentamiento. Los métodos de evaluación visual de la serie DVS 2202 existen porque estos defectos pueden no ser obvios, y las pruebas mecánicas de la serie DVS 2203 confirman si una unión realmente funciona.
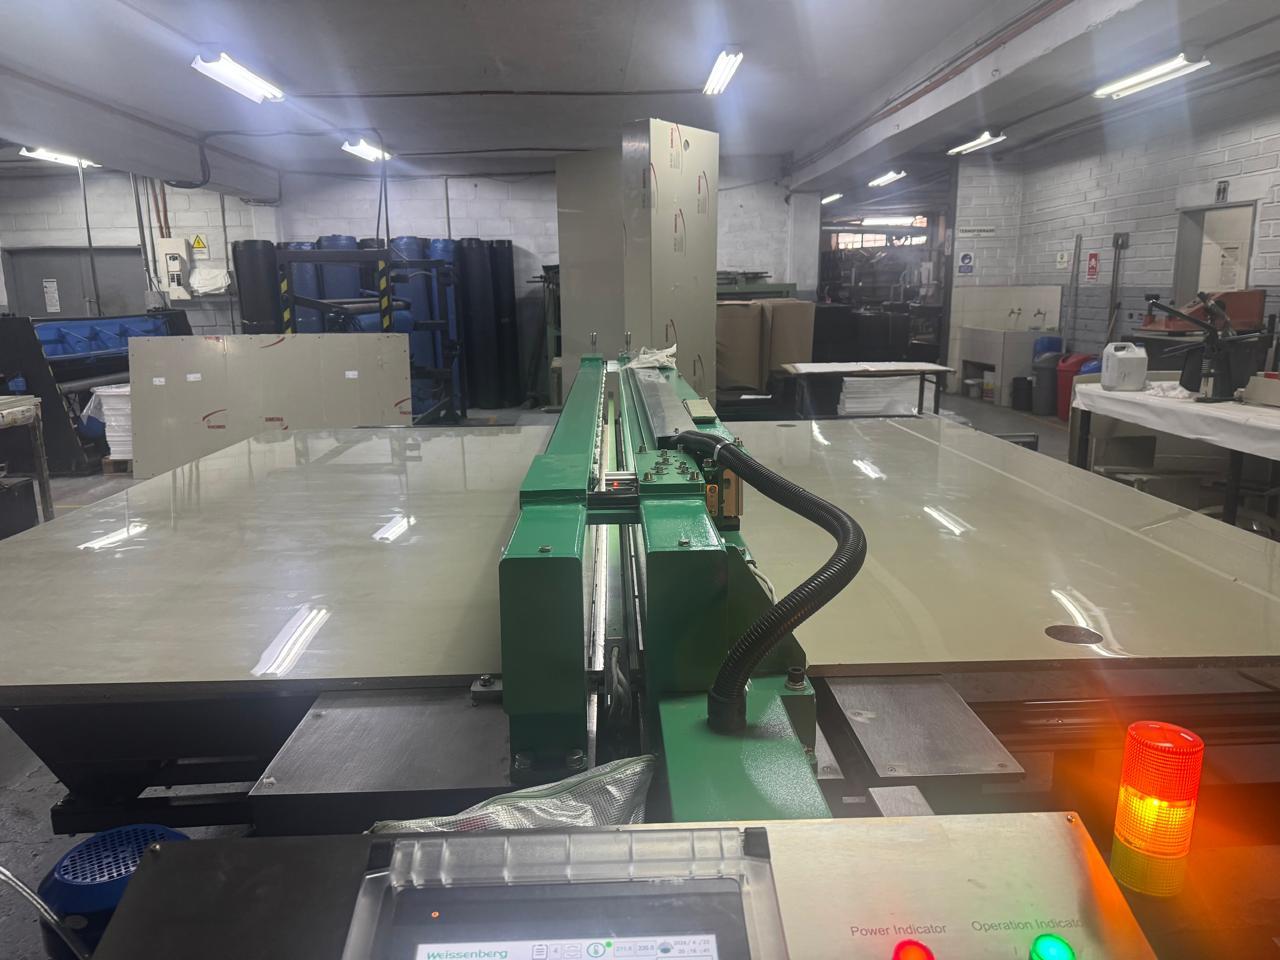
Cómo afecta el diseño de la placa calefactora a la uniformidad de la temperatura
¿Por qué es difícil lograr una temperatura uniforme en la placa?
Mantener un punto de ajuste es una cosa; mantenerlo uniformemente por toda la placa es otro. En una soldadora a tope grande, la placa puede abarcar 3000, 5000 o 7000 mm, y una placa que se calienta en el centro y se enfría en los extremos presenta una temperatura desigual a la lámina, por lo que la costura puede volverse inconsistente a lo largo de su longitud, aunque el controlador reporte un valor estable. La uniformidad depende principalmente de tres cosas:
- Distribución del calentador y masa de la placa. Los elementos deben distribuir la temperatura de manera uniforme por toda la superficie, con suficiente masa térmica para suavizar los puntos calientes y fríos localizados.
- Ubicación de los sensores y lógica de control. Es importante dónde se mide la temperatura; si el sensor solo detecta una parte de la placa, el valor que registra puede no reflejar las condiciones en toda la superficie.
- Planitud, paralelismo y contacto. Una placa que no sea plana o paralela a la lámina produce un contacto desigual, y un contacto deficiente implica que las superficies de unión estén localmente más frías.
Los extremos y los bordes pierden calor más rápido que el centro, razón por la cual los extremos de las costuras largas merecen especial atención, y por la cual incluso una placa bien diseñada necesita tiempo para alcanzar una temperatura estable y uniforme antes de la primera soldadura. Para conocer los síntomas prácticos que esto produce, consulte nuestro artículo sobre Temperatura desigual de la placa calefactora en máquinas de soldadura de láminas de plástico.
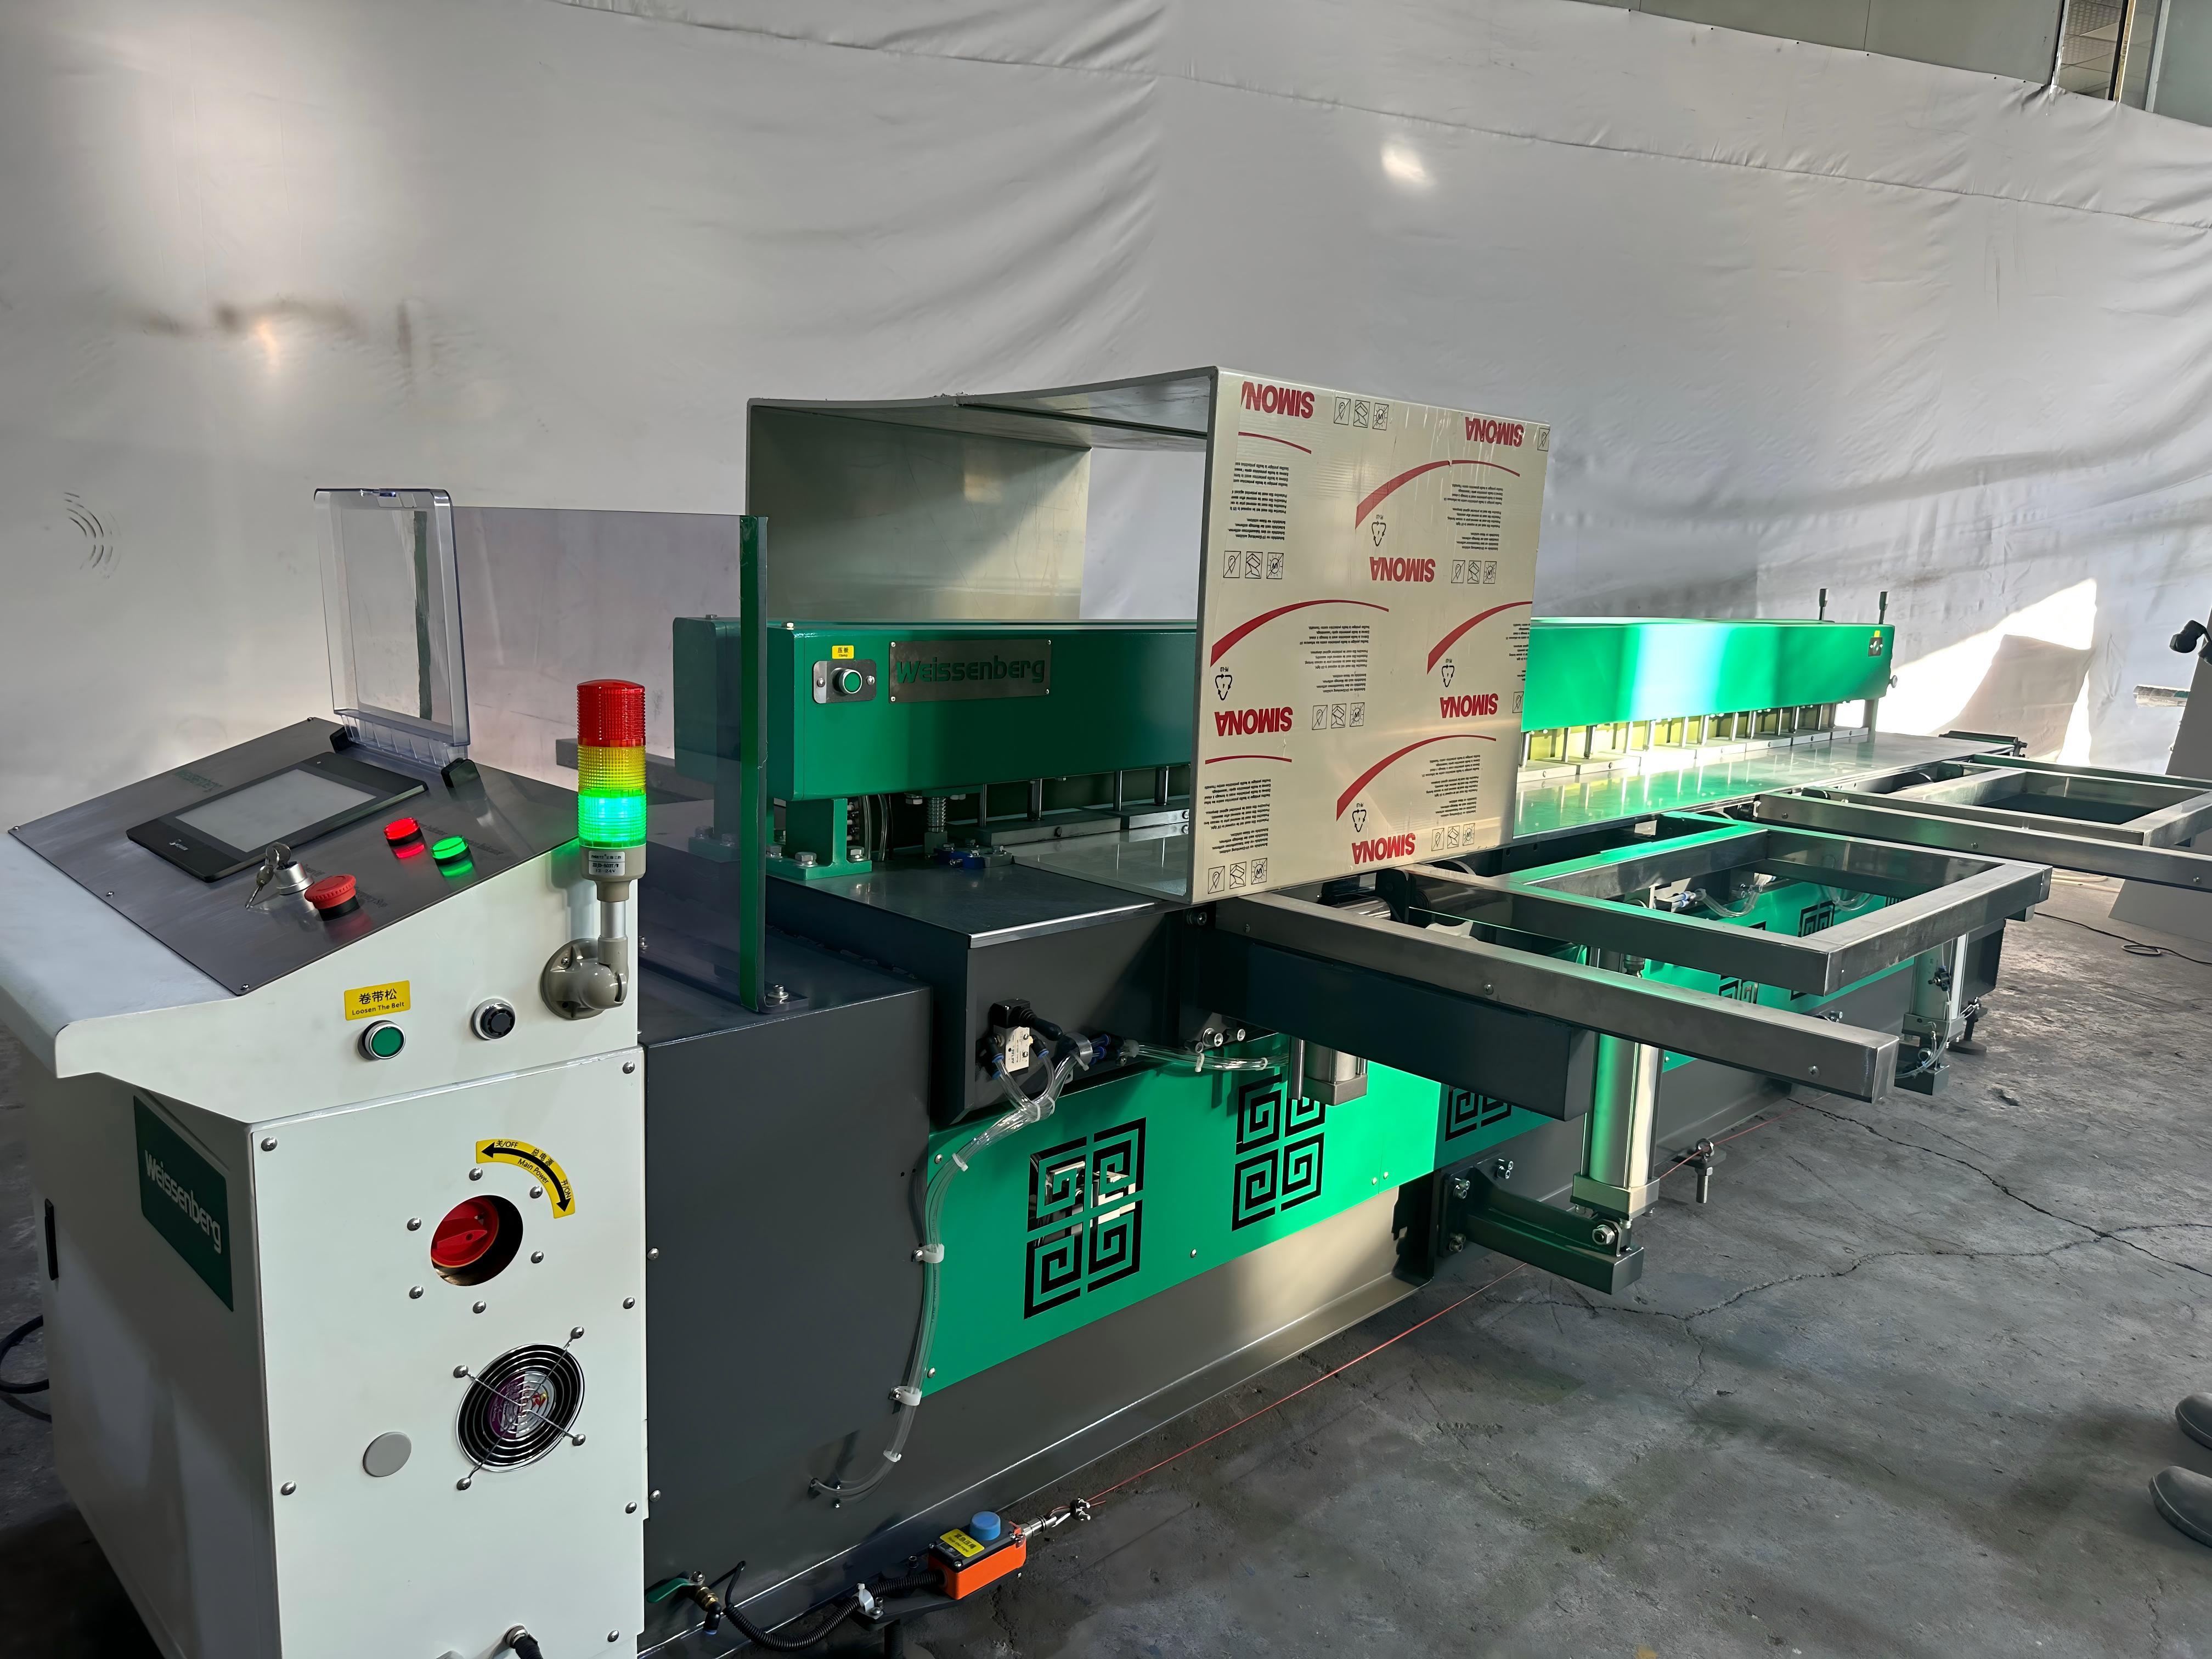
Tecnología de control de temperatura de Weissenberg: Cómo se logra una precisión de ±5 °C.
Weissenberg considera la temperatura como una propiedad del sistema, en lugar de una simple lectura de un manómetro. Las máquinas están diseñadas para que la placa calefactora, su control y el ciclo de soldadura trabajen conjuntamente para mantener el material dentro de su rango óptimo y garantizar que este comportamiento sea repetible a lo largo de todo el ancho de la costura.
En términos prácticos, este enfoque se basa en unas pocas ideas interrelacionadas:
- Una temperatura de placa estable y controlada. La placa calefactora está controlada de manera que su temperatura de soldadura se mantenga con una estabilidad de aproximadamente ±5 °C, una especificación útil para evaluar la consistencia con la que la máquina controla la etapa de calentamiento.
- Rango térmico suficiente. La placa puede alcanzar una temperatura máxima de calentamiento de 260 °C, lo que proporciona margen para las familias de materiales con puntos de fusión más altos dentro del rango admitido. Algunos modelos están diseñados para soldar láminas de PE, PP y PVDF de 3 a 40 mm de espesor, dependiendo el rango exacto de espesor del modelo.
- Ciclos controlados por parámetros. Los parámetros de soldadura son configurados y mantenidos por el controlador en lugar de ser ajustados manualmente, por lo que la fase de calentamiento se desarrolla siempre de la misma manera.
- Geometría de la placa adaptada a la junta. Dado que la uniformidad depende tanto del contacto como de los calentadores, la placa y la forma en que se presenta la lámina a ella están diseñadas conjuntamente, de modo que el calor llegue a la superficie de unión de manera uniforme a lo largo de todo el ancho de trabajo.
Vale la pena ser preciso sobre lo que afirma y no afirma una cifra de ±5 °C. Es una declaración sobre control de procesosLimita la variabilidad de la temperatura de la placa —y, por lo tanto, de la etapa de calentamiento—, y es precisamente la variabilidad de esta etapa, no la resistencia de la soldadura final, lo que describe la figura. La calidad de la soldadura sigue dependiendo de los parámetros correctos para el material y el espesor, de la preparación y el ajuste de la chapa, y de la presión y el tiempo de unión. La precisión de la temperatura elimina una fuente importante de variación; no reemplaza el resto del proceso.
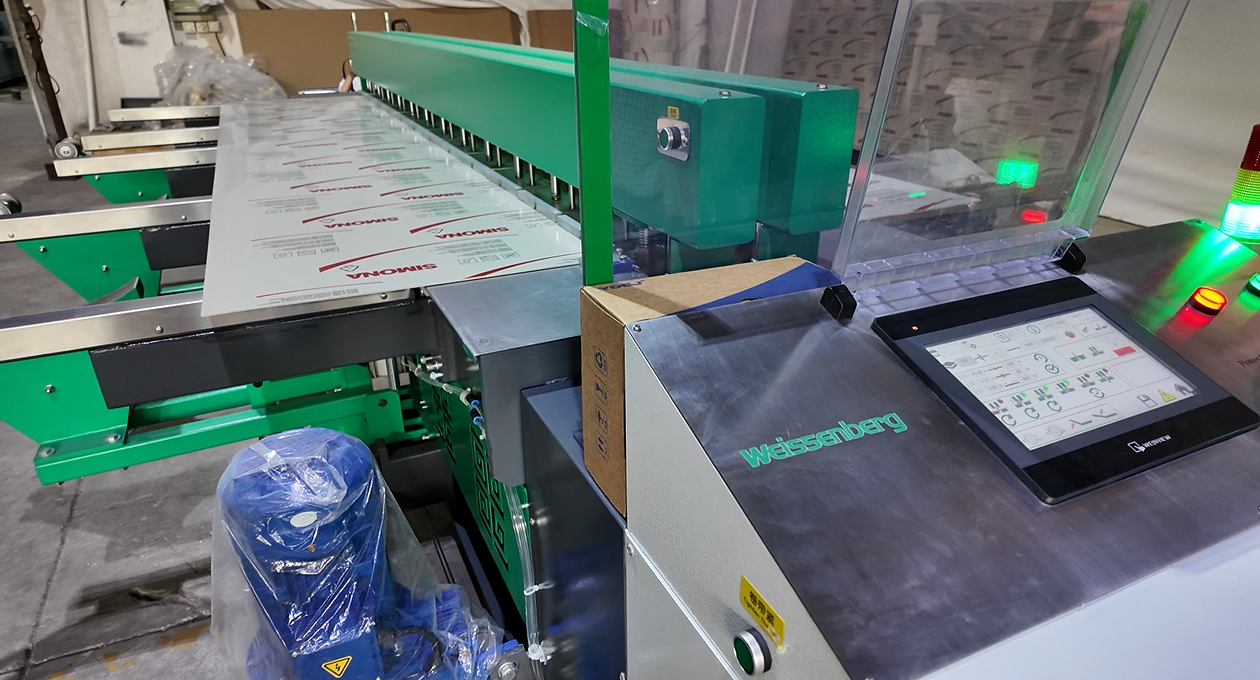
Comparación: Sistemas de temperatura con control menos estricto frente a sistemas con control estricto.
Los sistemas de control de temperatura se pueden comparar según la precisión con la que mantienen la temperatura de la placa, y la diferencia se refleja en la consistencia del proceso y en la necesidad de que el operario realice ajustes. La tabla siguiente compara, en términos generales, los sistemas con un control menos preciso y los que tienen un control más preciso; el comportamiento exacto de cualquier máquina depende de su diseño y del procedimiento que se siga.
| Aspecto | Sistema menos controlado | Sistema estrictamente controlado (aproximadamente ±5 °C) |
| Variación de la temperatura de la placa | Banda más amplia alrededor del punto de ajuste; puede variar con la carga, el estado de calentamiento y las condiciones ambientales. | Se mantiene firmemente cerca del punto de ajuste, de modo que el material permanece dentro de su rango de forma más fiable. |
| Recuperación tras carga térmica | Desviación mayor o más lenta después del contacto con la placa | Regresa al objetivo de forma más consistente |
| Los extremos de las costuras se encuentran en los anchos largos. | Mayor riesgo de extremos más fríos y con fusión insuficiente. | Temperatura más uniforme a lo largo de todo el ancho, por lo que es menos probable que los extremos se enfríen. |
| Riesgo de sobrecalentamiento y degradación | El límite superior es más difícil de respetar en materiales sensibles a la temperatura. | Una banda más estrecha y controlada facilita mantenerse alejado del umbral de degradación. |
| Repetibilidad ciclo a ciclo | Depende más del operador y de las condiciones. | El ciclo controlado por parámetros reduce la variación ciclo a ciclo. |
| Variación de temperatura ciclo a ciclo | Mayor variación alrededor del objetivo | Variación más estrecha alrededor del objetivo |
| Dónde encaja | Potencialmente aceptable cuando la validación del proceso demuestre que el rango de temperatura más amplio aún se mantiene dentro del rango de soldadura calificado. | Resulta especialmente valioso en casos donde las costuras largas, los intervalos de tiempo de procesamiento reducidos, la producción repetitiva o una documentación de procesos más estricta aumentan la sensibilidad a las variaciones de temperatura. |
| Resultado típico | Adecuado en manos expertas, con mayor variabilidad. | Soldaduras más predecibles y repetibles a lo largo de toda la producción. |
La tabla debe interpretarse como una serie de ventajas y desventajas, no como un veredicto. Un taller que suelda chapas delgadas en costuras cortas puede considerar suficiente un rango de tolerancia más amplio, ya que el proceso ofrece mayor margen para absorber variaciones; un taller que suelda paneles gruesos en costuras largas, o que abastece a clientes que exigen una calidad documentada, tiene mucho menos margen de error, y es ahí donde un rango de tolerancia ajustado resulta ventajoso. Para el comprador, lo importante es adaptar el comportamiento térmico de la máquina a la sensibilidad del trabajo.
Cómo validar el control de temperatura mediante pruebas de producción
La resistencia de la soldadura no es una propiedad fija de la máquina, sino el resultado de un procedimiento. Cuando se mantienen constantes otras variables del proceso, un control de temperatura menos estricto introduce otra fuente de variación en la soldadura y puede aumentar la dispersión entre los resultados individuales. Son los resultados más débiles —no el promedio— los que provocan fugas, retrabajos y fallos en obra. Un control de temperatura más riguroso reduce esa dispersión, por lo que la precisión es fundamental en trabajos críticos.
La razón por la que una soldadura de mala calidad importa más que la media es estructural: una junta soldada se comporta como una unión continua, por lo que un punto localizado con fusión insuficiente o excesiva a lo largo de una junta larga puede limitar el rendimiento de toda la unión en servicio, por muy bien que parezca el resto. Los métodos de evaluación y ensayo DVS pueden ayudar a identificar si existen defectos localizados o zonas débiles en la junta soldada.
En lugar de basarse en las cifras principales de cualquier proveedor, una tienda puede crear su propia base de datos y utilizarla para evaluar una máquina con honestidad:
- Soldar una serie de parámetros. Realizar soldaduras a tope en un rango deliberado de temperaturas de placa y tiempos de calentamiento para cada material y espesor, dentro de los límites del procedimiento cualificado.
- Realizar la prueba conforme a la norma aplicable. Es necesario que las muestras sean evaluadas y sometidas a pruebas mecánicas según los métodos DVS 2202 y DVS 2203 pertinentes, para que los resultados sean comparables y no meramente anecdóticos.
- Registra lo que sucedió. Registre la temperatura de la placa, el tiempo de calentamiento, el tiempo de cambio y la presión de unión para cada soldadura, de modo que pueda correlacionar un resultado con las condiciones que lo produjeron.
- Presta atención a los extremos de las costuras largas. Inspeccione y, cuando sea posible, pruebe el material de los extremos de las costuras anchas, ya que es ahí donde aparecen primero los problemas de uniformidad.
- Repetir con el tiempo. Repita las comprobaciones periódicamente y después de cualquier servicio o reubicación, para detectar una placa desplazada o un elemento desgastado antes de que llegue al cliente.
Este programa convierte la “resistencia de la soldadura” de una mera afirmación en una propiedad medible y documentada de su propio proceso, y muestra directamente si el comportamiento térmico de la máquina es adecuado para el trabajo que usted realiza. Se recomienda consultar la edición vigente de las normas aquí citadas.
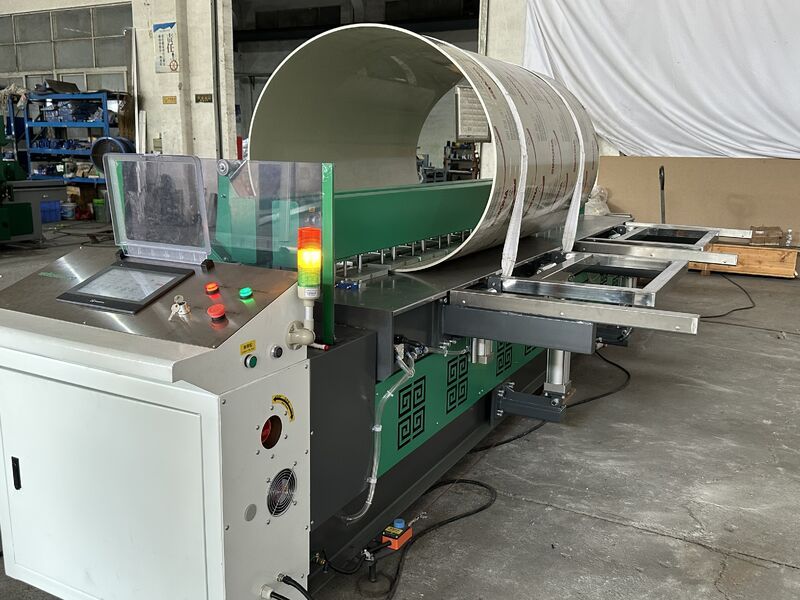
Cómo Weissenberg aplica esto
Weissenberg diseña sus soldadoras basándose en el principio de que la estabilidad de la temperatura debe ir acompañada de un diseño de placa, un control de ciclo y un control de presión que permitan obtener una soldadura uniforme. La tabla que aparece a continuación muestra cómo se aplica cada concepto de control de temperatura en las soldadoras a tope WeiBond y en la WeiForm Pro 3000. Considere los detalles como orientativos y confirme la configuración exacta para su aplicación con nuestros ingenieros.
| Principio de control de temperatura | Cómo se aplica en las máquinas de Weissenberg |
| Temperatura estable de la placa | Placa calefactora controlada de manera que la temperatura de soldadura se mantenga estable en aproximadamente ±5 °C, manteniendo el material dentro de su rango durante la fase de calentamiento. |
| Rango térmico suficiente | Placa capaz de alcanzar una temperatura máxima de calentamiento de hasta 260 °C, abarcando las familias de materiales de mayor punto de fusión dentro del rango de materiales compatibles. |
| Calor uniforme en toda la costura | La placa calefactora y la lámina están diseñadas conjuntamente para que el calor llegue a la superficie de la junta de manera uniforme en anchos de trabajo de 3000, 5000 y 7000 mm en la gama WeiBond. |
| Ciclos repetibles, controlados por parámetros. | Ciclo de soldadura controlado por PLC con parámetros almacenados, por lo que el calentamiento, el cambio y la unión se realizan siempre de la misma manera. |
| Controlador y control de movimiento | PLC Mitsubishi con control mediante pantalla táctil en la WeiForm Pro 3000; componentes neumáticos SMC con control proporcional para la presión de soldadura y cilindros eléctricos servocontrolados para un movimiento de doblado preciso. |
| Gama que coincide con el material de la ventana | Los modelos WeiBond están diseñados para soldar láminas de PE, PP y PVDF de 3 a 40 mm (el rango de espesor depende del modelo); WeiForm Pro 3000 suelda de 3 a 30 mm y dobla de 3 a 20 mm a 5°–95°. |
Para los modelos WeiBond mencionados, las especificaciones incluyen aire comprimido de 4 a 8 bar y potencias nominales de modelo como 7,2, 8,5 y 11 kW, según el tamaño de la máquina. Para referencia, consulte el WeiBond 3000, WeiBond 5000, y WeiBond 7000 soldadores a tope, el WeiForm Pro 3000 máquina de soldar y doblar, y la más amplia Gama de soldadoras de láminas de plástico.
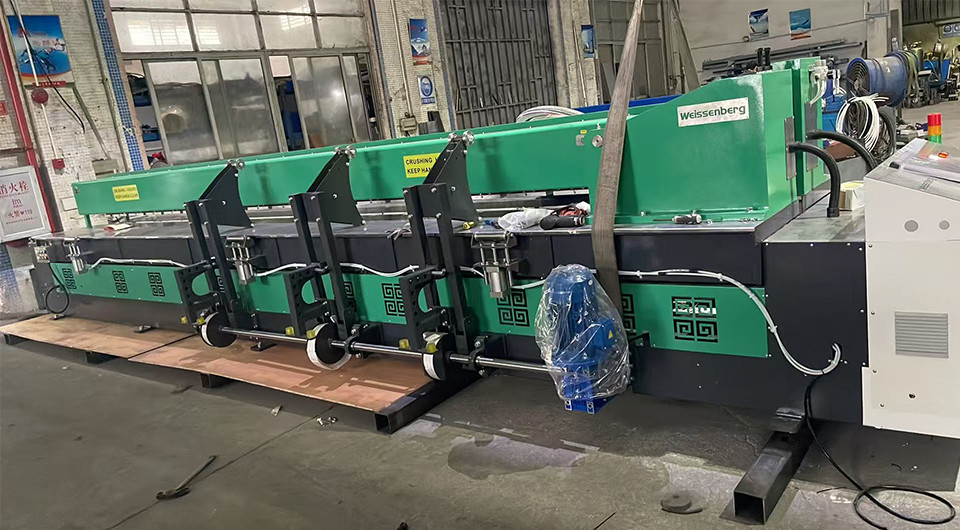
Marco de decisión: ¿Cuánta precisión de temperatura necesita su trabajo?
No todos los talleres necesitan un control de temperatura tan preciso en todas las máquinas. Utilice las dos columnas siguientes como un filtro práctico y compare la precisión con la sensibilidad del trabajo que realiza.
El control preciso de la temperatura es fundamental cuando…
- Usted suelda chapa gruesa, donde tanto la capa fundida como el margen de seguridad importan más.
- Se utilizan costuras largas y anchas donde un extremo poco calentado puede debilitar toda la junta.
- Usted suelda materiales sensibles a la temperatura, como el PVC-U, donde el límite superior es tan importante como el inferior.
- Realizas una producción repetitiva y necesitas que la décima soldadura se comporte como la primera.
- Usted presta servicios a mercados regulados o industriales que esperan una calidad documentada y repetible.
- Las reparaciones, las fugas y los fallos en el terreno resultan costosos para su negocio.
Un rango de temperatura más amplio pero verificado puede ser suficiente cuando…
- Tu trabajo es delgado, de costura corta y de bajo volumen, donde el proceso tiene margen para absorber variaciones.
- Usted fabrica piezas únicas o no críticas sin requisito de trazabilidad.
- Usted posee una amplia experiencia como operador y el proceso está genuinamente bajo control manual.
- Su material tolera un rango de temperatura más amplio.
- Su presupuesto de capital es ajustado y el control adicional no se compensaría con su actual cartera de proyectos.
- No esperas que tus tamaños, grosores o mercados cambien a lo largo de la vida útil del activo.
Para muchas empresas de fabricación en crecimiento, el control preciso de la temperatura se convierte en una prioridad precisamente porque reduce la variabilidad que provoca retrabajos. El enfoque adecuado consiste en ajustar el comportamiento de la temperatura de la máquina a los trabajos más sensibles a la temperatura que se prevea realizar durante su vida útil.
Qué comprobar antes de comprar una soldadora con control de temperatura
Convierte las ideas anteriores en preguntas y hazlas a cada máquina de tu lista preseleccionada:
- Estabilidad: ¿Cuál es la estabilidad de temperatura de la placa declarada, en qué rango y cómo se verifica?
- Rango: ¿La temperatura máxima de calentamiento y el rango de espesor cubren todos los materiales que suelda o prevé soldar?
- Uniformidad: ¿Cómo se mantiene una temperatura uniforme en todo el ancho de trabajo y qué ocurre en los extremos de una costura larga?
- Calentamiento: ¿Existe algún indicio de que la placa haya alcanzado una temperatura estable y uniforme antes de la primera soldadura?
- Control del ciclo: ¿Los parámetros de calentamiento, conmutación y unión se almacenan y repiten mediante el controlador, o se introducen manualmente?
- Presión: ¿Cómo se controla y se mantiene estable la presión de unión a lo largo del ciclo?
- Documentación: ¿Qué información registra el controlador por cada soldadura, en qué formato y cómo se recupera?
- Procedimiento y normas: ¿El proveedor sincroniza la máquina con los procedimientos DVS 2207 aplicables a sus materiales y confirma que se trata de las ediciones vigentes?
Solicite una demostración en su Analice el material y el espesor, y preste especial atención a los extremos de la costura, donde los problemas de temperatura y alineación son más fáciles de detectar. Siempre que sea posible, analice una muestra de los extremos de una costura ancha según los métodos DVS aplicables, en lugar de juzgarla únicamente por su apariencia.
Preguntas frecuentes
¿Realmente importa una diferencia de ±5 °C, o es solo una estrategia de marketing?
Es importante, pero de una manera específica. Un valor de ±5 °C describe la precisión con la que una máquina mantiene la temperatura de la placa (una especificación de estabilidad), y esa precisión influye en la fiabilidad con la que el proceso se mantiene dentro del rango de soldadura del material. En chapas delgadas y con cordones cortos, un margen más amplio puede ser suficiente, ya que el proceso tiene mayor capacidad. En chapas gruesas, cordones largos y materiales sensibles a la temperatura, un margen amplio puede provocar que parte de cada ciclo se fusione incompletamente o se produzca degradación, y un punto débil localizado puede limitar el rendimiento de la unión. Este valor no es un simple eslogan publicitario; es una de las variables que influyen en la repetibilidad de las soldaduras.
¿Por qué es importante la uniformidad de la temperatura de la placa a lo largo de una costura larga?
Dado que una soldadura se comporta como una junta continua, un punto débil localizado puede limitar su rendimiento. Una placa más caliente en el centro y más fría en los extremos transfiere el calor de forma desigual, por lo que algunas partes de la superficie de la junta pueden fundirse menos que otras. El controlador aún puede indicar un punto de ajuste estable, ya que el problema radica en la distribución, no en la precisión. En una soldadura larga, un extremo con calor insuficiente es un punto crítico a vigilar. El contacto uniforme entre la placa y la lámina, la distribución homogénea del calor y una masa de placa adecuada son fundamentales para mantener todo el ancho de trabajo dentro del rango óptimo.
¿Cómo provoca exactamente la variación de temperatura una soldadura débil?
Existen dos posibilidades. Si la placa está demasiado fría, la capa fundida en la superficie de unión es superficial y las superficies no fluyen ni se mezclan adecuadamente, lo que resulta en una fusión parcial que puede parecer limpia desde el exterior, pero el entrelazamiento que le da resistencia a la unión nunca se forma por completo. Si la placa está demasiado caliente, la capa fundida es demasiado profunda, se desplaza más material al presionar los extremos y el polímero puede comenzar a degradarse, reduciendo su espesor, propiedades y resistencia química. En ambos casos, la unión puede pasar una inspección visual superficial y aun así tener un rendimiento deficiente, razón por la cual la evaluación DVS 2202 y los métodos de prueba DVS 2203 son importantes.
¿Puede un exceso de calor ser tan perjudicial como una falta de calor?
Sí, y para algunos materiales el riesgo es mayor. El sobrecalentamiento penetra más profundamente en la capa fundida, desplaza más material durante la unión y puede provocar la degradación térmica del polímero en lugar de simplemente ablandarlo. Los materiales sensibles a la temperatura, como el PVC-U, son particularmente vulnerables, y para cada familia, el sobrecalentamiento prolongado puede generar porosidad, decoloración y una pérdida de propiedades mecánicas y químicas. Un rango de temperatura preciso protege tanto el límite superior como el inferior, por lo que la precisión no se trata solo de garantizar suficiente calor.
¿Cómo puedo ajustar la temperatura de soldadura correcta para PE-HD, PP, PVC-U o PVDF?
No se elige un número universal; se sigue el procedimiento de soldadura cualificado para el material y el espesor que se va a unir. La serie DVS 2207 está organizada por material por este motivo —por ejemplo, 2207-1 para PE-HD, 2207-11 para PP, 2207-12 para PVC-U y 2207-15 para PVDF— y trata la soldadura por extrusión en piezas como la 2207-4. La función de la máquina es alcanzar y mantener la temperatura requerida por el procedimiento, y mantenerla estable. Confirme la edición vigente de la norma para su proyecto.
¿Cómo puedo saber si mi soldadora mantiene bien la temperatura?
No se fíe únicamente de la pantalla. Realice una serie de mediciones con diferentes temperaturas y tiempos de calentamiento para su material, evalúe y pruebe las muestras según los métodos DVS 2202 y DVS 2203 aplicables, e inspeccione especialmente los extremos de las soldaduras largas. Registre la temperatura de la placa, el tiempo de calentamiento, el tiempo de cambio y la presión de unión para cada soldadura, de modo que pueda correlacionar los resultados con las condiciones de trabajo, y repita las comprobaciones periódicamente y después de cada servicio. Esto le permitirá obtener información valiosa sobre su propio proceso, en lugar de confiar únicamente en una hoja de especificaciones.
¿Son las normas DVS relevantes específicamente para el control de la temperatura?
Indirectamente, pero de forma sustancial. La serie DVS 2207 define los procedimientos de soldadura para termoplásticos según el material, de donde provienen los parámetros de temperatura, calentamiento y unión. La DVS 2202 abarca la evaluación de soldaduras, la DVS 2203 sus ensayos y la serie DVS 2205 el diseño de depósitos y aparatos termoplásticos soldados. Una máquina debe ser capaz de seguir los procedimientos pertinentes a los materiales y mercados a los que presta servicio. Verifique la edición vigente de cualquier norma con el organismo competente.
Conclusiones clave
- La resistencia de la soldadura es el resultado del proceso, no una propiedad aislada de la máquina; la temperatura, la presión, el tiempo y el ajuste trabajan en conjunto, y el control de la temperatura es una de las variables principales.
- Cada termoplástico tiene un rango de soldadura óptimo con un límite inferior (fusión incompleta) y un límite superior (degradación); la precisión mantiene el proceso dentro de ese rango.
- Un valor de estabilidad de ±5 °C describe con qué precisión se mantiene la temperatura de la placa, y es una especificación útil para evaluar la consistencia con la que la máquina controla la etapa de calentamiento.
- La uniformidad es tan importante como la precisión: en costuras largas y anchas, la sección más fresca, que suele estar en los extremos, es donde hay que mirar primero.
- El diseño de la placa calefactora, la distribución del calentador, la ubicación de los sensores, la planitud y el tiempo de equilibrio determinan la uniformidad de la placa, y el sobrecalentamiento puede ser tan perjudicial como el calentamiento insuficiente.
- Weissenberg aplica estos principios en todas sus familias de productos: las soldadoras a tope WeiBond (estabilidad de la placa de aproximadamente ±5 °C, hasta 260 °C, PE/PP/PVDF de 3 a 40 mm, anchos de trabajo seleccionados como 3000 / 5000 / 7000 mm) y la máquina de soldadura y doblado WeiForm Pro 3000 (PLC Mitsubishi, componentes neumáticos SMC, cilindros eléctricos servocontrolados para el doblado).
- Crea tus propias pruebas: suelda una serie de parámetros, realiza pruebas según los métodos DVS aplicables y registra las condiciones de cada soldadura.
Referencias y lecturas adicionales
- Weissenberg — Soldadora a tope de láminas de plástico WeiBond 3000 (3–40 mm PE/PP/PVDF; 3000 mm de ancho de trabajo máximo; 7,2 kW; 260 °C de temperatura máxima de calentamiento; 4–8 bar de aire; estabilidad de la temperatura de la placa de aproximadamente ±5 °C)
- Weissenberg — Soldadora a tope de láminas de plástico WeiBond 5000 (3–40 mm PE/PP/PVDF; 5000 mm de ancho de trabajo máximo; 8,5 kW; 260 °C máximo; estabilidad de la temperatura de la placa de aproximadamente ±5 °C)
- Weissenberg — Soldadora a tope de láminas de plástico WeiBond 7000 (3–40 mm PE/PP/PVDF; 7000 mm de ancho de trabajo máximo; 11 kW; 260 °C máximo; estructura robusta y abrazaderas de alta densidad para soldaduras estables y uniformes)
- Weissenberg — Máquina de soldar y doblar WeiForm Pro 3000 (Ancho de trabajo de 3000 mm; soldadura de 3 a 30 mm; doblado de 3 a 20 mm a 5°–95°; PLC Mitsubishi y componentes neumáticos SMC; cilindros eléctricos servocontrolados para doblado; temperatura máxima de calentamiento de 260 °C)
- Weissenberg — Proceso de soldadura a tope de láminas de plástico: configuración, ciclo de soldadura de 5 etapas y guía de inspección.
- Weissenberg — Guía de cumplimiento y lista de verificación de calidad de DVS 2207
- Serie DVS 2207 — Soldadura de termoplásticos (piezas de herramientas calefactadas: DVS 2207-1 PE-HD, 2207-11 PP, 2207-12 PVC-U, 2207-15 PVDF; soldadura por extrusión: DVS 2207-4), DVS Media GmbH, Düsseldorf — verificar la edición actual
- Serie DVS 2202 — Evaluación de uniones entre termoplásticos (evaluación visual de soldaduras de placas calentadas y extrusiones) — verificar la edición actual
- Serie DVS 2203 — Ensayos de uniones soldadas de termoplásticos (ensayos mecánicos de muestras de soldadura) — verificar la edición actual
- Serie DVS 2205 — Diseño de tanques y aparatos termoplásticos (por ejemplo, DVS 2205-2 para tanques cilíndricos verticales sin presión y DVS 2205-5 para tanques rectangulares) — verifique la edición actual
¿Estás pensando en comprar una soldadora de láminas de plástico o en ajustar el comportamiento térmico de la máquina que ya utilizas, y quieres una segunda opinión sobre cuánta precisión de temperatura necesita realmente tu trabajo? Hable con un ingeniero de Weissenberg. — La respuesta correcta depende de los materiales y espesores de sus láminas, las longitudes de sus costuras y los tamaños de las piezas, su volumen de producción y los requisitos de prueba y documentación de su mercado.