Respuesta rápida
Una torre de depuración de gran diámetro no es un tanque pequeño a escala. Una vez que la carcasa alcanza el rango de gran diámetro (aproximadamente dos metros o más en la práctica de fabricación común), deja de comportarse como un panel rígido y comienza a comportarse como un anillo de paredes delgadas: la redondez, el ajuste y la secuencia de soldadura deciden si la torre se ensambla correctamente, y la distorsión de la soldadura puede obstruir una boquilla o hacer que la cara de una brida se desvíe de la horizontal. Por lo tanto, el trabajo se divide en dos etapas controladas. Los paneles planos se unen en una soldadora a tope con herramienta calentada Mientras aún están planas, ya que la posición plana permite el control de la temperatura, la presión y la alineación mediante máquina, manteniendo la costura accesible y eficiente para su producción. La carcasa laminada se cierra y ensambla mediante soldadura por extrusión, utilizando anillos de alineación, una secuencia de soldadura equilibrada y comprobaciones dimensionales después de cada pasada. Cuando corresponda, utilice la serie EN 12573 y/o las reglas de diseño DVS 2205 pertinentes junto con la especificación del proyecto. Suelde PP según DVS 2207-11 y soldaduras por extrusión según DVS 2207-4, y verifique la redondez, la verticalidad y la calidad de la costura antes de que la torre salga de la fábrica.
Definición: ¿Qué se considera una estructura de gran diámetro?
No existe un diámetro universal que determine si un depurador es "grande". En la práctica de fabricación, un umbral de planificación útil ronda los 2000 mm, ya que las carcasas de este tamaño requieren cada vez más soporte activo, comprobaciones de redondez y una secuencia de soldadura controlada. El comportamiento real depende del diámetro, el espesor de la pared, el tipo de material, la temperatura y la disposición de los refuerzos. Esta guía utiliza dicho umbral de planificación, no un límite normativo: "diámetro grande" se refiere aquí a una torre cuya carcasa debe soportarse y medirse activamente durante el montaje.
¿Por qué una torre grande se comporta de manera diferente?
Tres efectos de escala explican la mayoría de los problemas que solo aparecen en torres grandes. Es importante comprenderlos antes de cortar la primera lámina, ya que cada uno modifica una decisión de fabricación.
La sensibilidad a la ovalidad aumenta rápidamente con el diámetro. Con el mismo espesor de pared, una carcasa que mantiene su forma fácilmente a un diámetro pequeño puede requerir anillos de alineación, soportes distribuidos y una secuencia de soldadura controlada cuando el diámetro aumenta considerablemente. La rigidez real depende del diámetro, el espesor de la pared, las propiedades del material, la temperatura, la longitud de la carcasa y la disposición de los refuerzos.
La dilatación térmica se convierte en un problema de ajuste. Utilizando un coeficiente de dilatación térmica ilustrativo de 0,15 mm/m·K, una torre de PP de 12 m sometida a un cambio de temperatura de 30 °C podría variar su longitud en aproximadamente 54 mm. La dilatación real depende del tipo de PP y del rango de temperatura, por lo que el proyecto debe utilizar los datos de diseño del proveedor del material. Este movimiento es suficiente para modificar la orientación de las boquillas, las caras de las bridas y la posición de los pernos de anclaje si la torre se mide a una temperatura y se instala a otra. El marcado de coincidencia, las conexiones ranuradas y las mediciones con compensación de temperatura no son mejoras opcionales a este tamaño; son esenciales para que la torre sea instalable.
La soldadura ya no es la parte más rígida de la estructura. En un tanque pequeño, un cordón de soldadura grueso puede dominar localmente un panel delgado. En una torre grande, la carcasa, los anillos de refuerzo y la estructura de soporte soportan las cargas, y la función de la soldadura es transferir la tensión sin crear una muesca. Un cordón convexo con una punta afilada concentra la tensión; una soldadura al ras o suavemente integrada no lo hace. Esto es lo opuesto a la idea de "añadir más soldadura".
La consecuencia práctica es que la calidad de las grandes torres se decide antes de que comience la soldadura: en el diseño, la segmentación, el laminado y el montaje. La soldadura, entonces, preserva esa calidad o la destruye.
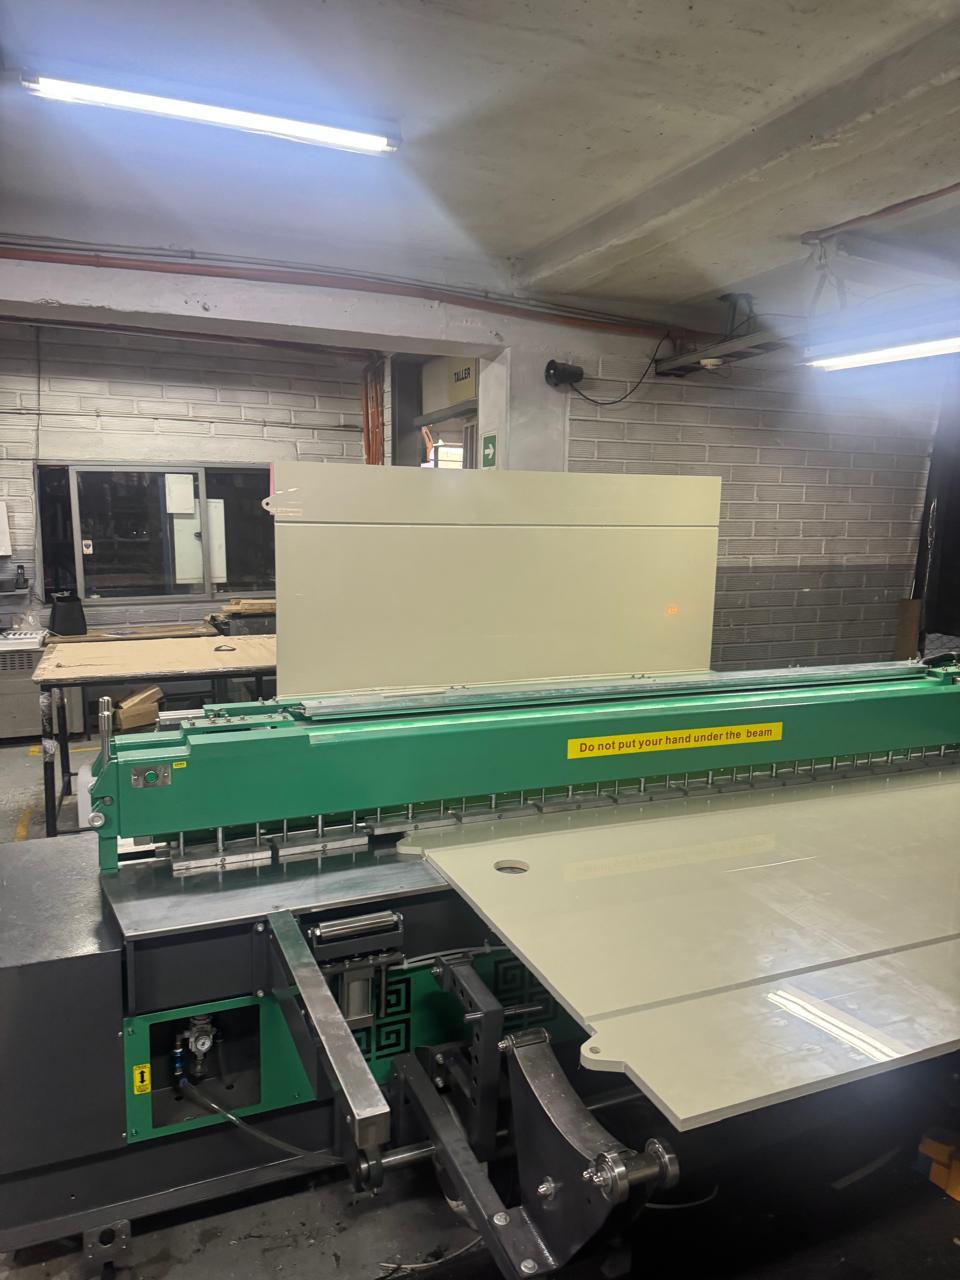
La prefabricación de paneles planos en una soldadora a tope WeiBond mantiene accesibles las costuras largas y permite controlar la temperatura, la presión y la alineación antes del laminado.
Decisiones de diseño que determinan cada soldadura
Una torre de depuración es, a la vez, un recipiente, una estructura y un equipo de proceso. Su diseño debe cumplir con los requisitos químicos, las características internas del proceso y las cargas, y cada una de estas decisiones recae sobre el soldador en forma de geometría de la junta o un problema de acceso.
| Decisión de diseño | Por qué es importante en diámetros grandes | ¿Qué cambios se producen en la fabricación? |
|---|
| Espesor de pared y factor de diseño | La tensión circunferencial aumenta con el diámetro; la deformación plástica a largo plazo y la exposición química reducen la tensión admisible. | Espesor de la chapa, preparación de la soldadura, número de pasadas, esfuerzo de laminación y peso |
| espaciado del anillo de refuerzo | Controla la ovalidad bajo cargas de viento, vacío y manipulación. | Si los anillos se sueldan antes o después de las costuras de la carcasa; acceso a la soldadura y distorsión |
| Anillo de soporte o disposición de las patas | Concentra toda la carga de la torre en una estrecha banda de la carcasa. | Refuerzo local, detalle de soldadura, acceso de inspección en la junta más crítica |
| Posiciones de la boquilla y la boca de acceso | Las aberturas interrumpen las trayectorias de carga y crean concentraciones de tensión. | Disposición de las juntas, almohadillas de refuerzo, si la abertura coincide con una costura |
| Divisiones de transporte | Los límites de ancho de carretera y peso limitan el diámetro y la longitud de envío. | Uniones bridadas o soldadas en campo, marcado de coincidencia, montaje de prueba |
| Puntos de elevación | Una carcasa delgada puede deformarse bajo una carga suspendida. | Orejetas de elevación, vigas separadoras, refuerzos temporales, plan de elevación |
Espesor y rigidez de la pared
El espesor de pared es un cálculo de diseño, no una costumbre heredada del trabajo anterior. Cuando corresponda, la serie EN 12573 para tanques termoplásticos estáticos no presurizados soldados y/o las reglas de diseño DVS 2205 pertinentes, junto con la especificación del proyecto, son los puntos de partida para las comprobaciones de tensión y deflexión dependientes del material. Un depurador no siempre está lleno de líquido en servicio, pero a menudo lo está durante las pruebas, y soporta viento, vibración del ventilador y el peso del relleno, eliminadores de niebla y soportes internos. Cada una de estas cargas tiene una ubicación crítica diferente. La carcasa puede estar regida por la tensión circunferencial en la parte inferior, por el pandeo del anillo bajo el viento o por la tensión local en el anillo de soporte, y el detalle de la soldadura cambia según el caso que la rige.
Para la fabricación, el resultado importante del cálculo no es un solo número, sino un conjunto de espesores: capa por capa de la carcasa, codo inferior, banda de soporte, refuerzo de la boquilla y sección del rigidizador. Las transiciones de espesor variable requieren una transición cónica en lugar de un escalón, y la soldadura en dicha transición requiere un procedimiento cualificado. Un cambio brusco de rigidez genera una concentración de tensiones que ninguna soldadura puede solucionar.
Anillos de refuerzo y soporte
Los anillos de refuerzo externos son la forma más económica de mantener la forma redonda de una carcasa grande, pero sus soldaduras también son una fuente común de deformación. Un filete continuo soldado alrededor de una carcasa flexible la contrae hacia adentro al enfriarse. La secuencia habitual consiste en completar primero las costuras principales de la carcasa, comprobar la redondez y, a continuación, ajustar y soldar los refuerzos con un patrón equilibrado y suficiente enfriamiento entre segmentos. Donde el anillo cruza una costura longitudinal, la soldadura de la carcasa debe terminarse e inspeccionarse antes de cerrar el anillo sobre ella.
Los anillos de soporte merecen el mismo cuidado. La carga total de la torre —estructura, componentes internos, fluido y momento flector— se transmite a través de una banda circunferencial relativamente estrecha. La estructura en esa banda debe ser localmente más gruesa o estar reforzada externamente, y la soldadura debe ser una transición continua y uniforme, en lugar de una serie de filetes cortos e intermitentes. Las soldaduras intermitentes pueden dejar grietas donde se acumula fluido o contaminación, lo que aumenta el riesgo de ataque químico localizado, depósitos y dificulta la limpieza.
Ubicación de la boquilla y la boca de acceso
Las aberturas no deben coincidir con una costura longitudinal. Una costura debajo de una boquilla es difícil de inspeccionar, difícil de reforzar y prácticamente imposible de reparar sin cortar la boquilla. Mantenga una distancia prudencial de los ejes centrales de las costuras; la distancia mínima debe estar definida en las especificaciones del proyecto y en el procedimiento de soldadura cualificado, ya que depende del espesor de la pared, el tamaño de la boquilla, el diseño del refuerzo y el acceso para la inspección. Cuando una abertura sea lo suficientemente grande como para eliminar una parte significativa de la sección de la carcasa, la placa de refuerzo o la placa de inserción requiere su propio procedimiento de soldadura y su propia inspección.
Elevación y transporte
Una torre grande y vacía es ligera para su tamaño, lo que facilita su elevación y también su daño. Las eslingas colocadas directamente alrededor de una estructura sin soporte pueden deformarla permanentemente. Los puntos de elevación deben soldarse a bases reforzadas, o bien la carga debe transmitirse a través de una viga de distribución y un refuerzo interno temporal. El plan de elevación debe formar parte del paquete de fabricación, no estar en la mente del operador de la grúa el día de la operación.
Segmentación: Decide dónde van las uniones antes de cortar la hoja.
Cada gran torre representa un compromiso entre la capacidad de producción y las limitaciones de transporte. La pregunta no es "¿podemos construirla de una sola pieza?", sino "¿qué uniones se realizan mejor en taller y cuáles en obra?". Una unión realizada en taller controlado suele ser más económica, limpia y fácil de inspeccionar. Una unión realizada en obra evita las limitaciones de transporte, pero aumenta los riesgos relacionados con las inclemencias del tiempo, el acceso y la contaminación.
| Opción de construcción | Más adecuado para | Ventajas | Precauciones |
|---|
| Montaje completo en taller, una sola pieza. | Diámetros y longitudes que se ajustan al transporte por carretera normal. | Todas las soldaduras bajo control de taller; una verificación dimensional final; sin soldadura en obra. | Permisos de transporte, elevación de cargas, restricciones de ruta |
| Cursos prefabricados, cortes con bridas | Torres altas con un número manejable de secciones. | Soldadura de alta calidad; montaje rápido en obra; juntas reversibles | Planitud de la brida, selección de la junta, acceso a los pernos, peso y costo adicionales. |
| Cursos construidos en taller, cortes soldados en obra. | Torres demasiado grandes para juntas con bridas o donde se requiere una carcasa continua. | Carcasa continua; sin deformación de la junta; menor coste de la junta. | Protección contra la intemperie, acceso al campo, mismo procedimiento e inspección que en el taller. |
| Fabricación de campo completo | Proyectos de gran envergadura o con limitaciones de espacio. | Sin límite de transporte | Menor productividad; mayor riesgo de contaminación y calidad. |
Tres reglas evitan que la segmentación genere problemas posteriormente. Primero, coloque las juntas circunferenciales en zonas de baja tensión, lejos del anillo de soporte, el muñón inferior y las grandes aberturas. Segundo, mantenga las juntas longitudinales en hiladas adyacentes escalonadas según la distancia especificada en el plano de fabricación, para que la estructura no presente una línea continua de debilidad. Tercero, realice un montaje de prueba de las secciones en taller, márquelas y registre el ajuste. El montaje de prueba en taller reduce considerablemente el riesgo de problemas de ajuste en obra y proporciona una referencia para el marcado y las comprobaciones dimensionales. Una torre que nunca se ha montado de prueba puede trasladar todos los errores de tolerancia a la obra, donde el acceso y la corrección son mucho más difíciles.
- Ubicaciones de las juntas libres del anillo de soporte, el nudillo y las boquillas grandes.
- Las costuras longitudinales se escalonaban entre las hileras.
- Diámetro y peso del transporte verificados con respecto a la ruta real.
- Puntos de elevación diseñados y marcados antes de la fabricación.
- Ensamblaje de prueba y marcado de coincidencia completados en el taller.
- Procedimiento conjunto sobre el terreno, acceso e inspección acordados antes del envío.
De la chapa a la carcasa: corte, biselado y laminado
La precisión de la estructura laminada comienza con el corte del panel. Un panel que no está a escuadra se convierte en una costura longitudinal con una separación irregular; un borde que no se ha mecanizado correctamente se convierte en una soldadura con impurezas atrapadas en la superficie de fusión. En una torre grande, estos pequeños errores se magnifican por la circunferencia, por lo que el corte y la preparación de los bordes merecen la misma atención que la soldadura.
Cortar y biselar
El mecanizado CNC proporciona dimensiones de panel repetibles y aberturas de boquilla limpias. Los bordes de la soldadura deben mecanizarse o cepillarse después del corte, no dejarse con un acabado de sierra, y el bisel debe cortarse según el diseño de junta homologado. Para una soldadura de extrusión de doble cara, esto suele significar una ranura en V con una cara de raíz pequeña y una separación de raíz que el procedimiento pueda tolerar. Para una soldadura a tope con herramienta calefactada, las caras de la junta deben ser paralelas y perpendiculares a la cara del panel; una separación cónica no se cerrará uniformemente bajo la placa calefactora.
Utiliza una plantilla, no lo hagas a ojo.
Haz rodar la lámina contra una plantilla o un juego de galgas de radio y comprueba la curvatura en varios puntos del panel, no solo en los extremos. La lámina termoplástica recupera su forma original tras soltarse los rodillos, por lo que el radio de laminación siempre será mayor que el ajuste de la máquina. Enrolla ligeramente más de lo necesario y deja que la lámina se relaje; luego, vuelve a comprobar. El enrollado en varias pasadas con incrementos pequeños produce una curvatura más uniforme que una sola pasada intensa y reduce la tensión en la lámina.
Recuperación elástica y ovalidad
Una tira de chapa enrollada nunca es perfectamente redonda al salir de los rollos. Su propio peso la aplana, los extremos de la costura se abren y el diámetro varía alrededor de la circunferencia. Esto es normal. Lo importante es medir y corregir la tira antes de soldarla: sujetarla en los puntos correctos, unir los extremos con abrazaderas y comprobar el diámetro en cuatro posiciones. Si la tira ya es ovalada antes de soldar, la costura circunferencial la resistirá y la soldadura la estirará aún más o se agrietará en la zona de sujeción.
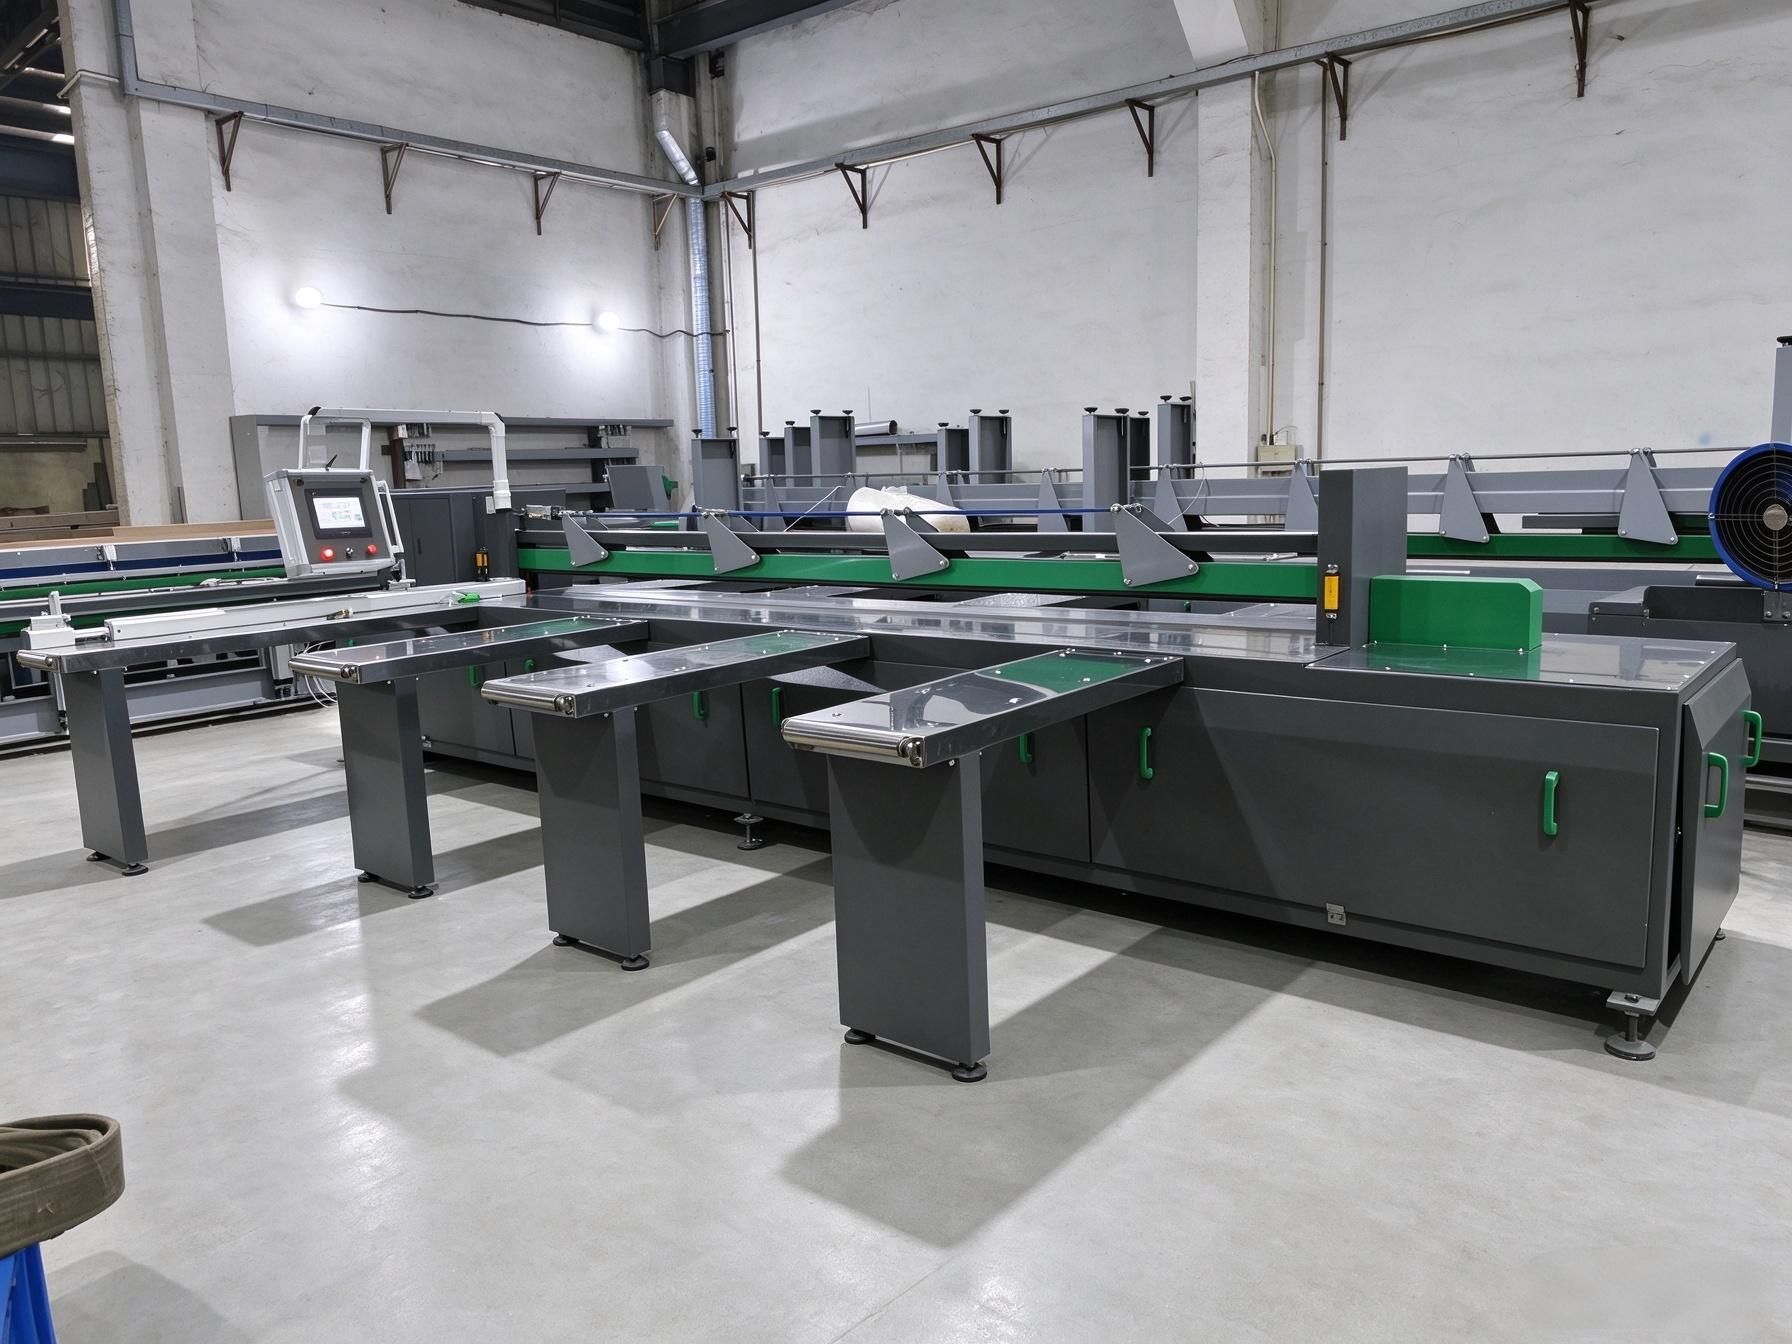
El dimensionamiento preciso de los paneles y los bordes de soldadura rectos y bien acabados reducen la variación de la separación en la carcasa laminada.
Dos rutas: primero plana o primero rodando
Existen dos métodos comunes para transformar una lámina de metal en una carcasa, y estos métodos producen diferentes calidades de soldadura y conllevan diferentes riesgos.
| Ruta | Secuencia | Lo mejor para | Riesgo principal |
|---|
| Primero plano | Soldar a tope los paneles para formar una lámina plana completa, recortar, biselar los bordes de cierre y, a continuación, enrollar y cerrar la costura final. | Paredes delgadas a medianas, radios grandes, talleres con soldadora a tope ancha | Las soldaduras a tope se laminan junto con la chapa; puede ser necesario recortar o retirar el refuerzo de soldadura según lo requiera el procedimiento de laminado y soldadura cualificado, y la soldadura debe tolerar la operación de laminado. |
| Tirar primero | Enrolla cada lámina o panel formando un arco y luego une los arcos con soldaduras de extrusión longitudinales. | Paredes gruesas, radios pequeños, casos en los que las soldaduras no deben doblarse. | Soldadura en posición curva; la ovalidad debe controlarse durante el montaje. |
| Híbrido | Soldar a tope dos o tres paneles planos, enrollar el panel combinado y cerrar la última costura en la posición curva. | Muchos cursos de depuradores de PP de gran tamaño donde tanto la soldadura a tope de paneles planos como el cierre en posición curva son prácticos. | Requiere tanto un soldador a tope como un procedimiento de extrusión cualificado. |
Para muchas torres de gran tamaño, la ruta híbrida puede ofrecer una solución práctica. Mantiene la mayor parte de la longitud de la soldadura en la máquina de soldadura a tope, donde los parámetros se controlan y la soldadura es plana y accesible, limitando la soldadura en posición curva al cierre de la soldadura y las juntas circunferenciales. Los factores determinantes son el espesor de la pared y el radio: cuanto mayor sea el radio y más delgada la pared, más fácilmente se podrá realizar la soldadura a tope mediante laminación. Para paredes gruesas o radios pequeños, se recomienda realizar primero la laminación y soldar en posición curva.
Cierre de la costura longitudinal
La costura de cierre es el primer punto donde se comprueba la redondez de la torre. Los dos bordes deben unirse con una separación controlada, sin desalineación ni torsión, y deben mantenerse así mientras se enfría la soldadura. En una estructura grande, esto se convierte en un problema de sujeción antes que en un problema de soldadura.
Controles de ajuste
| Característica | Base de control | Por qué es importante |
|---|
| espacio de raíces | Dentro del rango calificado por el procedimiento de soldadura para el material y espesor | Si está demasiado ajustado, impide la fusión en la raíz; si está demasiado ancho, requiere un exceso de relleno y aumenta la contracción. |
| Desajuste | Dentro de los criterios de aceptación de la especificación del proyecto y la evaluación DVS 2202 aplicable. | La falta de coincidencia reduce la sección de soporte de carga y crea una muesca en la raíz de la soldadura. |
| alcanzar su punto máximo | Plano a lo largo de la costura dentro de la tolerancia del proyecto | Una costura puntiaguda es un punto duro que concentra la tensión y resiste la corrección de la redondez. |
| Girar | Los bordes de las costuras son paralelos a lo largo de toda la longitud. | La torsión cierra el hueco en un extremo y lo abre en el otro; la soldadura no puede compensar. |
Secuencia de soldadura para una costura longitudinal gruesa
Para paredes más gruesas, el diseño de la junta y el procedimiento de soldadura cualificado deben determinar si es apropiada una soldadura de una o dos caras. Cuando se especifica una soldadura de dos caras, la secuencia típica consiste en una pasada de raíz desde el exterior, un ranurado o fresado desde el interior hasta material sano y una segunda pasada desde el interior. Las dos pasadas deben solaparse en el espesor sin dejar huecos en la raíz. En un depurador, la pasada interior es también la que importa para la resistencia química: una superficie interna lisa y completamente fusionada no deja grietas donde se pueda acumular líquido.
- Sujete la costura con puntos de soldadura a intervalos definidos por el procedimiento cualificado, alternando los lados y manteniendo los puntos alejados de la trayectoria final de la soldadura cuando el procedimiento requiera su eliminación.
- Suelde la pasada de raíz con el procedimiento de extrusión o gas caliente cualificado, manteniendo el precalentamiento y la velocidad de alimentación de la varilla.
- Haz una incisión en la raíz desde el interior hasta llegar a material limpio y sano; no dejes ninguna muesca ni una zona de contacto frío.
- Suelde la pasada interior, integrando la punta con la lámina principal.
- Inspeccione la costura antes de que quede cubierta por la siguiente capa o refuerzo.
Puntos de inicio y fin
No inicie ni finalice todas las pasadas en el mismo lugar. Escalone las paradas según la distancia definida en el procedimiento y superponga el reinicio con la pasada anterior, tal como se especifica. Una línea de puntos de inicio y parada apilados en un mismo lugar representa una línea de posibles defectos de falta de fusión, y en una torre alta, esta línea estará a una altura diferente en cada pasada, lo que facilita que pase desapercibida durante la inspección.
Juntas circunferenciales: el ajuste es fundamental.
La junta circunferencial entre dos hileras es donde confluyen la ovalidad, el corte irregular y la dilatación térmica. Si las dos hileras no tienen el mismo diámetro, la soldadura debe cerrar una separación que varía a lo largo de la circunferencia; si los bordes cortados no son rectos, la separación se cierra en un lado y se abre en el otro. Ninguna técnica de soldadura puede solucionar económicamente ninguna de estas condiciones.
Alinea los cursos sin soldar a la carcasa.
Utilice anillos guía internos, abrazaderas externas y orejetas de elevación temporales o soldadas a una base extraíble. Soldar refuerzos temporales directamente al casco crea marcas de soldadura que deben eliminarse e inspeccionarse posteriormente, y la propia eliminación puede dañar la superficie. Lo más recomendable es utilizar abrazaderas de fricción o anillos de alineación atornillados que no penetren en el casco.
Acceso de raíz y respaldo
En una soldadura circunferencial de doble cara, la pasada de raíz se suele realizar desde el exterior, con acceso desde el interior para el desbaste y la segunda pasada. Cuando el interior es inaccesible, un anillo de respaldo removible puede sostener la raíz, pero debe retirarse o consumirse por completo; una tira de respaldo permanente que se deja en su lugar crea una grieta en el lado del proceso. En aplicaciones químicas, una grieta representa una posible vía de fuga, no una ventaja.
Soldar en cuadrantes opuestos
Divide la circunferencia en cuatro cuadrantes y suelda los cuadrantes opuestos alternativamente, en lugar de hacerlo de forma continua alrededor de la torre. Esto equilibra la contracción y evita que la estructura se estire constantemente en una dirección. Deja enfriar cada cuadrante antes de comenzar con el siguiente y verifica el diámetro después de cada cuadrante en la primera hilera. Una vez comprobada la secuencia, repítela en cada hilera para que el patrón de deformación sea predecible.
Secuencia de soldadura y control de la distorsión
La deformación en una carcasa termoplástica de gran tamaño es acumulativa. Cada pasada de soldadura se contrae localmente; si todas las pasadas se realizan en un mismo lado o en una misma dirección, la contracción se acumula y la carcasa se dobla u ovaliza. La solución no reside en una sola técnica, sino en una secuencia que mantiene la contracción equilibrada.
- Equilibrio entre lados y direcciones. Alterne los pases interiores y exteriores donde la junta lo permita, y realice pasadas hacia atrás en tramos largos en lugar de soldar continuamente en una sola dirección.
- Equilibra la secuencia alrededor de la circunferencia. Divida las juntas circunferenciales largas en segmentos opuestos y secúlelas según el plan de fabricación establecido, de modo que la contracción se distribuya alrededor de la carcasa en lugar de acumularse en una sola dirección.
- Déjalo enfriar. Los termoplásticos tienen baja conductividad térmica; la zona de soldadura permanece caliente mucho después de que se retire la antorcha. Apilar pasadas sin enfriamiento genera calor y contracción. Utilice la temperatura entre pasadas del procedimiento como límite, no como objetivo.
- Revisar después de cada curso. Mida el diámetro y la verticalidad antes de colocar la siguiente hilera. Una corrección realizada al nivel actual es económica; una corrección tres hileras más adelante implica una reforma.
- No suelde refuerzos a una carcasa deformada esperando que la enderecen. Un refuerzo soldado a una carcasa ovalada mantiene la forma ovalada. Primero se endereza, luego se refuerza.
- La secuencia de soldadura está escrita en el plano de fabricación, no se deja a criterio del soldador.
- Cuadrantes opuestos y pasadas escalonadas hacia atrás utilizadas en costuras circunferenciales
- La temperatura entre pasos se comprueba con un termómetro de contacto.
- Diámetro y vertical medidos después de cada tramo
- Los refuerzos se colocan solo después de que la carcasa esté redonda.
- No se requiere alineación forzada de bridas o boquillas después de la soldadura.
Boquillas, bocas de acceso, bridas y refuerzos
Estos detalles son pequeños en comparación con la carcasa, pero es donde suelen aparecer la mayoría de las fugas y los problemas de instalación. La razón es geométrica: una boquilla o un refuerzo interrumpe la superficie lisa de la carcasa, provoca un cambio de rigidez y crea un punto de inicio para la formación de grietas en la soldadura.
Vacantes
Los cuellos de las boquillas deben ajustarse perfectamente a la abertura de la carcasa, con la soldadura depositándose sobre una superficie limpia y plana. En las zonas curvas de la carcasa, el extremo de la boquilla debe adaptarse a la curvatura en lugar de fijarse a presión con pernos. Una boquilla forzada para cerrar un hueco deformará la carcasa a su alrededor, y la cara de la brida no quedará plana tras la soldadura. Las placas de refuerzo deben tener esquinas redondeadas, no cuadradas, y deben soldarse de forma continua alrededor del perímetro si el servicio es corrosivo.
Bridas
Cuando el diseño y la secuencia de fabricación de la brida lo permiten, el acabado final tras la soldadura puede compensar la distorsión introducida durante la misma. El acabado de los orificios para los pernos también debe seguir el procedimiento de fabricación del proyecto para que el patrón final quede alineado con la brida correspondiente. Para bridas grandes, compruebe la planitud con una regla y un calibrador de espesores en cuatro posiciones y registre el resultado.
Anillos de refuerzo
Los anillos de refuerzo son estructurales, pero sus soldaduras también están expuestas a la atmósfera del proceso en su interior si el anillo es interno. Los anillos internos deben soldarse y sellarse de forma continua, sin dejar grietas abiertas detrás del anillo. Los anillos externos pueden ser intermitentes solo si el servicio es seco y no corrosivo; para un depurador, las soldaduras de filete continuas con bordes redondeados son la opción más segura por defecto. Cuando un anillo cruza una junta de la carcasa, primero se debe completar e inspeccionar dicha junta, y luego colocar el anillo sobre ella con un ajuste preciso.
Acceso, seguridad y trabajo dentro de la torre
Una torre de grandes dimensiones puede considerarse un espacio confinado según su acceso, ventilación, uso previsto y la normativa aplicable en la obra. Antes de comenzar la soldadura interna, el equipo de fabricación debe evaluar el espacio siguiendo el procedimiento de entrada a espacios confinados de la obra, ya que soldar en su interior combina tres riesgos: humos, calor y dificultad de escape. El plan de fabricación debe contemplar estos tres riesgos antes de realizar la primera soldadura en el interior de la estructura.
- Ventilación. Utilice extracción localizada en el cabezal de soldadura y ventilación general a través de la carcasa. La soldadura de PVC puede liberar cloruro de hidrógeno; los humos de PP y PVDF tampoco son seguros para la salud si se inhalan. No utilice la boca de acceso como única abertura.
- Entrada a espacios confinados. Trate la torre como un espacio confinado siempre que solo haya un punto de acceso o no se haya comprobado la ventilación. Utilice un permiso, una persona de guardia en el exterior, realice un monitoreo de gases donde pueda estar presente la atmósfera del proceso y tenga un plan de rescate.
- Trabajo caliente. Trate la soldadura termoplástica como trabajo en caliente cuando así lo exijan las normas de seguridad y el sistema de permisos de la obra. Mantenga los materiales combustibles alejados del área de trabajo y cumpla con los requisitos de vigilancia contra incendios del proyecto.
- Acceso y salida. Siempre que sea posible, el andamiaje interno debe ser independiente de la estructura exterior, con un acceso despejado a la boca de acceso. No obstruya la abertura con equipos de soldadura ni cables.
- Manipulación manual. Los paneles de láminas son grandes y flexibles; utilice equipos de elevación, rodillos y elevadores de succión en lugar de transportarlos manualmente. Un panel grande de PP es ligero pero difícil de manejar, y si se cae, puede dañar la estructura o herir a una persona.
Comprobaciones dimensionales que predicen problemas
La inspección dimensional no es una mera formalidad. En una torre grande, es el mecanismo de retroalimentación que indica si la secuencia de soldadura está funcionando correctamente. Mida después de cada pasada, registre los resultados y compárelos con los de la pasada anterior. Una tendencia es más útil que un simple resultado de aprobado/reprobado.
| Controlar | Método | Objetivo típico | Lo que predice |
|---|
| Redondez / ovalidad | Medición del diámetro a 0°, 90°, 180° y 270° en cada curso. | Tolerancia específica del proyecto; el dibujo o la especificación debe indicarla. | Problemas de ajuste en la siguiente costura circunferencial; dificultad para instalar las piezas internas. |
| Sondear | Láser o plomada desde la parte superior hasta la inferior (referencia) | Tolerancia específica del proyecto; el dibujo o la especificación debe indicarla. | Desalineación de los cimientos; carga desigual en los pernos de anclaje; desalineación de la boquilla. |
| Circunferencia y altura | Cinta de acero a tensión constante, corregida por temperatura. | Dentro de la tolerancia del dibujo | Ajuste entre hileras; altura total; elevaciones de las bridas |
| Desajuste de soldadura | Regla y galga de espesores a lo largo de la junta | Criterios de aceptación de la especificación del proyecto y evaluación DVS 2202 | Concentración de tensiones y sección reducida en la soldadura |
| alcanzar su punto máximo | Borde recto a lo largo de la costura longitudinal | Plano dentro de la tolerancia del proyecto | Punto duro; dificultad para mantener la redondez; problemas con el recubrimiento o el revestimiento. |
| Planitud de la brida | Regla y galga de espesores en cuatro posiciones | Según la norma de brida o la especificación del proyecto. | Fugas en las juntas; pérdida de precarga de los pernos; tensión de alineación de las tuberías |
La temperatura es un factor importante al realizar mediciones. Tanto una cinta métrica de acero como una carcasa termoplástica se dilatan, y una torre de PP de 12 m puede variar su longitud en decenas de milímetros durante una jornada laboral, dependiendo de las fluctuaciones de temperatura y la calidad del material. Registre la temperatura de la carcasa junto con la medición y ajústela a una temperatura de referencia si la tolerancia es estricta. Si el taller y la obra se encuentran a temperaturas diferentes, acuerde a qué condición se aplican las dimensiones antes de comenzar la fabricación.
Pruebas de soldaduras de gran tamaño
Las pruebas siguen la misma lógica que la fabricación: verificar desde el principio, revisar por capas y no depender de una única prueba final para detectar todos los defectos. Es difícil probar completamente una torre grande al final, ya que el acceso al interior es restringido y puede que no sea posible llenarla completamente de agua en la base.
- Inspección visual de cada costura. Verifique la forma del cordón, la fusión, la unión de los bordes, los defectos superficiales y la contaminación. Evalúe las soldaduras a tope con herramienta caliente según el Suplemento 1 de la norma DVS 2202 y las soldaduras por extrusión según el Suplemento 5 de la misma norma.
- Inspección dimensional. Redondez, verticalidad, desalineación y planitud de la brida, tal como se describió anteriormente. Una torre con dimensiones fuera de tolerancia representa un problema de calidad, incluso si todas las soldaduras son correctas.
- Cupones de calificación de soldadura. Suelde las piezas de prueba con el mismo procedimiento, material y espesor, y examínelas mediante cortes macroscópicos y ensayos mecánicos cuando el proyecto lo requiera. La serie DVS 2203 abarca el ensayo de uniones termoplásticas soldadas.
- Pruebas de chispa. Cuando corresponda, se pueden utilizar ensayos eléctricos de alta tensión, conforme a la norma DVS 2206-4, para detectar poros o grietas que atraviesen todo el espesor del material. La presente directriz se aplica a soldaduras de hasta 30 mm de espesor de pared y no a plásticos conductores o disipativos de electricidad. Complementa, en lugar de sustituir, las pruebas de fugas o la evaluación de soldaduras.
- Prueba de llenado de agua o de fugas. Llene la torre o las secciones estancas por etapas, sujetando e inspeccionando cada junta (DVS 2206-2). Compruebe primero la capacidad de la cimentación: una torre de 12 m llena de agua puede pesar mucho más que en condiciones de funcionamiento, y la prueba puede dañar la cimentación o el anillo de soporte si no fue diseñada para ello.
- Documentación. Registre el lote de material, el soldador, el procedimiento, los parámetros de la máquina, los resultados de la inspección y los resultados de las pruebas. En un proyecto de planta química, este registro suele ser un requisito contractual y es la única manera de investigar un problema años después.
Ensamblaje en campo y soldadura en obra
El trabajo de campo no es lo mismo que el trabajo de taller con una caminata más larga. El viento, la temperatura, la humedad y el acceso son peores, y la inspección es más difícil. La forma de mantener la calidad de trabajo de campo similar a la de taller es llevar el taller consigo: el mismo procedimiento de soldadura calificado, los mismos criterios de ajuste y el mismo plan de inspección. Los parámetros de la máquina deben permanecer dentro del rango calificado y ajustarse cuando el procedimiento lo permita según las condiciones reales de trabajo, como la temperatura ambiente y el viento.
- Protege la articulación. El viento elimina el aire caliente de una soldadura por extrusión y enfría la junta de forma desigual. Instale un refugio temporal alrededor de la junta y compruebe la temperatura ambiente antes de comenzar.
- Mantén la articulación seca y limpia. La humedad y el polvo son las dos causas más comunes de porosidad en las soldaduras de extrusión en campo. Limpie la junta, guarde la varilla en un recipiente hermético y no suelde bajo la lluvia ni en presencia de mucha condensación.
- Vuelva a comprobar las marcas de coincidencia. El montaje en campo debe realizarse siguiendo las instrucciones de la prueba en taller. Si las marcas no coinciden, deténgase y averigüe la causa antes de forzar la unión.
- Utilice la misma secuencia de soldadura. El equipo de campo debe trabajar con el mismo plano de secuencia que el taller, con el mismo orden de cuadrantes y el mismo desfase de inicio y parada.
- Inspeccionar antes de cerrar. Una vez soldada una junta de campo y colocada la siguiente sección, el interior puede quedar inaccesible. Inspeccione y registre la información antes de izar la pieza.
- Permitir el movimiento. Los pernos de anclaje, las conexiones de tuberías y las juntas de brida deben diseñarse para adaptarse al movimiento térmico de la torre, no para forzar su alineación.
Ejemplo de construcción: depurador de PP de 2,8 m × 12 m
La siguiente secuencia es un ejemplo ilustrativo, no una especificación universal. Las dimensiones, los espesores y las pruebas deben provenir del diseño del proyecto y del procedimiento de soldadura cualificado.
- Diseño y segmentación. Una torre PP-H de 2800 mm de diámetro interno y 12 000 mm de altura, con una carcasa de 12 mm, dividida en cuatro secciones de 3000 mm. Las dos secciones superiores están rebordeadas para facilitar el transporte; las dos inferiores están soldadas en taller para formar una sola sección. Un anillo de soporte se ubica 500 mm por encima de la línea tangente inferior.
- Prefabricación de paneles. Cada hilera se compone de tres paneles planos, soldados a tope en una máquina con capacidad para 3000 mm, formando una lámina plana con un margen circunferencial. Los cantos de los paneles se mecanizan, los bordes de cierre se biselan y el refuerzo de soldadura se recorta al ras antes del laminado.
- Laminación. Cada panel se hace rodar contra una plantilla de radio en varias pasadas, se deja que recupere su forma y se comprueba en cuatro posiciones. Los bordes de cierre se unen con abrazaderas y se verifica la separación de la raíz en toda la circunferencia.
- Costura longitudinal. La costura de cierre se suelda desde el exterior, se realiza un rebaje desde el interior y se vuelve a soldar. Se inspecciona la costura y se mide la redondez de la sección antes de continuar con el siguiente paso.
- Costuras circunferenciales. Las hiladas se apilan sobre anillos de alineación, se ajustan en diámetro y verticalidad, y se sueldan en cuadrantes opuestos. La raíz se suelda desde el exterior, se le hace un rebaje y se suelda desde el interior. El diámetro y la verticalidad se miden después de cada hilada.
- Boquillas y bridas. Las aberturas de las boquillas se cortan con una fresadora CNC, los cuellos de las boquillas se adaptan a la forma de la carcasa y las soldaduras de filete se realizan mediante soldadura por extrusión. Las caras de las bridas se mecanizan después de la soldadura y los orificios para los pernos se taladran según el patrón de acoplamiento.
- Refuerzos y soportes. Una vez que la carcasa está redonda, se colocan anillos de refuerzo externos, se sueldan siguiendo una secuencia equilibrada y se comprueba que no presenten deformaciones. El anillo de soporte se suelda e inspecciona continuamente.
- Pruebas y preparación para el envío. Inspección visual, verificación dimensional, prueba de chispa (cuando se especifique) y llenado gradual con agua de la sección inferior si la cimentación lo permite. Las secciones se marcan para que coincidan, las caras de las bridas se protegen y las aberturas se sellan para el transporte.
Lo importante del ejemplo no son las dimensiones, sino el orden: diseñar las uniones antes de cortar, realizar las costuras planas en la máquina, enrollarlas según una plantilla, ajustar las uniones circunferenciales con anillos de alineación, soldar en una secuencia equilibrada y medir después de cada etapa. Cada uno de estos pasos resulta más económico que corregir el paso anterior.
Defectos comunes y sus causas principales
| Defecto | Donde aparece | Causa principal | Prevención |
|---|
| Ovalidad después del rodaje | Curso completo | Almacenamiento sin soporte, rodadura de una sola pasada y con recuperación elástica. | Enrollar y relajar; enrollar en incrementos; guardar en sillines. |
| Alcanzando su punto máximo en la costura longitudinal | A lo largo de la costura de cierre | Calor local excesivo, abrazaderas demasiado apretadas, contracción de la soldadura. | Pases equilibrados; compruebe la regla; no fuerce los bordes. |
| Desajuste en la costura circunferencial | Conjunto de curso a curso | Campos de golf descentrados, cortes irregulares, mala alineación. | Mida cada tramo; utilice anillos de alineación; recorte antes de instalar. |
| Grietas en la punta de la soldadura | Soldaduras de refuerzo y boquilla | Muesca pronunciada, enfriamiento rápido, alta restricción | Lije la punta; precaliente según el procedimiento; restaure la redondez de la carcasa y el ajuste correcto antes de soldar. |
| Porosidad en la soldadura por extrusión | Costuras de campo y de taller | Humedad, polvo, aceite, temperatura de la varilla incorrecta o velocidad de alimentación incorrecta | Junta limpia y seca; almacenamiento de varilla sellado; parámetros calificados |
| Fuga en la raíz | Costuras de doble cara | Fusión incompleta, espacio demasiado estrecho, hendidura posterior no lo suficientemente profunda | Controlar la separación de la raíz; hacer una incisión hasta llegar al material sano; inspeccionar antes de la segunda pasada. |
| Brida fuera de plano | Bridas de boquilla y boca de hombre | Calor de soldadura, brida revestida antes de soldar, ajuste forzado | Cara después de soldar; sujetar la brida; comprobar con una regla |
| Desalineación de la boquilla | aberturas de conchas | Encogimiento, mala maquetación, sin marcas de coincidencia. | Cortar después de que la carcasa esté redonda; usar plantillas; comprobar la orientación antes de soldar. |
Configuración de equipos para trabajos de gran diámetro
La lista de equipos para una torre grande es diferente a la de un taller de tanques pequeños. Se necesita una máquina para hacer costuras largas y planas, una para cortar y biselar con precisión, una para enrollar y sostener la carcasa, y una para soldar en posiciones curvas y elevadas. Ninguna máquina por sí sola realiza las cuatro funciones correctamente.
| Equipo | Función en la fabricación de grandes torres | Por qué es importante |
|---|
| Soldadora a tope WeiBond 3000/4000 | Prefabricación de paneles planos: unión de láminas para formar hileras completas. | Ancho de soldadura de hasta 3000/4000 mm y espesor de 40 mm; temperatura y presión controladas por máquina para obtener cordones largos y repetibles. |
| EasyCut 3000 / 4000 | Corte y dimensionamiento de paneles y aberturas de boquillas. | Los bordes limpios y rectos reducen la variación de la separación y el tiempo de ajuste. |
| WeiForm Pro | Doblado y conformado por laminación de nudillos, bridas, transiciones y componentes de radio pequeño. | Combina soldadura y doblado para detalles que resultan difíciles de lograr en una máquina de laminado de chapas. |
| Soldadora de extrusión Weldy EX2 | Cierre de costuras, juntas circunferenciales, filetes de boquilla, refuerzos y reparaciones. | Producción máxima de hasta 2,5 kg/h y capacidad para varillas de 3 a 4 mm para el volumen de soldadura que requiere una torre grande. |
| Máquina laminadora de placas | Formando los cursos principales de conchas | El laminado de radio grande es una operación especializada; la dobladora de chapa no es un sustituto. |
| Anillos y abrazaderas de alineación | Mantener los recorridos redondos y alineados durante el montaje. | Evita el ajuste forzado y la distorsión que se produce a continuación. |
Los ajustes de la máquina para cada junta deben provenir de un procedimiento cualificado, no del último trabajo mostrado en la pantalla. Registre los ajustes en el plano de fabricación y guárdelos junto con el registro de inspección. En el caso de una torre de varias hileras, este registro es también la forma más rápida de diagnosticar un problema: si una hilera está ovalada y las demás no, el registro de parámetros suele indicar la causa.
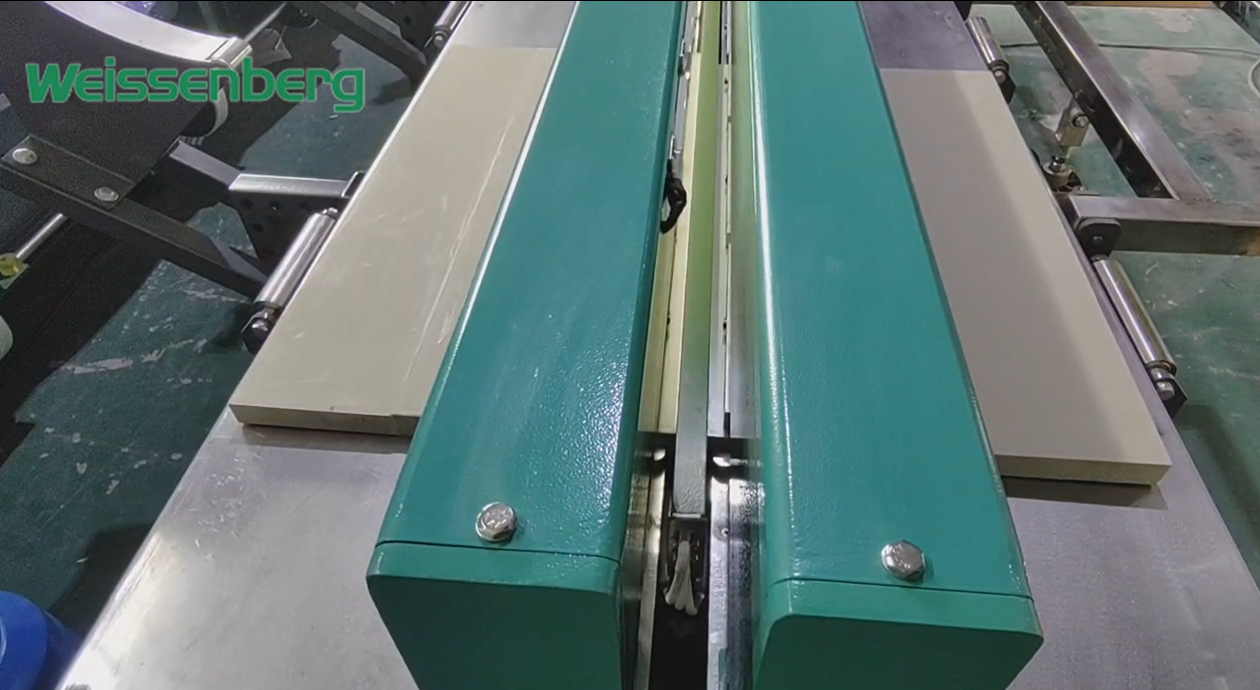
Una soldadora de tope ancha mantiene planas y controladas por máquina las largas uniones de los paneles antes de que se lamine la carrocería.
Preguntas frecuentes
¿Qué diámetro se considera una torre de depuración grande?
No existe un umbral oficial. En la práctica de fabricación, alrededor de 2000 mm se considera un umbral de planificación útil, ya que las estructuras de este tamaño requieren cada vez más soporte activo, comprobaciones de redondez y una secuencia de soldadura controlada. El comportamiento real depende del diámetro, el espesor de la pared, el tipo de material, la temperatura y la disposición de los refuerzos. Una torre pequeña puede requerir una secuencia de soldadura cuidadosa; una grande siempre la requiere.
¿Se puede construir una torre de 4 metros de diámetro en una sola pieza?
Se puede fabricar en taller en una sola pieza, pero normalmente no se puede transportar así. Las restricciones de ancho de carretera, peso y ruta varían según el país y la ruta, por lo que es necesario verificar el diámetro y la longitud permitidos para el envío en el proyecto específico. La solución habitual son las hiladas fabricadas en taller con juntas rebordeadas o soldadas en obra.
¿La costura longitudinal debe soldarse a tope o mediante soldadura por extrusión?
Ambos métodos se utilizan por diferentes razones. La soldadura a tope es la mejor opción para la prefabricación de paneles planos, ya que es rápida, se controla mediante máquina y produce una unión homogénea sin material de aporte. La soldadura por extrusión es la más adecuada para el cierre de una carcasa laminada, juntas circunferenciales, boquillas, rigidizadores y reparaciones, debido a su capacidad para trabajar en posiciones curvas y de difícil acceso. Un método híbrido combina ambos.
¿Cómo se evita que una concha enrollada se vuelva ovalada?
Laminar contra una plantilla, extender ligeramente y permitir que recupere su forma, sujetar la pieza en los puntos correctos y unir los bordes con abrazaderas en lugar de forzarlos. Comprobar el diámetro en cuatro posiciones antes de soldar y colocar los anillos de refuerzo solo después de que la carcasa esté redonda. Si la pieza es ovalada antes de soldar, la soldadura la empeorará.
¿Qué espesor de pared necesita un depurador de PP de 2,8 m?
Se trata de un cálculo de diseño, no de una regla general. Depende de la altura, el nivel del líquido, las cargas de viento y sísmicas, la disposición de los soportes, la temperatura y el comportamiento de fluencia a largo plazo del grado específico de PP. Los 12 mm del ejemplo ilustrativo son solo una referencia; el espesor real debe obtenerse del diseño del proyecto y de los datos del proveedor del material.
¿Es necesario aliviar las tensiones en las soldaduras de PP después de soldarlas?
El alivio de tensiones rutinario en una torre de PP de gran tamaño no es una práctica habitual, y calentar una carcasa terminada puede generar más deformación que la que elimina. La deformación se controla mediante la secuencia de soldadura, el ajuste y el enfriamiento, no mediante un tratamiento térmico posterior a la soldadura. Si un proyecto especifica el recocido, este debe realizarse siguiendo un procedimiento cualificado, con la carcasa apoyada y sujeta.
¿Cómo se prueba una torre de 12 metros que no se puede llenar de agua?
Utilice un enfoque por capas: inspección visual de cada junta, comprobaciones dimensionales, cupones de calificación de soldadura, pruebas de chispa donde se especifique y pruebas de llenado de agua en las secciones que se puedan llenar de forma segura. Para las secciones superiores, confíe en la calificación del procedimiento, la inspección en proceso y cualquier otra prueba no destructiva que especifique el proyecto. Documente cada capa.
¿Pueden las soldaduras realizadas en obra igualar la calidad de las soldaduras realizadas en taller?
Sí, siempre que en el trabajo de campo se utilice el mismo procedimiento de soldadura cualificado y el mismo rango de parámetros aprobado, los mismos criterios de ajuste y el mismo plan de inspección. La diferencia radica en el entorno: viento, humedad, temperatura y acceso. Proteja la junta, manténgala limpia y seca, e inspecciónela antes de que se vuelva inaccesible. La calidad en obra se ve comprometida cuando el trabajo de campo se trata como una excepción al procedimiento de taller.
Conclusiones clave
- Una gran torre depuradora es un anillo de paredes delgadas, no un tanque a mayor escala; la redondez y el ajuste determinan el resultado.
- Une los paneles planos en una soldadora a tope mientras están planos, luego enrolla y cierra la carcasa con un procedimiento de extrusión cualificado.
- Diseñe la segmentación antes de cortar la lámina: las ubicaciones de las juntas, las divisiones de transporte y los puntos de elevación son decisiones de soldadura.
- Extienda el material sobre una plantilla, tenga en cuenta la recuperación elástica y mida la longitud antes de soldarla.
- Coloque las juntas circunferenciales con anillos de alineación, no forzando la carcasa para que encaje en su lugar.
- Suelde en cuadrantes opuestos y realice retrocesos en tramos largos; compruebe el diámetro y la verticalidad después de cada hilera.
- Después de soldar las bridas, taladre los orificios para los pernos siguiendo el patrón de acoplamiento.
- Pruebas por capas: visuales, dimensionales, con cupones, con chispas donde se especifique y con llenado de agua por etapas donde la cimentación lo permita.
- Considere cada tolerancia como un valor específico del proyecto, definido por el diseño, las especificaciones del proyecto y el procedimiento de soldadura cualificado, y no como una cifra en milímetros heredada de otra torre.
Referencias y lecturas adicionales
Guías relacionadas de Weissenberg
Normas y fuentes de referencia
- DVS Regelwerk — Serie DVS 2207: soldadura de termoplásticos, incluida la soldadura por elementos calefactores de tuberías, piezas de tuberías y paneles de PP (DVS 2207-11) y la soldadura por extrusión de tuberías, piezas de tuberías y paneles (DVS 2207-4).
- Serie DVS 2205: cálculos de diseño para contenedores y aparatos fabricados con termoplásticos.
- EN 12573: Depósitos termoplásticos estáticos soldados sin presión: principios generales, diseño y cálculo.
- DVS 2202: Imperfecciones en uniones soldadas termoplásticas: criterios de evaluación; Suplemento 1 para soldaduras a tope con herramienta caliente y Suplemento 5 para soldaduras por extrusión con gas caliente.
- DVS 2203: Ensayos de uniones soldadas de termoplásticos: ensayos mecánicos y de macrosección.
- DVS 2206: ensayos no destructivos, incluidos los ensayos de llenado/fugas de agua (DVS 2206-2) y los ensayos eléctricos de alta tensión para detectar poros o grietas que atraviesen todo el espesor (DVS 2206-4, hasta 30 mm de espesor de pared; no apto para plásticos conductores o disipativos de electricidad).
¿Necesita ayuda para dimensionar una máquina para una torre de gran diámetro? Envíe a Weissenberg el diámetro de la carcasa, la altura de la hilera, el espesor de la pared y la disposición de las juntas; el equipo de ingeniería podrá adaptar la soldadora a tope, la soldadora de extrusión y la configuración de manipulación a la secuencia de fabricación.