Respuesta rápida
La presión es una de las tres variables clave en la soldadura a tope de láminas de plástico, junto con la temperatura y el tiempo. Una presión de unión insuficiente puede provocar una fusión incompleta; una presión excesiva puede desplazar el material fundido y adelgazar la junta. Un buen control de la presión no se basa en un valor fijo, sino en aplicar la presión correcta en cada fase de la soldadura y repetirla de forma consistente. El control proporcional mediante controlador puede mejorar esta repetibilidad cuando el sistema neumático está correctamente diseñado, suministrado y mantenido.
Por qué el control de la presión es un factor subestimado
Definición: Control de presión en la soldadura de láminas de plástico
El control de presión en la soldadura de láminas de plástico consiste en aplicar la fuerza de unión correcta en cada etapa del ciclo de soldadura: un contacto ligero y uniforme mientras el material se calienta, una compresión definida cuando los extremos ablandados se presionan entre sí y una presión constante mientras la junta se enfría, manteniendo dicha fuerza repetible de una soldadura a otra. En la soldadura a tope con herramienta caliente, la presión determina hasta qué punto las caras plastificadas se fusionan y cuánto material fundido se desplaza en la costura. Por lo tanto, el "control de presión" abarca dos aspectos: el valor elegido para cada fase y la capacidad de la máquina para alcanzar y mantener dicho valor sin desviaciones, picos ni errores del operario.
Este artículo está dirigido a talleres de fabricación de plásticos, constructores de tanques y conductos, y compradores técnicos que ya controlan la temperatura y el tiempo, y desean comprender la tercera variable del proceso que determina silenciosamente la calidad de la soldadura. Para conocer la secuencia completa que sigue una máquina, consulte nuestra Proceso de soldadura a tope de láminas de plástico y guía de ciclo de 5 etapas; para el lado de la temperatura, consulte el Guía para el control de la temperatura en la soldadura de plásticos.
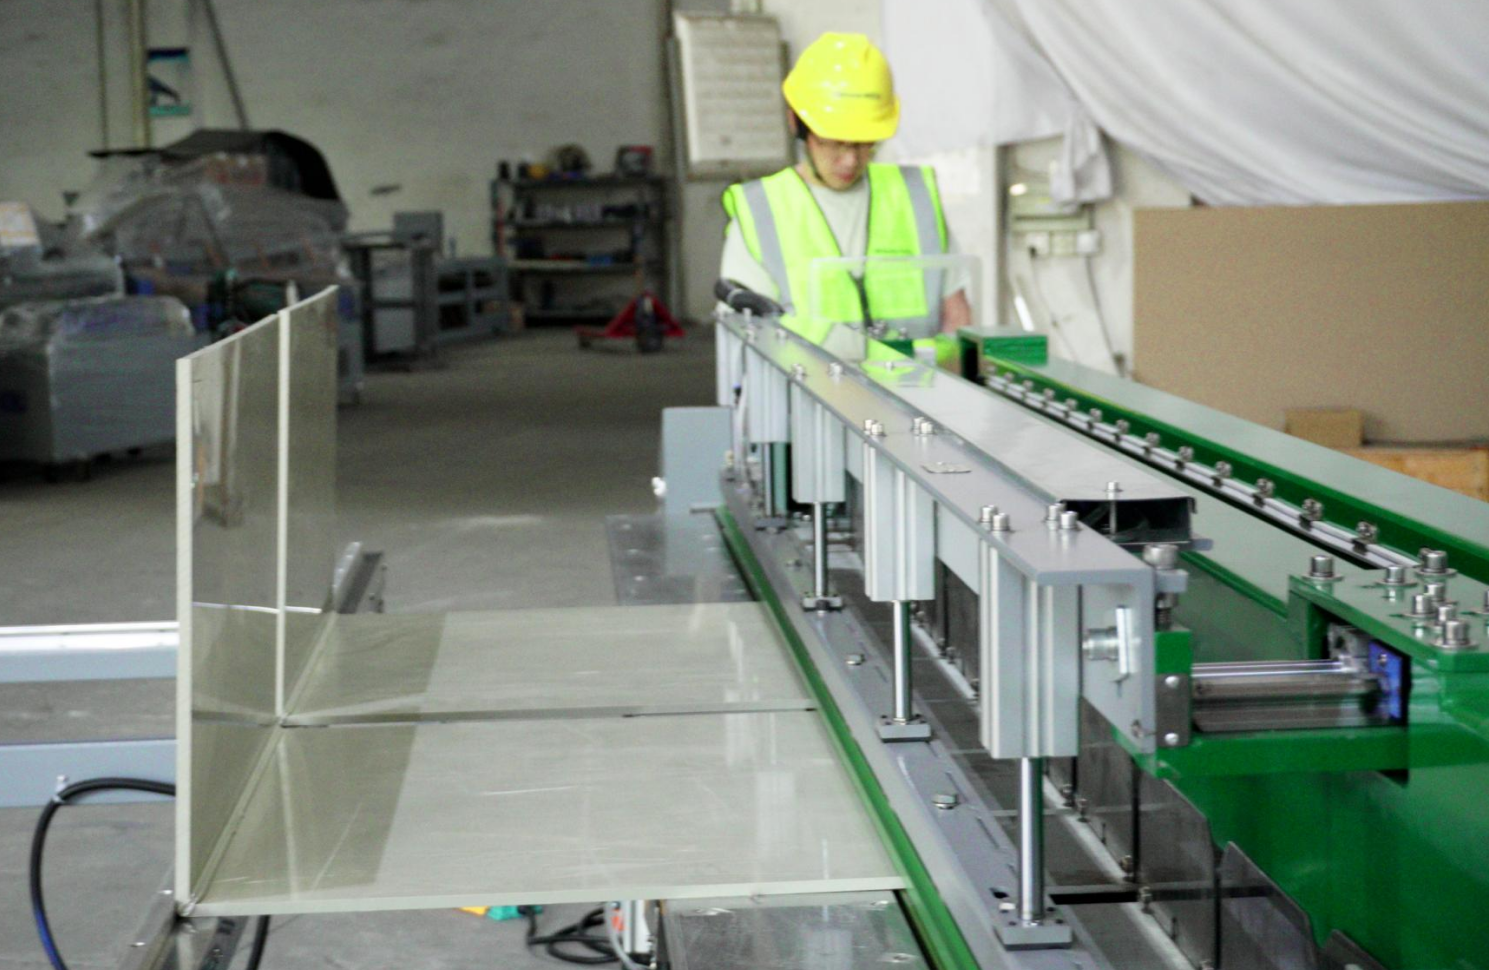
Una soldadura se forma presionando dos extremos plastificados hasta que sus capas fundidas se fusionan y luego se enfrían como una sola. La temperatura hace que el material sea soldable; el tiempo permite que se caliente; la presión es lo que realmente une las dos caras y las mantiene unidas. Por eso, una máquina que mantiene la temperatura de forma óptima pero presiona de manera inconsistente producirá una costura que varía de una pieza a otra: el calentamiento puede ser perfecto, pero el proceso de unión puede ser el que determine si la junta es sólida.
La presión se subestima por una razón sencilla: es más difícil de percibir que la temperatura. La temperatura de una placa se muestra en una pantalla y se puede comparar con una especificación. La presión, en cambio, se suele sentir en lugar de medirse, y sus efectos —una soldadura ligeramente insuficiente, un cordón un poco grueso, una pared ligeramente adelgazada— se suelen atribuir a la «variación normal» hasta que una fuga, una reparación o una prueba fallida demuestran lo contrario. Sin embargo, la serie DVS 2207 trata la presión como un parámetro de proceso definido para cada material y espesor, no como un detalle opcional.
El papel de la presión a lo largo del ciclo de soldadura
La presión aparece más de una vez
En una soldadura a tope con herramienta caliente, la presión no es un valor único que se aplica una sola vez. Se aplica en fases definidas, y cada fase cumple una función diferente. Un ciclo típico de soldadura con herramienta caliente consta de los siguientes pasos, y la presión es importante en casi todos ellos:
- Contacto y alineación. Los extremos de las dos láminas se sujetan y alinean. Las abrazaderas ejercen una fuerza de sujeción, y la uniformidad con la que sujetan la lámina determina si los extremos se unen correctamente. Una mala alineación no se puede corregir posteriormente aplicando presión; esto solo dificulta el proceso de unión debido a la geometría.
- Calentamiento bajo una ligera presión de contacto. Los extremos se presionan contra la placa caliente con una fuerza de contacto relativamente baja. Esto es intencional: una fuerza excesiva comprime el material contra la placa, y una fuerza insuficiente deja un espacio irregular. El objetivo es lograr un contacto completo y uniforme para que cada cara se plastifique hasta la profundidad requerida sin separarse de la fuente de calor.
- Cambio. Se retira la placa y se juntan los dos extremos ablandados lo más rápido posible. El tiempo y el movimiento son cruciales, al igual que la capacidad de la máquina para mover la platina con suavidad: un cambio brusco o lento permite que la capa fundida se enfríe o se desplace antes de que las caras se unan.
- Unirse bajo presión de unión. Los extremos se presionan entre sí con la presión de unión especificada para el material y el espesor. Este paso es el que impulsa las dos capas fundidas una contra la otra y forma la unión. Si la presión es demasiado ligera, las capas no se fusionan completamente; si es demasiado pesada, el material fundido se desplaza fuera de la junta.
- Enfriamiento bajo presión de mantenimiento. La junta se mantiene bajo presión mientras se solidifica, por lo que no puede moverse ni separarse durante la cristalización. Liberar la presión demasiado pronto puede provocar deformaciones, tensiones internas o que la junta se abra ligeramente al enfriarse.
La presión de contacto de calentamiento, la presión de unión y el tiempo de enfriamiento bajo presión se definen en el procedimiento de soldadura. La serie DVS 2207 se organiza por material precisamente por este motivo: por ejemplo, 2207-1 para PE-HD, 2207-11 para PP, 2207-12 para PVC-U y 2207-15 para PVDF. Es importante confirmar la edición vigente de cualquier norma aplicable a su proyecto. La función de la máquina no es inventar estos valores, sino alcanzarlos y mantenerlos de forma fiable, fase a fase.
Por qué la fase de unión realiza la mayor parte del trabajo.
La fase de unión es donde el control de la presión cobra importancia, ya que es donde las dos caras se fusionan. Al presionar los extremos ablandados, el material fundido de cada lado fluye hacia el otro y la interfaz desaparece. Si la presión es demasiado baja, la interfaz nunca se cierra por completo; si es demasiado alta, el material que debería permanecer en la soldadura se expulsa formando un cordón. El rango de presión aceptable puede ser relativamente estrecho, especialmente en chapas más gruesas y aplicaciones exigentes, razón por la cual la idea de que "más presión produce una soldadura más resistente" es una de las suposiciones más comunes y perjudiciales en el taller.
Defectos comunes relacionados con la presión: fusión incompleta y exceso de material.
Presión insuficiente: Fusión incompleta
Cuando la presión de unión es demasiado baja, o se aplica de forma desigual a lo largo de la costura, las capas fundidas no se fusionan por completo. El resultado es una fusión parcial: las caras se tocan y parecen soldadas, pero la interdifusión de las cadenas de polímero que confiere resistencia a la unión nunca se completa. Las uniones con fusión insuficiente pueden presentar una interfaz débil, pequeñas cavidades o una costura que no supera una prueba de flexión o desprendimiento, aunque a simple vista parezca aceptable. Peor aún, una unión fría puede parecer impecable desde el exterior, por lo que el defecto permanece oculto hasta que la pieza entra en servicio. Este es el modo de fallo más asociado a las soldaduras que presentan fugas o grietas bajo carga.
Demasiada presión: exceso de gotas y adelgazamiento.
Si se aumenta demasiado la presión, el problema se invierte. El exceso de fuerza expulsa el material fundido de la junta en forma de cordón grueso o rebaba, y debido a que este material sale de la costura, el espesor efectivo de la pared en la junta puede disminuir. Las juntas sobrecomprimidas también tienden a soportar mayores tensiones internas, que posteriormente pueden manifestarse como deformaciones o como una costura que se comporta de manera diferente a la de la lámina original. Un cordón ancho y grueso suele interpretarse como un signo de una soldadura fuerte; en muchos casos, indica que el material se ha desplazado en lugar de unirse.
Presión inestable o fluctuante: el tercer defecto oculto
Entre esos dos extremos se encuentra un problema más sutil: una presión que, en promedio, es aproximadamente la correcta, pero que resulta inestable en la práctica. Si la fuerza de unión aumenta bruscamente al encontrarse los extremos, el impacto repentino puede desplazar el material fundido antes de que las superficies se hayan fusionado correctamente. Si varía a medida que el aire de suministro o la máquina se calienta, la décima soldadura ya no coincide con la primera. Si disminuye durante el enfriamiento, la unión se solidifica sin soporte. Estas variaciones rara vez producen un defecto grave; generan inconsistencia: algunas soldaduras se aprueban, otras no, y nadie puede explicar por qué. Precisamente esa imprevisibilidad es lo que se pretende eliminar con una presión controlada.
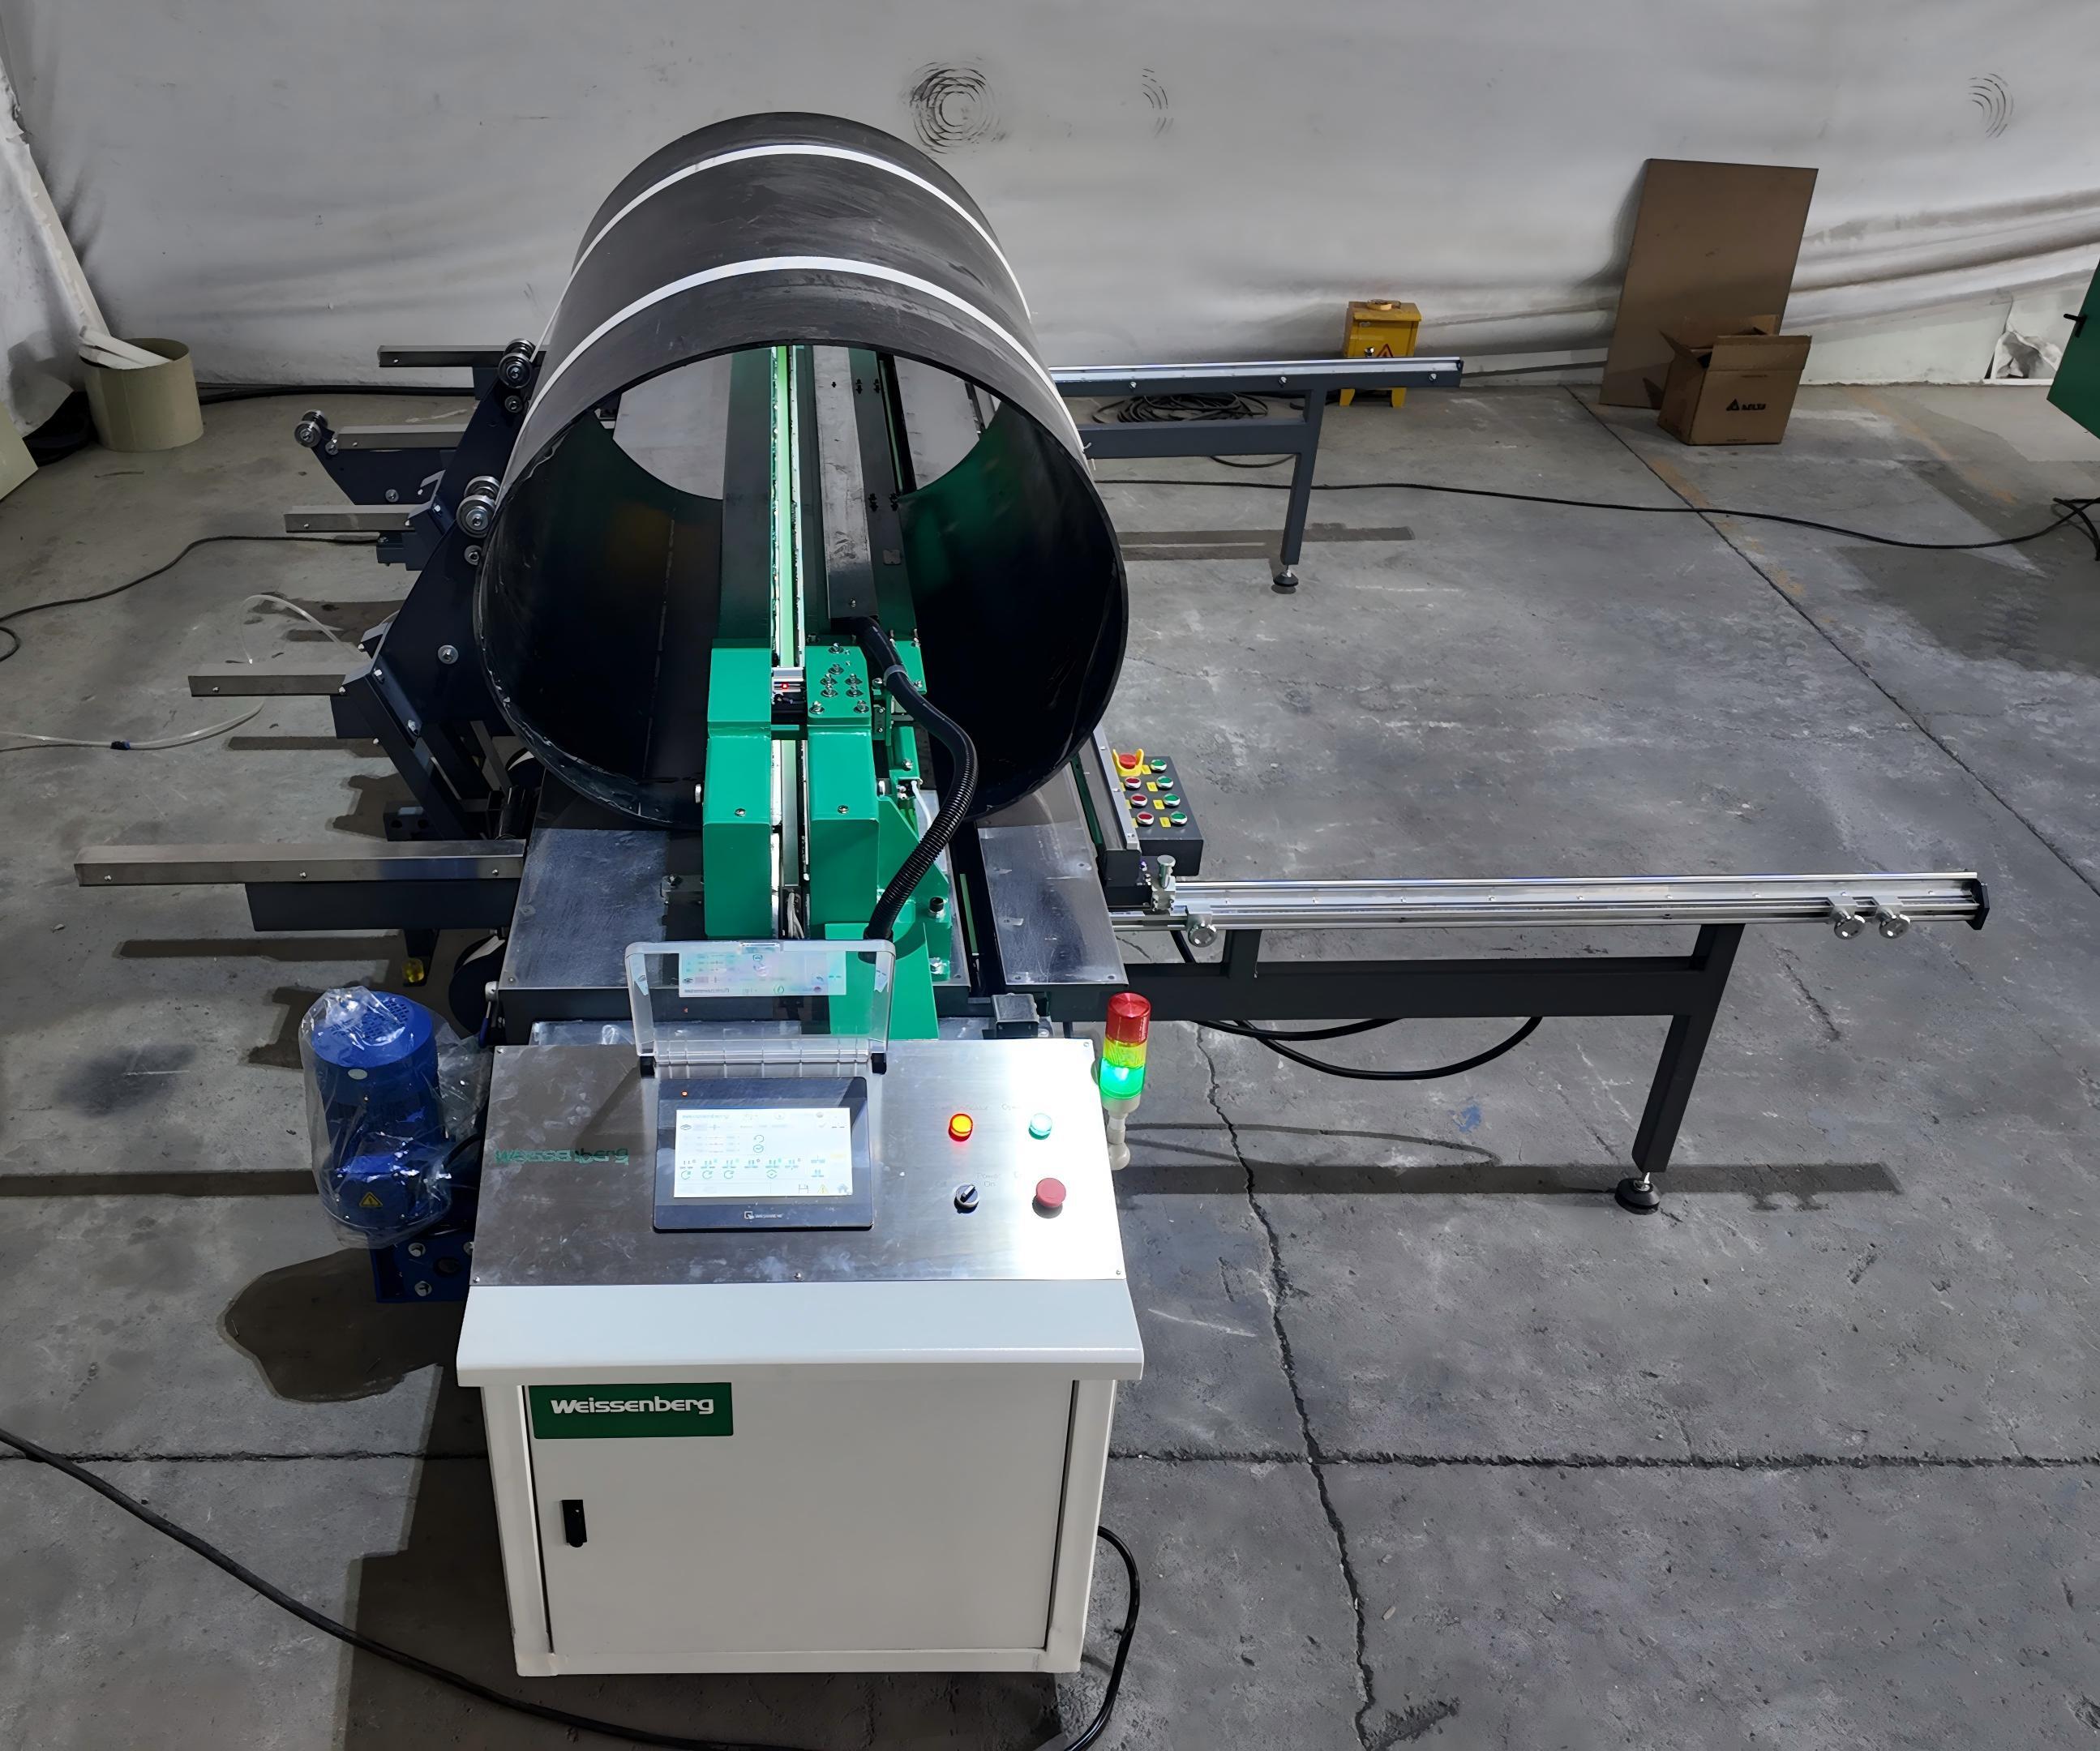
Control de presión proporcional de ajuste manual frente a control electroneumático
Las máquinas difieren en la forma en que se ajusta y mantiene la presión de unión. La comparación que se muestra a continuación es general, ya que el comportamiento exacto de cualquier máquina depende de su diseño y del procedimiento que se siga; sin embargo, ilustra la diferencia que supone un método de control para la repetibilidad.
| Aspecto | Ajuste de presión tradicional | Control proporcional electroneumático |
| Cómo se ajusta la presión | Regulador de ajuste manual, leído en un manómetro por el operador. | Almacenado como parámetro y controlado por el controlador. |
| Transición entre fases | Depende del operador; la fuerza puede presentarse como un paso o una sacudida. | Se puede aumentar gradualmente hasta el punto de ajuste en lugar de hacerlo de forma escalonada, por lo que el material fundido se comprime más progresivamente. |
| Repetibilidad | Varía según el operador, el sistema de suministro de aire y la temperatura de la máquina. | Los puntos de ajuste son controlados por el controlador, lo que puede reducir la variación ciclo a ciclo, siempre que el sistema neumático esté configurado y mantenido correctamente. |
| Variación del suministro de aire | Un ajuste manual puede seguir los cambios de aire de suministro. | El control responde a una orden en lugar de a una apertura fija, pero aún se requiere un suministro estable; el control proporcional no elimina la necesidad de un suministro de aire comprimido adecuado y constante. |
| Secuencia de cambio y unión | A menudo se deja a la sincronización del operador. | Funcionamiento cíclico, por lo que la presión sigue la fase de la soldadura. |
| Dónde encaja | Puede ser adecuado para juntas delgadas, cortas y no críticas donde el proceso tiene margen. | Especialmente útil para láminas gruesas, costuras largas y producción repetible. |
La tabla muestra la diferencia en la repetibilidad, no que un sistema manual no pueda producir una buena soldadura. En manos expertas y en trabajos que no presenten muchos errores, un regulador manual bien gestionado puede producir uniones sólidas. Sin embargo, a medida que la chapa se vuelve más gruesa, las costuras más largas y las expectativas de consistencia documentada aumentan, la capacidad de la máquina para alcanzar la misma presión de la misma manera en cada ocasión se convierte en el factor decisivo.
Cómo Weissenberg utiliza las válvulas proporcionales japonesas SMC para una transición de presión suave.
Weissenberg construye sus máquinas de soldadura de chapa en torno a la idea de que la presión debe ser una variable controlada, no una estimación a ojo. La presión de soldadura se gestiona mediante Componentes neumáticos SMC con control proporcional — SMC es una marca japonesa de neumática ampliamente utilizada en equipos industriales — de modo que la fuerza de unión se controla mediante el controlador en lugar de ajustarse manualmente.
Dirigir la presión a través de una válvula proporcional, en lugar de conmutar un suministro de aire fijo, cambia lo que experimenta la articulación:
- Transición de presión suave. En lugar de que la fuerza de unión se produzca de forma repentina al encontrarse los extremos, la válvula puede aumentarla gradualmente hasta alcanzar el punto de ajuste, de modo que las capas fundidas se compriman de forma más progresiva en lugar de sufrir un impacto. La suavidad de este proceso depende de la válvula, los ajustes de rampa y el estado del sistema.
- Puntos de ajuste repetibles. Debido a que la presión se establece como un parámetro y la aplica el controlador, el punto de ajuste se vuelve a aplicar en cada ciclo en lugar de dejarse en el valor que un operador haya configurado mediante un mando, suponiendo que la máquina esté configurada y mantenida correctamente.
- Menor dependencia del operador. Un punto de ajuste controlado por un controlador no se desvía por el simple hecho de que alguien gire una perilla o mueva un indicador. Sin embargo, esto no hace que la máquina sea inmune a la mala calidad o las fluctuaciones del aire comprimido: un suministro estable sigue siendo parte del sistema.
- Integración con el ciclo. Dado que el comando de presión se encuentra dentro del programa de soldadura, se puede vincular a la fase de la soldadura: el contacto más ligero para el calentamiento, la presión de unión para la fusión y el mantenimiento de la presión durante el enfriamiento.
Vale la pena ser preciso sobre lo que esto afirma y no afirma. El control de presión proporcional mejora la consistencia de la máquina. alcanza y sostiene La presión que requiere el procedimiento no es una garantía de calidad autocorrectiva, no elige la presión correcta por usted, ni reemplaza la temperatura, el tiempo de calentamiento, el tiempo de cambio o el ajuste correctos. Su beneficio depende de una configuración correcta, una válvula en buen estado y un suministro de aire comprimido adecuado y constante. Cuando se integra la retroalimentación de presión, el controlador también puede ayudar a monitorear y corregir desviaciones durante el ciclo, pero el punto de partida es un procedimiento calificado para el material y el espesor que se encuentra frente a la máquina. En la máquina de soldadura y doblado WeiForm Pro 3000, el control de presión se ubica junto con un PLC Mitsubishi y cilindros eléctricos servocontrolados para el movimiento de doblado, por lo que las acciones de soldadura y doblado están programadas en lugar de improvisadas.
Control de presión en láminas gruesas
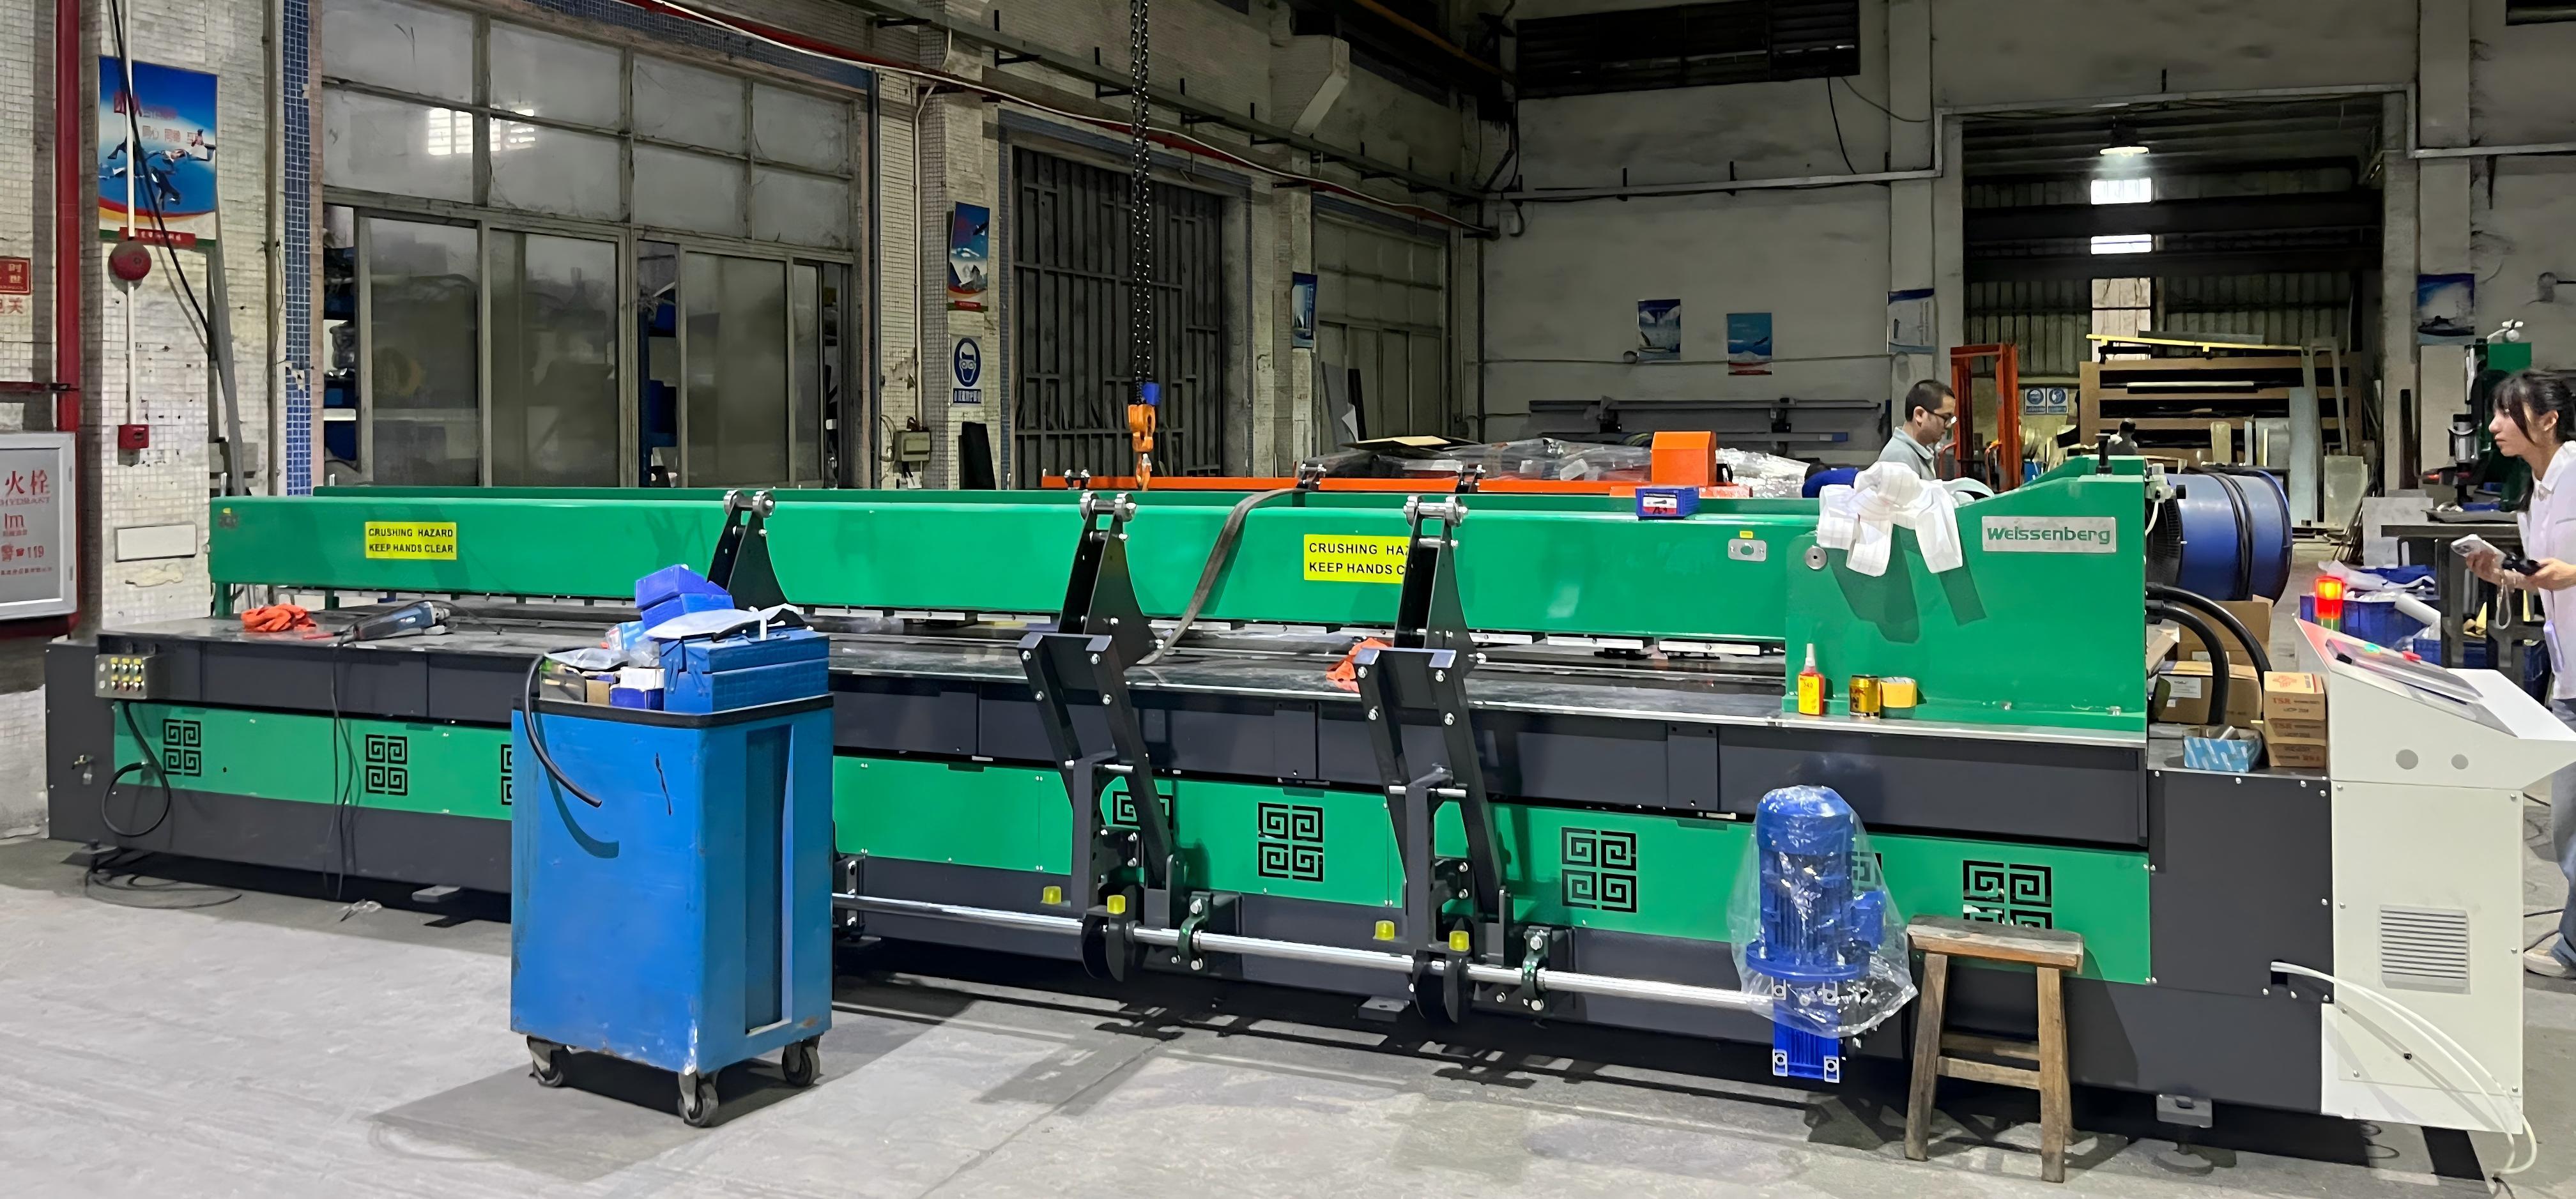
En chapas delgadas, un error de presión tiene poco margen de maniobra y el proceso suele absorberlo. A medida que la chapa se vuelve más gruesa, el mismo error tiene consecuencias mucho mayores, por lo que el control de presión se hace más evidente en trabajos de gran espesor. No existe un espesor específico a partir del cual esto comience: el efecto varía continuamente con el espesor, el material y la geometría de la soldadura. Lo que importa para el comprador es si la máquina puede aplicar la fuerza suficiente, de manera uniforme, para la chapa más gruesa que realmente suelde.
A medida que aumenta el grosor, tres cosas cambian a la vez:
- Hay más material que calentar. La capa fundida debe ser lo suficientemente profunda como para fusionarse por completo en la superficie de la junta, por lo que los tiempos de calentamiento se alargan y el material permanece blando durante más tiempo. Durante todo ese periodo, la presión debe ser la correcta, no solo en el momento en que se unen los extremos.
- Hay más material fundido que desplazar. Una lámina más gruesa implica un mayor volumen de plástico blando en la junta. Una presión de unión excesiva expulsa más material en forma de cordón, y la pérdida de espesor de pared en la junta es más importante en una pieza gruesa que soporta carga que en un panel delgado.
- Las fuerzas implicadas son mayores. Las láminas más gruesas y anchas requieren mayores fuerzas de sujeción y unión, y la máquina debe aplicarlas de manera uniforme a lo largo de la costura. Una fuerza desigual se manifiesta como una costura soldada en un extremo y parcialmente fusionada en el otro.
Aquí es donde una presión controlada y gradual resulta más útil. En chapas gruesas, lo ideal es aplicar la fuerza suficiente para sellar completamente la junta, con la suavidad necesaria para evitar que el material fundido se salga de la costura, y mantenerla el tiempo suficiente para que toda la junta se enfríe bajo presión. Las soldadoras a tope WeiBond están diseñadas para soldar chapas de PE, PP y PVDF de 3 a 40 mm (el rango de espesor exacto depende del modelo) y anchos de trabajo de 3000, 5000 y 7000 mm en los modelos seleccionados, por lo que el sistema de presión debe mantenerse constante a lo largo de una costura que puede tener varios metros de longitud.
Diferencias típicas: Calidad de soldadura controlada por presión frente a calidad de soldadura no controlada
En lugar de citar cifras generales —que dependen totalmente del material, el grosor y el procedimiento—, resulta más útil comparar ambas configuraciones según el patrón de resultados que suele esperar un taller. La tabla que aparece a continuación describe las diferencias típicas esperadas y sirve de guía, no como un conjunto de cifras exactas.
| Lo que se observa | Ajuste la presión manualmente | Presión proporcional controlada |
| Consistencia entre soldaduras | Varía según el operador, el turno y el suministro de aire; la décima soldadura puede diferir de la primera. | Se aplican los mismos puntos de ajuste en cada ciclo, por lo que la diferencia entre soldaduras se reduce. |
| Aspecto de las cuentas | A veces ligero, a veces pesado, a menudo irregular a lo largo de la costura. | Más uniforme, porque la fuerza de unión se entrega de forma consistente. |
| Riesgo de fusión incompleta | Mayor donde la presión es baja o llega débil | Puede reducir el riesgo, ya que la presión de unión se alcanza y se mantiene según lo programado. |
| Riesgo de exceso de perlas y adelgazamiento | Mayor cuando la presión se ajusta en exceso "por seguridad" o cuando se producen picos al contacto. | Puede reducir el riesgo, porque la rampa evita el impacto que desplaza el material fundido. |
| Comportamiento en láminas gruesas y costuras largas | Aquí es donde se ve más expuesta; la fuerza desigual es la más difícil de ocultar. | Donde el beneficio es mayor, porque la consistencia aumenta con la dificultad del trabajo. |
| Dependencia del operador | Alto; los resultados siguen a la persona que está en la máquina. | Inferior; los resultados siguen el procedimiento almacenado. |
Precisamente porque es difícil de ver, la presión es también la variable que los compradores suelen pasar por alto con mayor frecuencia; por lo tanto, los pasos que se describen a continuación detallan cómo probarla en una máquina real.
Cómo verificar el control de presión en una máquina real.
Todo lo anterior es una afirmación hasta que se mida en su propia máquina y con su propio material. Esta es la parte que los compradores suelen pasar por alto, y es la única manera de saber si un sistema de presión realmente cumple su función. Analícelo como un programa breve:
- Paso 1: Separe la presión del aire de la fuerza de unión. La lectura en la línea de aire muestra la presión neumática, no la fuerza que realmente siente la junta: ambas están relacionadas por el área del cilindro, el mecanismo y la fricción, por lo que no son el mismo valor. Mida la fuerza de unión que aplica la platina (con una célula de carga o un transductor de fuerza en la junta, cuando sea posible) o, como mínimo, establezca y registre la relación entre la presión de aire requerida y la fuerza aplicada en la junta. Luego, observe la fuerza en cada fase: contacto durante el calentamiento, fuerza de unión y resistencia durante el enfriamiento, y compruébela a lo largo de la costura en lugar de solo en el centro.
- Paso 2: Soldar una serie de parámetros de presión. Realice soldaduras a tope con diferentes presiones de unión, según el material y el espesor, dentro de los límites del procedimiento cualificado. Incluya al menos una presión deliberadamente baja y otra deliberadamente alta para poder observar dónde aparecen los defectos.
- Paso 3 — Realizar la prueba según la norma aplicable. Haga que las muestras sean evaluadas y sometidas a pruebas mecánicas según los métodos de evaluación DVS 2202 y de prueba DVS 2203 pertinentes, para que los resultados sean comparables y no meramente anecdóticos.
- Paso 4 — Registre las condiciones. Registre la temperatura de la placa, el tiempo de calentamiento, el tiempo de cambio y la presión de unión para cada soldadura, de modo que se pueda rastrear el resultado hasta el proceso que lo produjo.
- Paso 5: Inspeccione los extremos de las costuras largas. Inspeccione y, cuando sea posible, pruebe el material en los extremos de las costuras anchas, ya que es ahí donde se manifiestan primero las variaciones de presión y temperatura.
- Paso 6 — Repita el proceso con el tiempo. Realice las comprobaciones periódicamente y después de cualquier servicio o reubicación, para detectar una válvula desgastada o que se esté desviando antes de que llegue al cliente.
Ese programa convierte el "buen control de presión" de una especificación en un folleto en una propiedad medida y documentada de su propio proceso, y es la forma más justa de comparar dos máquinas, porque ambas se evalúan con el mismo material y las mismas pruebas.
Lista de verificación: Qué buscar en el sistema de presión de una máquina
Convierte las ideas anteriores en preguntas y hazlas a cada máquina de tu lista de preseleccionados:
- Método de control: ¿La presión de unión se ajusta manualmente o la controla el sistema como un parámetro almacenado?
- Rampa controlada, no solo una válvula: ¿El sistema realmente admite una transición de presión controlada y gradual, y se puede observar dicha transición en un manómetro o registro, en lugar de estar simplemente equipado con una válvula proporcional?
- Presión por fase: ¿Es posible ajustar y repetir por separado las presiones de contacto, unión y sujeción para cada fase del ciclo?
- Estabilidad: ¿Cómo se mantiene la presión durante las fases de unión y enfriamiento, y cómo responde a las variaciones del suministro de aire?
- Comentario: Cuando se integra la retroalimentación de presión, ¿el controlador supervisa y corrige las desviaciones durante el ciclo?
- Gama para láminas gruesas: ¿La máquina proporciona la fuerza suficiente, de manera uniforme, para soldar la chapa más gruesa y ancha que se espera?
- Sujeción y alineación: ¿Son las abrazaderas lo suficientemente rígidas y uniformes como para mantener los extremos perpendiculares bajo la fuerza de unión, a lo largo de todo el ancho de trabajo?
- Componentes: ¿Los componentes neumáticos son de una marca reconocida cuyas piezas de repuesto siguen estando disponibles durante toda la vida útil de la máquina?
- Soporte de procedimiento: ¿El proveedor sincroniza la máquina con los procedimientos DVS 2207 aplicables a sus materiales y confirma que se trata de las ediciones vigentes?
- Documentación: ¿Qué información registra el controlador por cada soldadura, en qué formato y cómo se recupera?
Solicite una demostración en su material y espesor, y preste especial atención al cordón a lo largo de la costura y a los extremos de una soldadura larga, donde los problemas de presión y alineación son más fáciles de detectar.
Cómo Weissenberg aplica esto
Weissenberg considera la presión como una de las variables de proceso que deben controlarse junto con la temperatura y la duración del ciclo, y no como algo que se pueda regular manualmente. La tabla muestra cómo se aplica cada idea de control de presión en las soldadoras a tope WeiBond y la WeiForm Pro 3000; tenga en cuenta estos detalles y confirme la configuración exacta para su aplicación con nuestros ingenieros.
| Principio de control de presión | Cómo se aplica en las máquinas de Weissenberg |
| Presión controlada por el controlador | La presión de soldadura se gestiona como un parámetro almacenado, por lo que la fuerza de unión se repite en lugar de reajustarse manualmente en cada ciclo. |
| Transición de presión suave | Componentes neumáticos SMC con control proporcional, por lo que la presión aumenta gradualmente hacia el punto de ajuste en lugar de llegar como un choque. |
| Presión mantenida durante todo el ciclo | El control cíclico mantiene aplicadas las presiones de unión y sujeción durante las fases en las que se forma y enfría la junta. |
| Fuerza para láminas gruesas y anchas | Estructura robusta y abrazaderas de alta densidad en los modelos WeiBond más grandes, para mantener los extremos perpendiculares bajo la fuerza de unión en anchos de trabajo de 3000, 5000 y 7000 mm. |
| Controlador y control de movimiento | PLC Mitsubishi con control mediante pantalla táctil en la WeiForm Pro 3000; componentes neumáticos SMC con control proporcional para la presión de soldadura y cilindros eléctricos servocontrolados para un movimiento de doblado preciso. |
| Gama que coincide con el material de la ventana | Los modelos WeiBond están diseñados para soldar láminas de PE, PP y PVDF de 3 a 40 mm (el rango de espesor depende del modelo); WeiForm Pro 3000 suelda de 3 a 30 mm y dobla de 3 a 20 mm a 5°–95°. |
Para los modelos WeiBond mencionados, las especificaciones incluyen aire comprimido de 4 a 8 bar y potencias nominales de modelo como 7,2, 8,5 y 11 kW, según el tamaño de la máquina. Para referencia, consulte el WeiBond 3000, WeiBond 5000, y WeiBond 7000 soldadores a tope, el WeiForm Pro 3000 máquina de soldar y doblar, y la más amplia Gama de soldadoras de láminas de plástico.
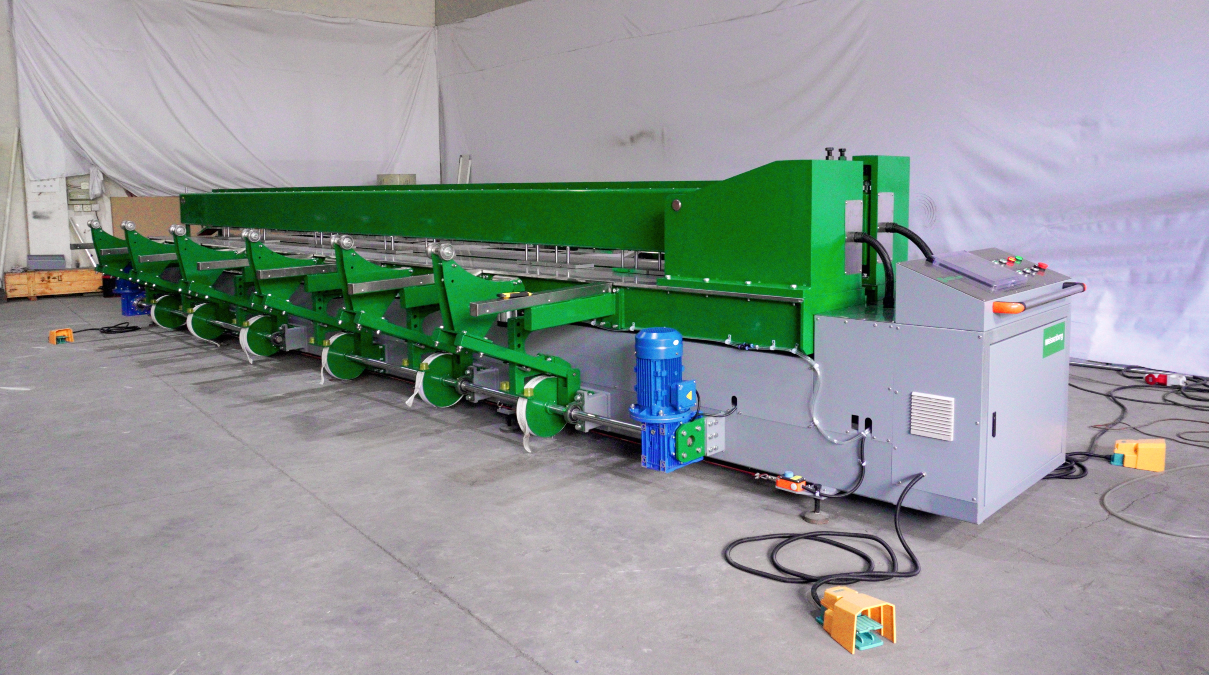
Marco de decisión: ¿Cuánta presión de control necesita su trabajo?
No todos los talleres necesitan un sistema de control de presión extremadamente preciso en todas las máquinas. Utilice las dos columnas siguientes como un filtro práctico y, a continuación, compare el nivel de control con la sensibilidad del trabajo que realiza.
La presión proporcional controlada es más importante cuando…
- Usted suelda chapa gruesa, donde el material desplazado cuesta un espesor de pared real en la junta.
- Se corren costuras largas y anchas donde la fuerza debe mantenerse uniforme de un extremo a otro.
- Realizas una producción repetitiva y necesitas que la décima soldadura se comporte como la primera.
- Usted presta servicios a mercados regulados o industriales que esperan una calidad documentada y repetible.
- Usted suelda materiales y espesores con una ventana de proceso estrecha.
- Las reparaciones, las fugas y los fallos en el terreno resultan costosos para su negocio.
Una configuración manual bien gestionada puede ser suficiente cuando…
- Tu trabajo es delgado, de costura corta y de bajo volumen, donde el proceso tiene margen para absorber variaciones.
- Usted fabrica piezas únicas o no críticas sin requisito de trazabilidad.
- Usted posee una amplia experiencia como operador y el proceso está genuinamente bajo control manual.
- El material y el grosor permiten una banda de presión más amplia.
- Su presupuesto de capital es ajustado y el control adicional no se compensaría con su actual cartera de proyectos.
- No esperas que tus tamaños, grosores o mercados cambien a lo largo de la vida útil del activo.
Para muchas empresas de fabricación en crecimiento, el control de la presión se convierte en una prioridad precisamente porque reduce la variabilidad que genera retrabajos. El enfoque adecuado consiste en ajustar el comportamiento de la presión de la máquina al trabajo más exigente que se pueda presupuestar razonablemente durante su vida útil.
Preguntas frecuentes
¿Por qué se subestima el control de la presión en comparación con el de la temperatura?
La temperatura se muestra en una pantalla y se especifica en las características técnicas, mientras que la presión se suele percibir al tacto en lugar de medirse, y sus efectos son sutiles. Una soldadura ligeramente deficiente o un cordón grueso se pueden descartar fácilmente como una variación normal. La serie DVS 2207 trata la presión como un parámetro definido para cada material y espesor, ya que es lo que realmente une las dos superficies plastificadas.
¿Una mayor presión de unión produce una soldadura más resistente?
No. La presión de unión tiene un rango óptimo: si es demasiado baja, las capas fundidas no se fusionan completamente, dejando una unión fría que puede parecer aceptable; si es demasiado alta, el material fundido se expulsa en forma de cordón grueso, adelgazando la pared en la junta y añadiendo tensión interna.
¿Qué es lo que realmente cambia el control proporcional electroneumático?
Modifica la forma en que la máquina alcanza y mantiene la presión: el controlador ordena a una válvula proporcional que alcance un punto de ajuste preestablecido, en lugar de depender de un regulador manual. Esto puede mejorar la repetibilidad, pero no es una garantía de autocorrección: se sigue requiriendo una configuración correcta, una válvula en buen estado, un suministro de aire adecuado y un procedimiento cualificado.
¿Qué defectos relacionados con la presión debo buscar?
Presión insuficiente: fusión débil o parcial, huecos finos o una junta que no supera la prueba de flexión o despegue, aunque parezca limpia. Presión excesiva: cordón grueso y ancho, y una junta donde el espesor de la pared parece reducido. Presión inestable: inconsistencia sin causa aparente, cordón irregular o una junta que se deforma por haberse liberado antes de enfriarse. La evaluación DVS 2202 y las pruebas DVS 2203 ayudan a confirmar lo que la apariencia por sí sola no puede.
¿Cómo puedo saber si el control de presión de una máquina es realmente bueno?
Mídalo. Registre la presión que la junta experimenta en cada fase, suelde una serie de parámetros con diferentes presiones de unión en su propio material, pruebe las muestras según los métodos DVS aplicables, registre las condiciones de cada soldadura y verifique los extremos de las costuras largas. La apariencia y una ficha técnica no son suficientes; consulte los pasos de verificación anteriores.
Conclusiones clave
- La presión es una variable de proceso definida, no un detalle: la temperatura hace que el material sea soldable, el tiempo lo calienta y la presión es lo que realmente une las caras y las mantiene unidas.
- La presión se aplica por fases: un contacto ligero durante el calentamiento, la presión de unión para la fusión y el mantenimiento durante el enfriamiento; y cada fase debe ser la correcta.
- Ambos tipos de error son costosos: una presión insuficiente deja una junta fría y parcialmente fusionada que puede parecer prolija; una presión excesiva desplaza el material fundido formando un cordón grueso y adelgaza la pared en la junta.
- La presión inestable es el defecto oculto: los picos, la deriva o una retención débil producen inconsistencias que ninguna inspección individual detecta.
- El control proporcional electroneumático puede mejorar la repetibilidad con la que la máquina alcanza y mantiene la presión; no es una garantía de autocorrección y depende de una configuración correcta, un mantenimiento adecuado, un suministro de aire constante y los parámetros, temperatura, sincronización y ajuste correctos.
- En las láminas gruesas es donde el control de la presión cobra mayor importancia, porque hay más material que calentar, más material fundido que desplazar y fuerzas mayores que aplicar de manera uniforme; si bien el efecto varía proporcionalmente al grosor en lugar de partir de una cifra fija.
- Weissenberg aplica estos principios en todas sus familias de productos: las soldadoras a tope WeiBond (PE/PP/PVDF de 3 a 40 mm, anchos de trabajo seleccionados como 3000/5000/7000 mm, estructura robusta y abrazaderas de alta densidad) y la máquina de soldadura y doblado WeiForm Pro 3000 (PLC Mitsubishi, componentes neumáticos SMC con control proporcional para la presión de soldadura, cilindros eléctricos servocontrolados para el doblado).
- Verifique antes de confiar: mida la presión que la junta realmente siente en cada fase, ejecute una serie de parámetros de presión en su propio material, realice pruebas según los métodos DVS aplicables, registre las condiciones y vuelva a verificar con el tiempo.
Referencias y lecturas adicionales
¿Estás pensando en comprar una soldadora de láminas de plástico o en ajustar el comportamiento de presión de la máquina que ya utilizas, y quieres una segunda opinión sobre cuánto control de presión necesita realmente tu trabajo? Hable con un ingeniero de Weissenberg. — La respuesta correcta depende de los materiales y espesores de sus láminas, las longitudes de sus costuras y los tamaños de las piezas, su volumen de producción y los requisitos de prueba y documentación de su mercado.