Respuesta rápida
En la fabricación de plásticos para semiconductores, una unión no se evalúa únicamente por su resistencia a la presión, sino también por su contribución al proceso. Por lo tanto, la fabricación ultrapura modifica los criterios de aceptación, pasando de considerar solo la resistencia a tener en cuenta partículas, extractables iónicos, carbono orgánico total (COT), contaminación metálica, estado de la superficie y ausencia de grietas donde puedan acumularse y proliferar sustancias químicas. En la práctica, esto implica que la elección del material, el proceso de soldadura, el control de la máquina, el entorno de fabricación y la documentación se integran en un sistema interconectado: PVDF o PFA en lugar de PP de uso general cuando el objetivo de pureza y el servicio químico lo exigen, soldadura por fusión a tope o infrarroja en lugar de soldadura por extrusión en trayectorias de fluidos críticas, una máquina que mantiene la temperatura y la presión dentro de un rango estrecho, una sala limpia o un área de ensamblaje controlada, y registros de pruebas auditables por la fábrica. Este informe explica los requisitos reales de las fábricas, los casos en que las soldaduras no cumplen con dichos requisitos y cómo los fabricantes pueden desarrollar un proceso que supere la calificación.
Definición: Qué significa “ultrapuro” para un componente plástico
En el ámbito de los semiconductores, el término "ultrapuro" describe un componente que contribuye con una cantidad aceptablemente baja de contaminación al fluido o gas que manipula, y que puede limpiarse hasta el nivel requerido sin degradarse. La medida no se basa en la limpieza visual, sino en la suma del desprendimiento de partículas, la liberación iónica, la liberación orgánica, la liberación metálica y las características de la superficie, evaluadas según las especificaciones del sistema al que sirve el componente: agua ultrapura (UPW), un producto químico de proceso húmedo, una suspensión o un gas de alta pureza. Un componente puede estar en buen estado mecánico y aun así ser inutilizable en una fábrica porque no cumple con alguno de estos criterios de liberación.
Por qué el rendimiento de las obleas convierte la pureza en un requisito del proceso
Los dispositivos semiconductores se construyen en capas que se miden en nanómetros. A esa escala, la contaminación no es un problema de limpieza, sino un mecanismo de defecto. Una partícula que se deposita en una oblea durante una limpieza húmeda o antes de una etapa de deposición puede enmascarar un grabado, provocar un cortocircuito o alterar una película. Un ion metálico que se deposita a partir de un producto químico sobre la superficie de una oblea puede modificar su comportamiento eléctrico. Los residuos orgánicos pueden interferir con la adhesión, la humectación o la formación de la película. La respuesta de la industria ha sido priorizar el control de la contaminación en las primeras etapas del proceso: los productos químicos, el agua, los gases y las superficies que entran en contacto con ellos se especifican, se controlan y se cualifican antes de que lleguen a la herramienta de procesamiento.
Por eso, el debate sobre la calidad en la fabricación de semiconductores difiere del de la fabricación de plásticos en general. Un tanque de almacenamiento de productos químicos que supera una prueba hidrostática puede ser rechazado si su superficie interior desprende partículas o libera iones por encima del límite establecido. Un banco de trabajo húmedo que parece impecable puede no cumplir con los requisitos de calidad porque un cordón de soldadura crea una zona muerta donde la química se estanca y se acumulan partículas. La pureza es una propiedad de todo el recorrido del material, y cada unión en ese recorrido forma parte de la certificación.
La presión no es solo técnica. Los fabricantes suelen calificar tanto a los proveedores como a las piezas. Un fabricante que no puede presentar certificados de materiales, registros de soldadura, datos de pruebas y control de cambios difícilmente podrá permanecer en la lista de proveedores aprobados, independientemente de la calidad de las soldaduras. Los requisitos comerciales y técnicos apuntan en la misma dirección: un control demostrable y repetible.
Ubicación de los componentes plásticos en la fábrica
Los plásticos se utilizan en la fabricación de semiconductores, donde su combinación de resistencia química, bajo contenido de sustancias extraíbles y baja conductividad eléctrica resulta idónea para el servicio. El metal sigue siendo apropiado en muchas partes de una fábrica, pero en algunos procesos químicos húmedos, el acero inoxidable puede liberar hierro, cromo, níquel y otros iones, y puede corroerse en presencia de ácidos fuertes y oxidantes. Por ello, los polímeros de alta pureza se utilizan ampliamente en la fase húmeda del proceso de fabricación, no porque el metal sea inadecuado en todas partes, sino porque la zona en contacto con el fluido tiene requisitos químicos y de pureza específicos.
Las principales familias de aplicaciones son:
- Equipos para procesos húmedos: Tanques de proceso, tanques de enjuague, carcasas de baño, casetes de obleas y cuerpos de herramientas para las etapas de limpieza, grabado, decapado y galvanoplastia.
- Distribución química: Tuberías de suministro, circuitos de retorno, válvulas, celdas de flujo, tanques de almacenamiento diario y componentes para el suministro de productos químicos a granel para ácidos, bases, disolventes y lodos.
- Sistemas de agua ultrapura: Tuberías, accesorios, almacenamiento, colectores de distribución y componentes de punto de uso que transportan agua con una resistividad de 18,2 MΩ·cm.
- Sistemas de lodos y CMP: Tuberías y depósitos donde las partículas abrasivas deben permanecer en suspensión y no deben contaminarse durante el proceso de manipulación.
- Tratamiento de gases de escape y humos: Conductos y componentes de depuración que transportan los vapores ácidos fuera del proceso.
- Manipulación de obleas y soportes: Componentes que entran en contacto directo con las obleas y, por lo tanto, están sujetos a algunos de los requisitos más estrictos en cuanto a partículas y metales.
El requisito de pureza no es uniforme en todas estas familias de productos. Tanto el conducto del depurador como la línea de distribución de agua ultrapura son de plástico, pero no se fabrican, sueldan ni prueban según el mismo estándar. Confundirlos puede resultar en un error costoso.
Materiales utilizados para componentes plásticos de alta pureza
La selección del material es la primera decisión en cuanto a pureza, y generalmente se toma antes de que intervenga el soldador. Los principales candidatos son PVDF, PFA, PP, PTFE y PVC, cada uno ocupando un lugar diferente en el triángulo costo-pureza-rendimiento.
| Material | Rol típico en una fábrica | Intensidades de pureza | Limitaciones prácticas |
|---|
| PVDF | Bancos húmedos, tanques de proceso, tuberías de agua ultrapura y químicas, componentes | Muy buena resistencia química, bajos niveles de extractables, buena resistencia mecánica, soldable por fusión a tope. | Ventana de soldadura estrecha, sensible a la contaminación en la costura, mayor costo que el PP. |
| PFA | Líneas químicas de alta pureza, rutas de fluidos críticas, revestimientos | Excelente pureza e inercia química, superficie lisa, buena flexibilidad. | Costoso, menor rigidez mecánica, soldadura y manipulación especializadas. |
| PÁGINAS | Conductos de escape, tanques no críticos, servicio químico general | Buena resistencia química, bajo costo, fácil de soldar. | Mayor capacidad de extracción y menor resistencia a la temperatura que los fluoropolímeros; no es la opción predeterminada para procesos críticos de agua ultrapura o rutas químicas de alta pureza. |
| PTFE | Juntas, diafragmas, revestimientos, sellos | Extremadamente inerte, con un rango de temperatura y composición química muy amplio. | No se sueldan por fusión como el PVDF o el PP; se utilizan como sellos y revestimientos en lugar de estructuras de chapa soldadas. |
| CLORURO DE POLIVINILO | Escape, drenaje, servicio público no crítico | Bajo costo, fácil de fabricar | No especificado para contacto con fluidos de alta pureza. |
Es importante aclarar dos puntos. Primero, el término «plástico» no se refiere a una categoría de pureza. La diferencia entre un tanque de PP de uso general y un componente de PVDF para una línea química crítica es mayor que la diferencia entre el PVDF y el acero inoxidable en algunos casos. Segundo, la calidad del material es tan importante como la familia del polímero. Las calidades para semiconductores se especifican en función de los extractables, la trazabilidad del lote y un comportamiento de procesamiento uniforme; las calidades estándar con el mismo nombre de polímero pueden no cumplir con estos requisitos. El certificado de análisis y el registro del lote de resina forman parte de la especificación del componente, no de la documentación adjunta.
Para un tratamiento más profundo de la unión de PVDF específicamente, consulte nuestra guía para Soldadura a tope de láminas de PVDF para equipos de semiconductores.
Seis requisitos de pureza que determinan si una soldadura es aceptada
Las fábricas y sus operarios cualificados expresan la pureza de diferentes maneras, pero los requisitos fundamentales se agrupan en seis categorías. Comprenderlos es lo que permite al operario diseñar un proceso de soldadura en lugar de simplemente esperar un buen resultado.
1. Desprendimiento de partículas
Las partículas provienen de las virutas de mecanizado, el aire ambiente, el contacto con la herramienta, el embalaje y la propia soldadura. Una soldadura mecánicamente sólida puede desprender partículas si el cordón es rugoso, si la costura atrapa residuos o si la limpieza posterior a la soldadura raya la superficie. Por lo tanto, el control de partículas es una cadena: manipulación limpia del material, corte controlado, entorno de soldadura limpio, geometría del cordón controlada y un paso de limpieza validado. La prueba no es una inspección minuciosa; es un recuento de partículas a partir de un enjuague o una prueba de desprendimiento controlado, comparado con un límite acordado. La norma SEMI F104 proporciona directrices para la prueba de partículas en componentes utilizados en sistemas de distribución de agua ultrapura y productos químicos líquidos, y es una referencia útil para definir dicha prueba.
2. Extractos iónicos
Las especies iónicas —cloruro, sulfato, nitrato, fluoruro y otras— pueden liberarse de las superficies de los polímeros y de los residuos que quedan tras el procesamiento. Son importantes porque pueden corroer, depositarse o interferir con la química de la superficie. La extracción mediante cromatografía iónica es el método habitual para cuantificarlas. En el caso de componentes soldados, la soldadura y la zona afectada por el calor son las áreas de interés, ya que el historial térmico modifica la superficie y puede concentrar los residuos.
3. Carbono orgánico total y extractables orgánicos
Los compuestos orgánicos liberados en el agua ultrapura o en un producto químico pueden aumentar el COT, afectar la humectación y dejar películas en la superficie de las obleas. También pueden favorecer el crecimiento biológico en los sistemas de agua. El sobrecalentamiento de la soldadura, la oxidación y la contaminación por aceites o agentes desmoldantes contribuyen a este problema. Por ello, la manipulación limpia, las superficies de calentamiento limpias y el blindaje controlado son más importantes en la fabricación de semiconductores que en la fabricación en general.
4. Contaminación metálica
El hierro, el cromo, el níquel, el cobre, el sodio, el potasio y otros metales se encuentran entre los contaminantes más dañinos en una planta de fabricación. Pueden ingresar por contacto con herramientas de acero sin recubrimiento, a través de resina contaminada, durante operaciones de mecanizado o mediante el agua utilizada para la limpieza. Un proceso de soldadura que arrastre una abrazadera de acero sobre una superficie limpia, o que utilice una placa calefactora contaminada, puede anular una secuencia de fabricación que, de otro modo, estaría controlada. Las superficies de contacto no metálicas o protegidas y una rutina de limpieza documentada son parte de la solución.
5. Estado de la superficie
La rugosidad superficial, los arañazos, la porosidad y los residuos de líquido afectan a la facilidad de limpieza. Una superficie rugosa retiene partículas y sustancias químicas; un arañazo dificulta la limpieza y concentra la tensión. El interés de la industria por superficies lisas y continuas en contacto con el líquido no es meramente estético, sino un requisito de limpieza. Por lo tanto, la geometría del líquido se convierte en un elemento de especificación: un líquido interno aceptable en un tanque de drenaje puede ser inaceptable en una línea de productos químicos de alta pureza.
6. Geometría de la junta y volumen muerto
Una soldadura que crea una grieta, un escalón, un hueco o una zona muerta proporciona un espacio donde se acumulan sustancias químicas. El volumen estancado supone un riesgo de crecimiento de partículas y microorganismos, y dificulta la validación de la limpieza. Un buen diseño de la junta alinea las superficies, controla la desalineación y produce un cordón predecible en ambas caras. En aplicaciones críticas, la junta se diseña de forma que la superficie en contacto con el fluido sea continua, y el procedimiento de soldadura se redacta para reproducir esa geometría soldadura tras soldadura.
Por qué la soldadura suele ser la fuente de contaminación, y no la chapa.
El material en láminas llega del proveedor de resina con un certificado y una superficie conocida. Es en la soldadura donde se rompe esa certeza. El polímero se funde, se prensa, se expone al aire y al calor, y luego se enfría bajo presión mecánica. Cada uno de estos pasos puede introducir un defecto que la lámina no tenía, y la diferencia entre soldaduras de plástico ultrapuro aceptables e inaceptables generalmente se decide aquí, en lugar de en el lote de resina.
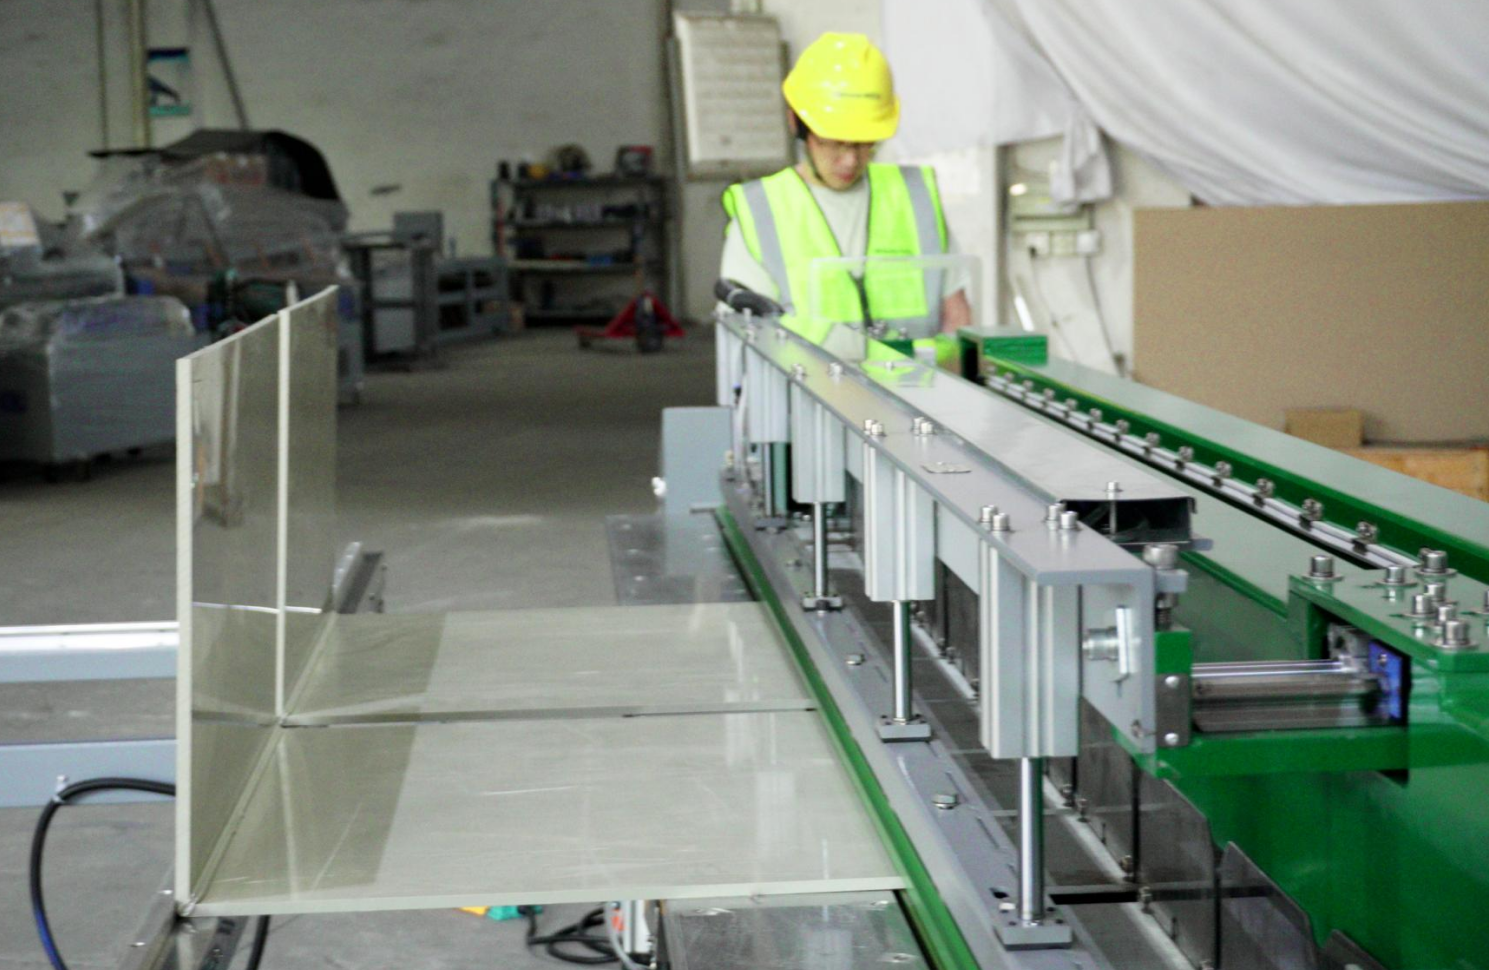
Los mecanismos comunes se comprenden bien:
- Oxidación: Los polímeros calentados y expuestos al oxígeno pueden formar capas superficiales degradadas que liberan compuestos orgánicos y partículas. El riesgo aumenta con la temperatura, el tiempo y la exposición al aire.
- Vacíos y fusión incompleta: El gas atrapado, la presión insuficiente o el calentamiento desigual dejan zonas sin unir que se convierten en trampas de partículas y posibles vías de fuga.
- Contaminación en la interfaz: El polvo, el aceite o los residuos de manipulación que se encuentren en el borde de la lámina se presionan contra la costura.
- Calentamiento excesivo: Las temperaturas excesivas degradan el polímero y amplían la zona afectada por el calor, alterando los componentes extraíbles y las propiedades mecánicas.
- Cuenta y destello: Una gota descontrolada crea aspereza y una zona estancada; la eliminación agresiva de la gota puede rayar la superficie humedecida.
- Desalineación: Un escalón en la junta interrumpe el flujo y crea una sombra de limpieza.
Por eso, en la fabricación de semiconductores se suele especificar el proceso de soldadura, más que el resultado final. El proceso determina si la unión es limpia, está completamente fusionada y es reproducible. El resultado indica si esa unión en particular funcionó correctamente.
Comparación de los procesos de soldadura y conformado para la fabricación de alta pureza.
No todos los procesos de soldadura de plásticos son igualmente adecuados para trabajos de alta pureza. Las diferencias no radican en qué proceso es "mejor" en general, sino en cuál produce la unión más limpia y controlada para el material y la geometría en cuestión.
| Proceso | Cómo funciona | Consideraciones sobre la pureza | Ajuste típico |
|---|
| Fusión a tope en placa caliente | Los extremos de las láminas se calientan contra una placa y luego se unen bajo presión controlada. | La placa limpia y la temperatura controlada son fundamentales; la calidad de la costura depende de la presión y la alineación; el cordón se puede controlar. | Depósitos, paneles, cuerpos de conductos y componentes estructurales de PVDF y PP. |
| Soldadura por infrarrojos (sin contacto) | El calor radiante funde las superficies de unión sin contacto, luego las piezas se presionan juntas. | La ausencia de contacto con la placa reduce una vía de contaminación; ideal para materiales sensibles y juntas limpias; aún se necesita controlar el rango de procesos. | Componentes fluidos de alta pureza, juntas sensibles a las perlas, fluoropolímeros |
| Soldadura por extrusión | Se funde una varilla de relleno en una ranura preparada. | Los rellenos y la oxidación añaden variables de contaminación; los huecos y la rugosidad de la superficie son más difíciles de controlar; por lo general, no es la primera opción para las zonas húmedas críticas. | Uniones estructurales, reparaciones, trabajos no críticos en conductos y tanques |
| Fusión de encaje | La tubería y el accesorio se calientan y se presionan juntos. | La ranura interna y la hendidura en el fondo del receptáculo son difíciles de limpiar; la geometría está fijada por el ajuste. | Tuberías de servicios públicos donde la especificación lo permita. |
| Doblado y conformado | La lámina se calienta y se le da forma de esquinas, canales o cuerpos de tanques. | Reduce el número de soldaduras; la temperatura de conformado y la limpieza de la herramienta determinan la calidad de la superficie. | Tanques curvados, bandejas, secciones de conductos, cuerpos de bancos húmedos |
Para conductos de fluidos críticos, la tendencia apunta hacia procesos que minimicen la contaminación por contacto y produzcan una unión uniforme y sin defectos: soldadura a tope controlada y soldadura infrarroja, respaldadas por un procedimiento cualificado. La soldadura por extrusión aún tiene cabida en trabajos estructurales y no críticos, pero no es la opción más adecuada para una línea que transportará agua ultrapura o un producto químico de alta pureza.
Qué debe hacer de manera diferente una máquina de soldar para trabajar con semiconductores.
Una máquina de fabricación general y una máquina diseñada para trabajos de alta pureza pueden parecer similares por fuera. La diferencia radica en el grado de control del proceso y en la cantidad de documentación que se registra al respecto.
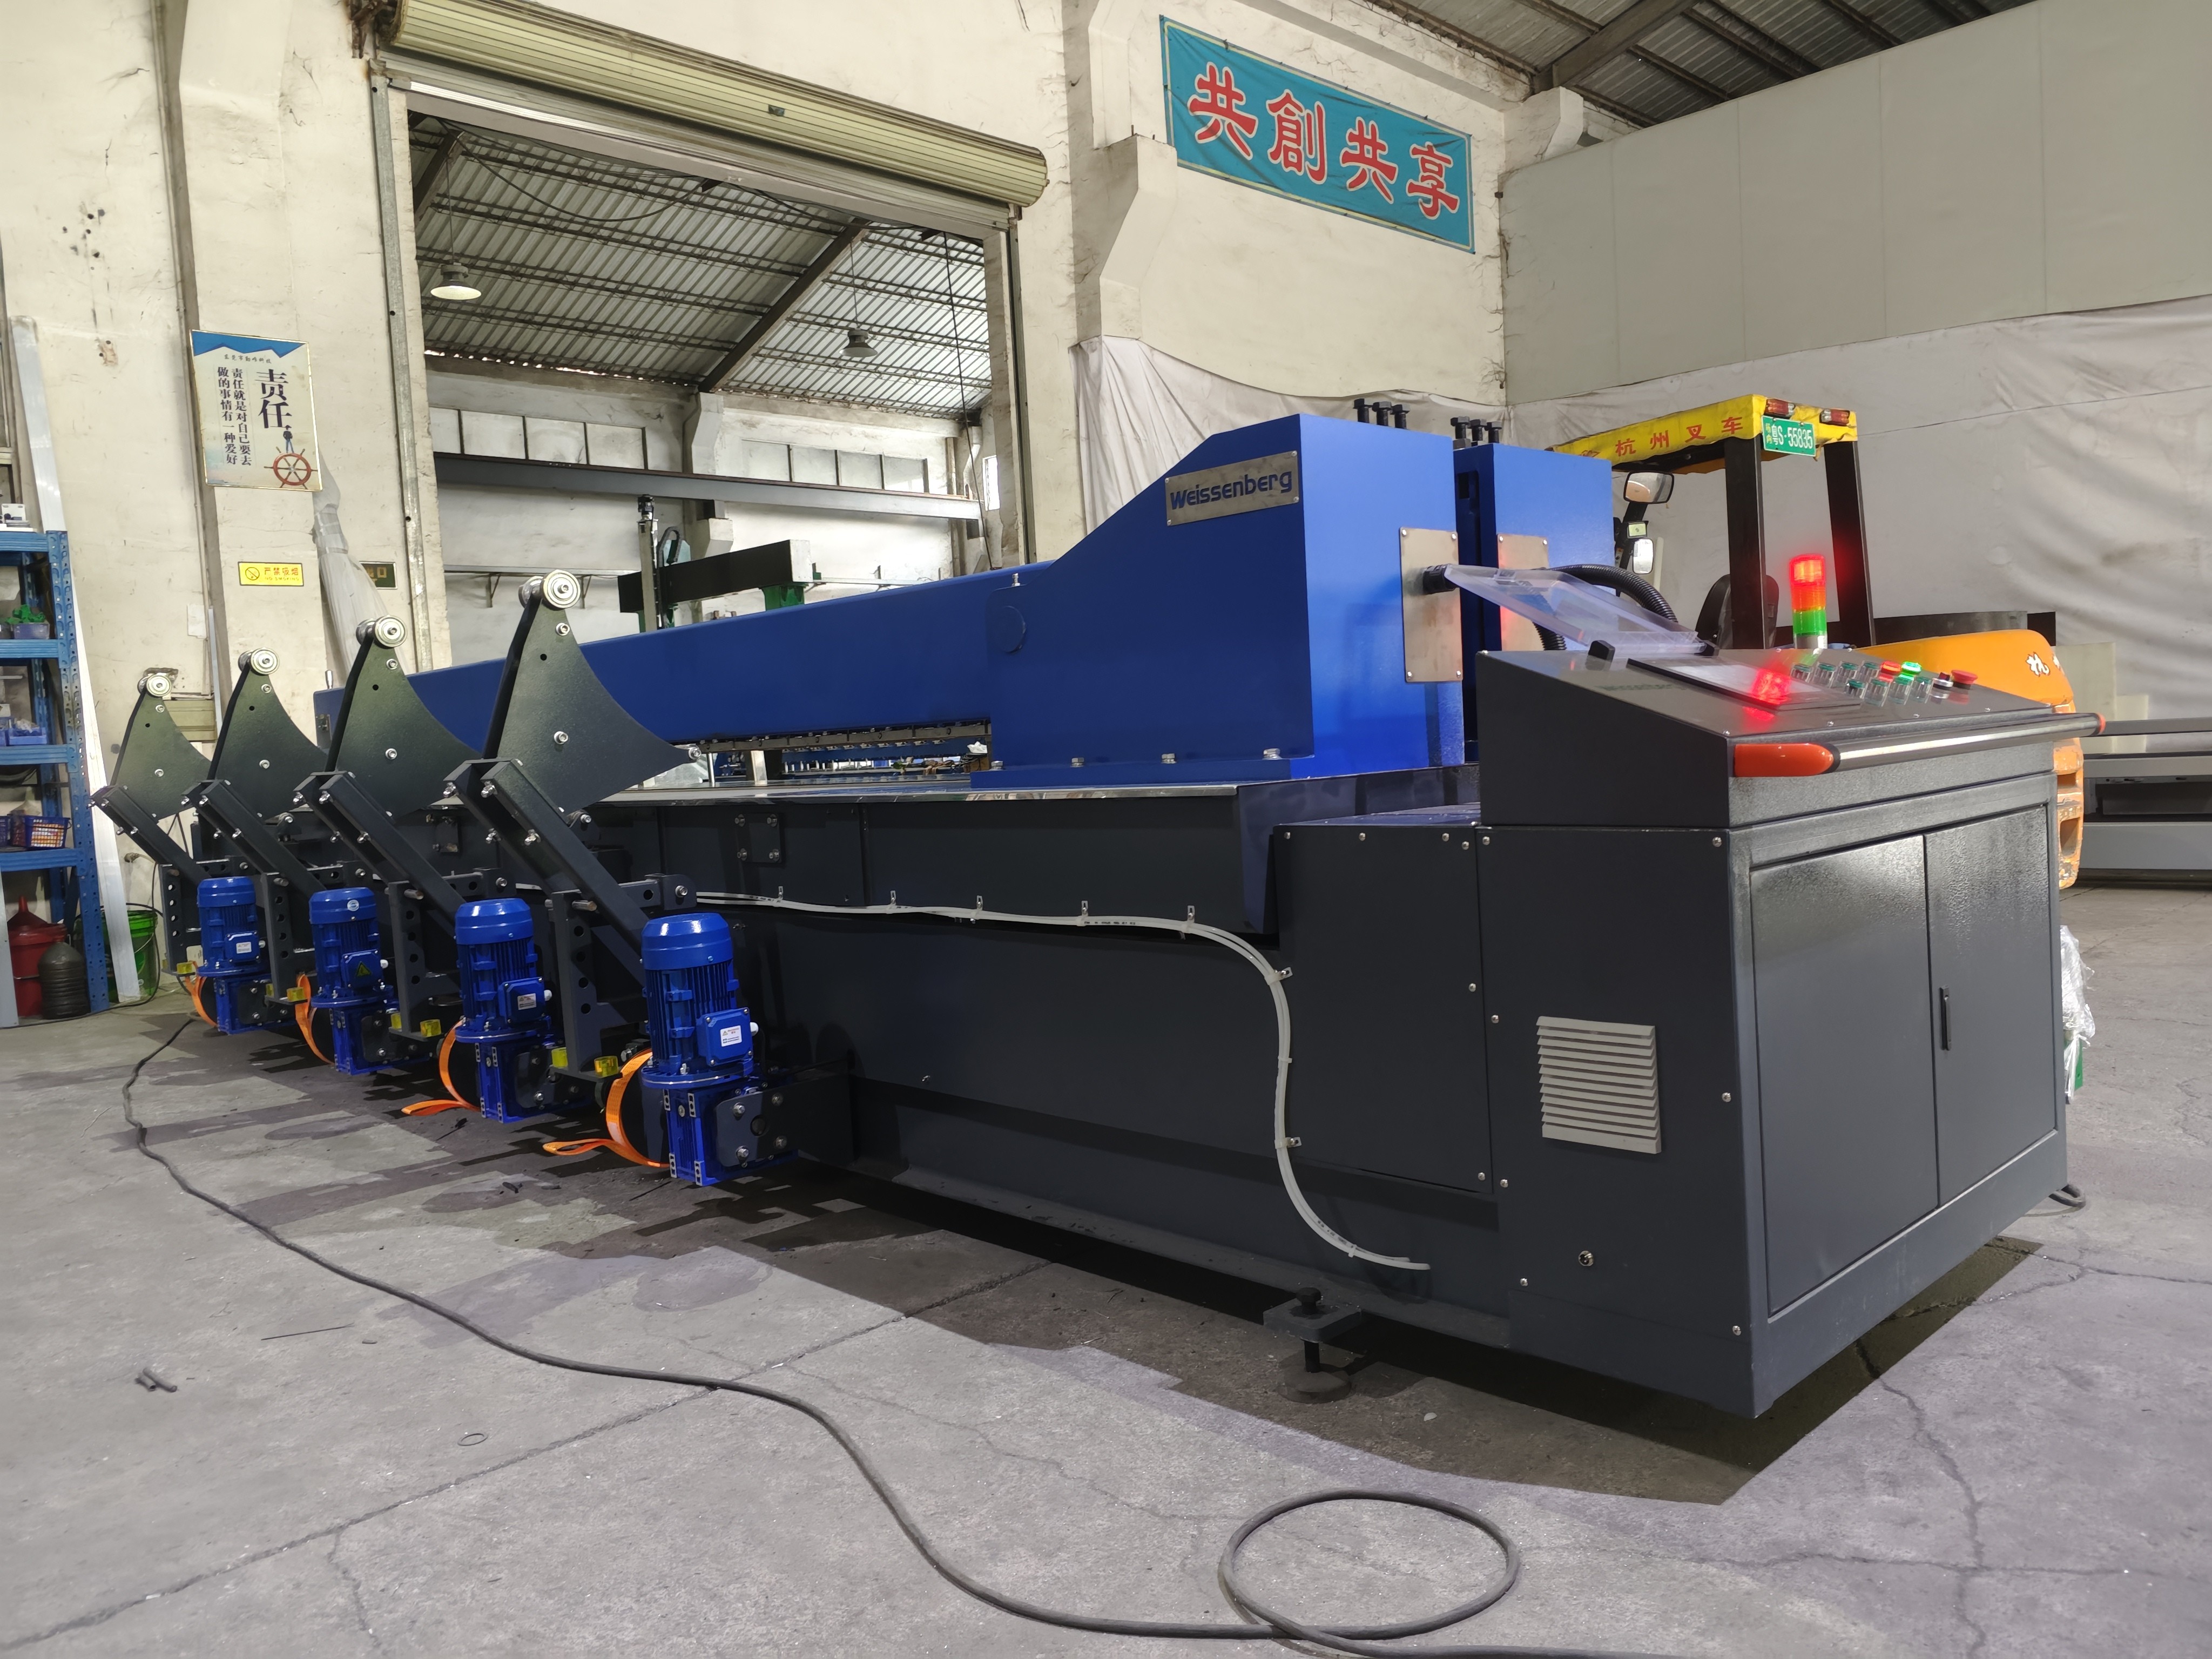
Control de temperatura en toda la costura.
El PVDF tiene un rango de procesamiento más estrecho que el PP o el HDPE, y las consecuencias de salirse de él son más graves. La placa calefactora debe alcanzar y mantener su punto de ajuste en todo el ancho de la costura, no solo en el centro. Una temperatura desigual de la placa produce una fusión desigual: un extremo de la costura se sobrecalienta, el otro queda poco cocido, y la unión resultante no es ni limpia ni resistente. Las máquinas con una sola zona de calentamiento y una temperatura de placa que se mantiene uniforme en todo el ancho de la costura, con un punto de ajuste visible que el operador puede verificar, son más fáciles de calificar que las máquinas donde la temperatura se infiere de un dial o se asume que es uniforme. Nuestro artículo sobre Control de temperatura en la soldadura de plásticos Cubre el mecanismo subyacente.
Control de la presión durante el ciclo de unión
La fusión depende de la presión adecuada en el momento preciso. Una presión insuficiente deja huecos; una presión excesiva expulsa el polímero fundido de la junta y crea un cordón incontrolado. La máquina debe aplicar la fuerza de unión de manera uniforme a lo largo de la costura y mantenerla durante el enfriamiento. La rigidez de la sujeción es tan importante como el manómetro: si las láminas se desplazan, la costura se mueve. Ver Por qué se subestima el control de la presión en la soldadura de láminas de plástico.
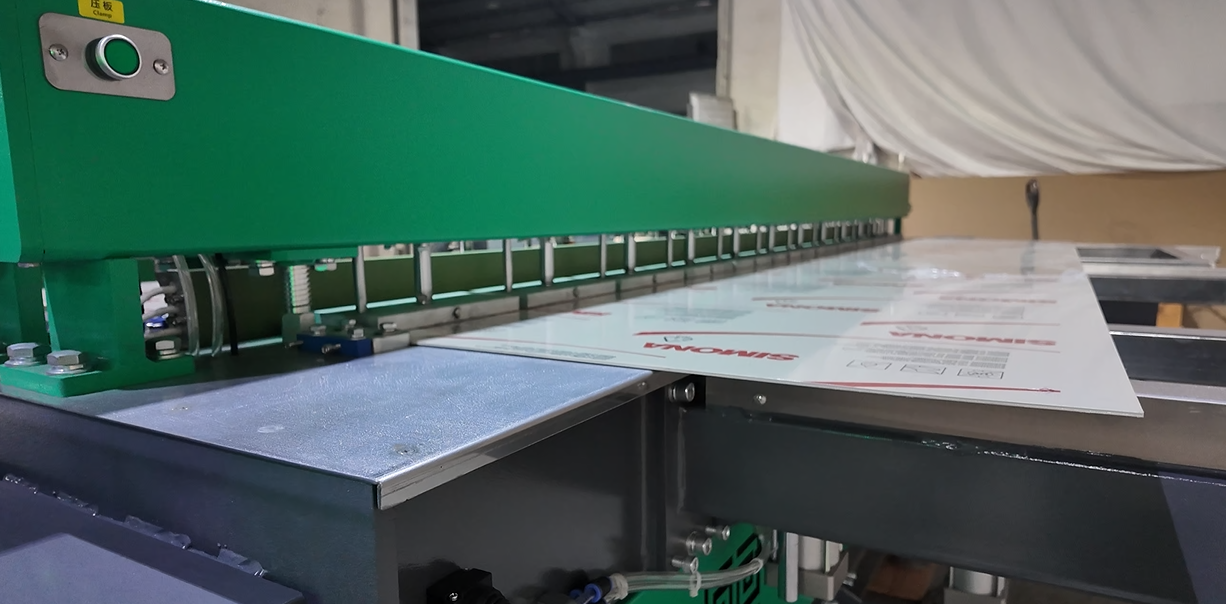
Superficies de contacto limpias y controladas
Las placas calefactoras, las abrazaderas y las guías entran en contacto con el material cerca de la junta. En trabajos de alta pureza, estas superficies requieren un régimen de limpieza y, siempre que sea posible, superficies de contacto no metálicas o protegidas. Una máquina que se limpia fácilmente entre materiales y entre ciclos de producción es fundamental para garantizar la pureza. Una máquina con óxido, aceite o virutas expuestas constituye una fuente de contaminación que ningún procedimiento puede compensar por completo.
Manipulación y alineación de materiales
Una alineación precisa reduce la necesidad de correcciones posteriores a la soldadura y produce un cordón uniforme. En paneles grandes, el diseño del soporte de la chapa y de la abrazadera determina si la junta se cierra de manera uniforme. Este es un requisito mecánico con consecuencias para la pureza: una junta desalineada genera problemas de limpieza posteriormente.
Almacenamiento y registro de parámetros
Una auditoría de fabricación puede preguntar cómo se realizó una soldadura. Las máquinas que almacenan el programa de soldadura para un material y espesor hacen que la configuración sea repetible; cuando también se registran los datos reales del ciclo, el registro se vuelve más fácil de rastrear y auditar. Esta es la misma lógica de trazabilidad descrita en nuestro Guía de la Industria 4.0, aplicado a un cliente más exigente.
Diseño compatible con salas blancas
Los equipos instalados dentro o cerca de una sala limpia no deben ser, por sí mismos, una fuente de partículas. Las superficies que desprenden partículas, las trampas que acumulan residuos, los lubricantes que migran y los ventiladores de refrigeración que remueven el aire, todo ello perjudica el entorno. No es necesario que la máquina sea un instrumento apto para salas limpias en todos los casos, pero debe seleccionarse en función de la sala en la que se ubicará. Cuando sea necesario demostrar la idoneidad del equipo, la norma ISO 14644-14:2026 describe la evaluación mediante la concentración de partículas en suspensión.
El entorno de fabricación: disciplina en salas limpias y control de partículas.
Soldar en una sala limpia no es simplemente soldar en una sala más limpia. Implica cambios en la vestimenta de los operarios, el movimiento de los materiales, la limpieza de las herramientas y la gestión de residuos. La norma pertinente es la ISO 14644-1, que clasifica las salas limpias según la concentración de partículas en suspensión. La clase requerida para una operación determinada debe provenir de las especificaciones del cliente y del riesgo de contaminación de la pieza, en lugar de una clasificación predeterminada: un programa puede especificar ISO 5 para el ensamblaje crítico, mientras que otro acepta ISO 6 o ISO 7 para trabajos de menor riesgo.
Para la fabricación de plásticos, los controles prácticos suelen incluir:
- Áreas segregadas: Los procesos de corte, mecanizado y soldadura están separados para que las virutas de una operación no se depositen sobre una pieza limpia destinada a otra.
- Bata y guantes: Los operarios manipulan las superficies limpias con guantes y se eligen prendas que reduzcan el desprendimiento de fibras.
- Control de herramientas: Las herramientas se utilizan exclusivamente para este fin, se limpian y se almacenan adecuadamente; se evita o se controla el contacto del acero con una superficie limpia y húmeda.
- Flujo de aire y filtración: Extracción localizada en los puntos de corte y soldadura, además de filtración adecuada a la clase de la sala.
- Validación de la limpieza: Se especifican los agentes de limpieza, los patrones de limpieza y los controles de aceptación, no se trata de una limpieza informal.
- Flujo de materiales: La hoja que llega se limpia y se protege; las piezas terminadas se embolsan o se tapan inmediatamente.
No todos los componentes semiconductores requieren la misma clase de sala. La especificación debe indicar qué operaciones requieren qué entorno y por qué. Sobredimensionar la sala sin controlar adecuadamente la soldadura es una práctica común que supone un gasto excesivo sin reducir el riesgo.
Calificación y pruebas: Cómo se comprueba la calidad de una soldadura
En la industria de los semiconductores, la calidad de una soldadura se verifica mediante una combinación de ensayos no destructivos, análisis destructivos y pruebas a nivel de sistema. La combinación exacta depende del componente y de las especificaciones del cliente, pero la lógica es la misma: verificar el proceso, inspeccionar la pieza, probar la unión y validar el sistema.
Inspección visual y dimensional
Se comprueba la forma y la altura de las cuentas, así como su desalineación, decoloración, la presencia de huecos, inclusiones y daños en la superficie, según un criterio de aceptación por escrito. La inspección visual es rápida pero limitada; no permite detectar huecos internos ni una fusión incompleta.
Pruebas de fugas y presión
Las pruebas hidrostáticas o de caída de presión confirman la integridad mecánica. Para tanques y secciones de tuberías, se especifican la presión de prueba y el tiempo de mantenimiento. Si bien es necesario aprobar el ensayo, no es suficiente: una junta puede soportar la presión y aun así no cumplir con los requisitos de pureza.
Ensayos destructivos de soldadura
Las muestras de soldadura se cortan, doblan, pelan o someten a pruebas de tracción para confirmar la fusión. En el caso del PVDF y el PP, las pruebas de flexión y tracción revelan una fusión incompleta y zonas frágiles que las pruebas de presión podrían pasar por alto. Las muestras deben elaborarse siguiendo el procedimiento de producción, en la máquina de producción y por el operario.
Sustancias extraíbles y análisis de superficies
Para componentes de alta pureza, se pueden extraer y analizar muestras o piezas terminadas para determinar la presencia de especies iónicas, metales y COT. También se puede medir la rugosidad y la limpieza de la superficie. La norma SEMI F57 — Especificación para materiales y componentes poliméricos utilizados en sistemas de distribución de agua ultrapura y productos químicos líquidos — establece los requisitos para materiales y componentes poliméricos de alta pureza en dichos sistemas. Su aplicabilidad a un tanque fabricado, un banco de pruebas o un ensamblaje personalizado depende del alcance del componente, las especificaciones del cliente y los requisitos de calificación del sistema.
Enjuague y validación a nivel de sistema
Un sistema de agua ultrapura o químico ya terminado se enjuaga y se monitoriza hasta que la resistividad, el COT y el recuento de partículas se estabilicen en los niveles especificados. El tiempo necesario para alcanzar esos niveles —la curva de enjuague— es en sí mismo un indicador de calidad. Un sistema que tarda mucho más de lo previsto en limpiarse suele tener algún problema en la superficie, en las gotas o en el volumen muerto.
Documentación
Los certificados de materiales, los registros de soldadura, las cualificaciones de los operadores, los resultados de las pruebas, los registros de limpieza y los informes de no conformidad conforman el expediente de calidad. El expediente no es una formalidad; es la forma en que el fabricante sabe lo que instaló. Nuestra guía para Cumplimiento de la norma DVS 2207 Cubre la documentación del lado de la fabricación que respalda esto.
La realidad de la cadena de suministro: ¿Quién califica a quién?
La cadena de suministro de semiconductores está estructurada en capas, y cada capa certifica la inferior. Los proveedores de resinas certifican sus polímeros y emiten certificados. Los fabricantes de componentes transforman la resina en accesorios, válvulas y piezas mecanizadas. Los fabricantes sueldan y ensamblan los sistemas. Los constructores de equipos integran las herramientas. Las fábricas suelen certificar los equipos y, a través de ellos, toda la cadena de suministro de fabricación.
Para un fabricante de plásticos, esto tiene dos consecuencias. Primero, el ciclo de cualificación puede ser largo: aprobación del material, cualificación del procedimiento, pruebas de muestras, inspección de la primera pieza y, a menudo, un período de producción supervisada. Segundo, los propios controles de proceso del fabricante se convierten en activos comerciales. Un taller que pueda demostrar un procedimiento de soldadura cualificado, equipos calibrados, operarios capacitados y un historial de calidad trazable puede competir por trabajos que un taller de menor coste no puede conseguir.
El cambio geográfico en la capacidad de producción de semiconductores ha hecho que esto sea más importante. Las nuevas fábricas y las expansiones en diferentes regiones generan demanda de fabricación y servicio locales, pero no reducen los estándares de cualificación. En la práctica, las fábricas pueden favorecer a un fabricante que pueda demostrar experiencia con los materiales y estándares especificados, incluso si ese fabricante no es el que ofrece el precio más bajo.
¿Cuánto cuesta la ultrapureza? ¿Y dónde no recortar gastos?
La fabricación de materiales ultrapuros cuesta más que la fabricación convencional, y las razones son estructurales, no arbitrarias. La misma lógica de costes se aplica tanto si se trata de soldadura de plásticos semiconductores como de cualquier otra aplicación de fluidos de alta pureza.
- Material: El PVDF y el PFA de calidad para semiconductores cuestan más que el PP y el PVC comunes, y se compran con trazabilidad.
- Ambiente: Las salas blancas, el uso de indumentaria sanitaria, la filtración y la monitorización aumentan los costes operativos.
- Tiempo de procesamiento: El calentamiento, el enfriamiento y la limpieza controlados requieren más tiempo que una soldadura de producción rápida.
- Pruebas: Las pruebas de sustancias extraíbles, superficies y sistemas requieren tiempo y muestras de laboratorio.
- Documentación: Los registros, las auditorías y el control de cambios requieren esfuerzo tanto de ingeniería como administrativo.
- Pérdida de rendimiento: Una aceptación más estricta implica más retrabajo y desperdicio, especialmente durante el desarrollo del proceso.
Los aspectos que no conviene recortar son aquellos difíciles de inspeccionar posteriormente: calidad y trazabilidad del material, estado de la placa calefactora, cualificación del procedimiento de soldadura, formación del operario y disciplina de limpieza. Ahorrar en estos aspectos se traduce en una cualificación fallida o en un problema en obra, ambos con un coste superior al ahorro. Los aspectos en los que un fabricante puede economizar legítimamente son la distribución, el nivel de automatización y el grado de mecanizado interno, siempre que los componentes adquiridos estén especificados e inspeccionados.
Construir internamente, utilizar un fabricante cualificado o comprar componentes terminados.
Una fábrica o un fabricante de equipos tiene tres opciones principales de abastecimiento de componentes plásticos de alta pureza. La elección correcta depende del volumen, la criticidad, la capacidad interna y el grado de conocimiento del proceso que la organización desee controlar.
Construir internamente cuando…
- Ya dispone de un proceso de soldadura cualificado y un espacio de sala limpia.
- El volumen de producción es lo suficientemente alto como para justificar la inversión en equipos e ingeniería.
- El diseño cambia con frecuencia y se necesita una iteración rápida.
- Usted desea tener control directo sobre los certificados de materiales y los registros de soldadura.
- Puede mantener la capacitación y la calibración de los operadores.
Compre a un fabricante cualificado cuando…
- Los volúmenes son bajos o intermitentes.
- El componente es complejo o está fuera de su proceso principal.
- Necesitas un expediente de calidad y un registro de auditoría bien establecidos lo antes posible.
- No querrás llevar equipos de sala limpia por encima de la cabeza.
- El fabricante cuenta con la aprobación previa de su cliente.
Una tercera opción —adquirir componentes terminados de un fabricante especializado— suele ser la más adecuada para accesorios, válvulas y componentes de flujo estándar, cuyo diseño es fijo y cuya homologación ya está establecida. El error consiste en tratar un depósito soldado o un banco de pruebas a medida como si se tratara de un componente de catálogo. Las estructuras soldadas a medida requieren un proceso de fabricación, no solo una orden de compra.
Dónde encaja Weissenberg y dónde no.
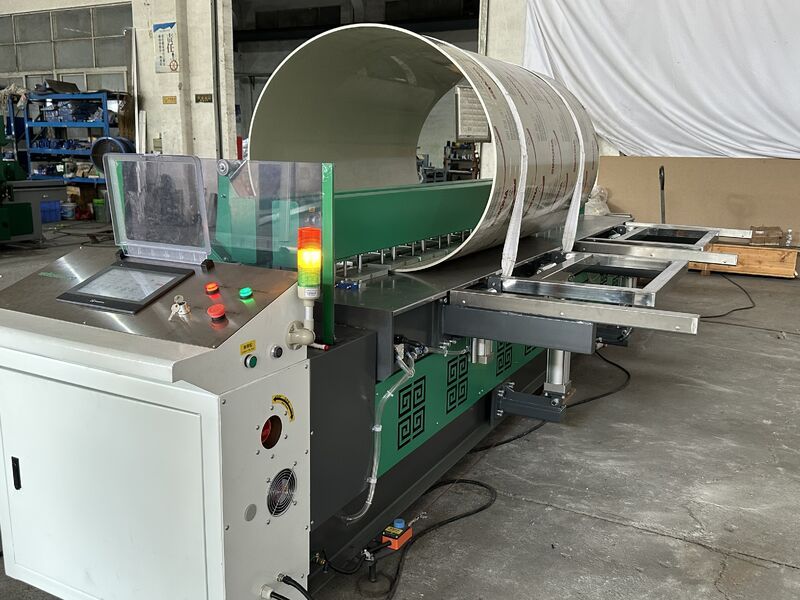
Weissenberg fabrica máquinas para soldar y doblar láminas de plástico, no componentes semiconductores. Esta distinción es importante y debe quedar clara. Un proveedor de máquinas herramienta puede respaldar un proceso de fabricación de alta pureza; sin embargo, no puede sustituir el control de materiales, la disciplina en salas blancas ni las pruebas de cualificación del propio fabricante.
Dentro de ese límite, las capacidades relevantes son:
- Fusión controlada de glúteos: Máquinas basadas en PLC con control de temperatura por punto de ajuste, presión sincronizada y sujeción rígida, adecuadas para trabajar con láminas de PVDF y PP.
- Repetibilidad de la temperatura y la presión: Los controles de proceso que permiten que un procedimiento cualificado sea reproducible en diferentes turnos y por distintos operarios.
- Capacidad de gran formato: Anchos de trabajo y configuraciones para tanques, paneles y cuerpos de conductos, en lugar de solo componentes pequeños.
- Doblado y conformado: Reducción del número de soldaduras mediante la formación de esquinas y canales, lo cual es relevante para el diseño de bancos de trabajo húmedos y tanques.
- Soporte OEM/ODM: Configuración de la máquina en función de la gama de componentes específicos del fabricante, documentada y reproducible.
- Formación y apoyo: Capacitación de operadores y soporte de repuestos para que el proceso se mantenga estable a lo largo del tiempo.
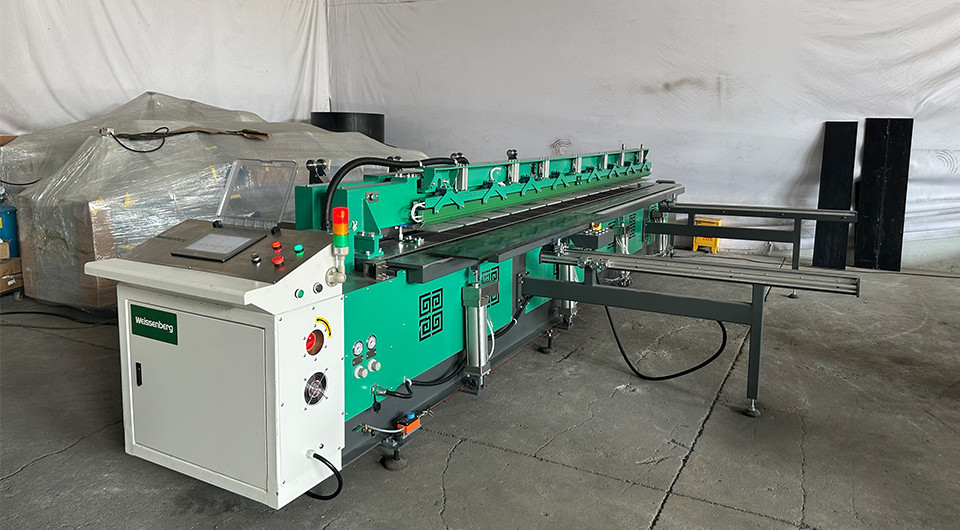
Lo que Weissenberg no proporciona es una sala limpia, un programa de cualificación de materiales, un laboratorio de extractables ni una certificación de conformidad con la norma SEMI F57 para el componente o sistema de polímero terminado. Estos aspectos son responsabilidad del fabricante y, en última instancia, del proceso de cualificación de la planta. Un proveedor que afirme lo contrario o bien desconoce la norma o exagera las capacidades de la máquina.
Para los fabricantes que construyen trabajos relacionados con semiconductores, el punto de partida práctico es una máquina y un procedimiento que puedan mantener una ventana de proceso estrecha y producir una unión limpia y repetible. Gama de soldadoras de láminas de plástico Weissenberg y el Máquina de soldadura y doblado WeiForm Pro 3000 son plataformas adecuadas para evaluar la fabricación controlada de láminas de PVDF y PP en aplicaciones adyacentes a los semiconductores. Enfoque de fabricación y calidad Se describe en las páginas de la empresa y se pueden discutir los requisitos específicos a través de contacto.
Lista de verificación de especificaciones y auditoría de proveedores
Ya sea que un componente se fabrique internamente o se compre, la especificación debe ser lo suficientemente clara como para que dos proveedores produzcan piezas comparables. La siguiente lista de verificación abarca los puntos que suelen generar disputas.
- ✓ Material: Familia de polímeros, grado, proveedor de resina, certificado de análisis y trazabilidad del lote.
- ✓ Superficie mojada: Objetivo de rugosidad, método de limpieza, criterios de aceptación y método de inspección.
- ✓ Diseño de juntas: Tipo de soldadura, geometría del cordón, desalineación admisible y límites de volumen muerto.
- ✓ Procedimiento de soldadura: Conjunto de parámetros cualificados, tipo de máquina, temperatura de la placa, presión, tiempos de calentamiento y enfriamiento.
- ✓ Ambiente: Clasificación de sala limpia para cada operación, vestimenta, control de herramientas y monitoreo de partículas.
- ✓ Pruebas: Requisitos visuales, dimensionales, de fugas, de muestras destructivas y de sustancias extraíbles, con frecuencia de muestreo.
- ✓ Documentación: Registros de soldadura, cualificación del operador, registros de calibración, informes de pruebas y gestión de no conformidades.
- ✓ Control de cambios: cómo se aprueban los cambios de material, proceso o subproveedor antes del envío.
- ✓ Embalaje: Limpieza, taponado, embolsado y protección durante el transporte que preservan la limpieza lograda.
- ✓ Aceptación: Quién da la aprobación, según qué estándar y qué sucede en caso de incumplimiento.
Una auditoría a proveedores debería evaluar la misma lista desde la perspectiva opuesta: solicitar un registro de soldadura, rastrear un lote de material, inspeccionar la placa calefactora, revisar un certificado de calibración y observar a un operario modificar un procedimiento. Las respuestas revelan más que un folleto.
Preguntas frecuentes
¿Es el PVDF siempre el material adecuado para los componentes semiconductores?
No. El PVDF es una opción muy recomendable para bancos de trabajo húmedos, tanques y muchas líneas químicas y de agua ultrapura, ya que combina resistencia química, soldabilidad y baja extracción de sustancias. Sin embargo, el PFA se prefiere para algunos circuitos críticos de fluidos de alta pureza, el PP es adecuado para sistemas de escape y servicios no críticos, y el PTFE se utiliza cuando su inercia justifica su diferente proceso de fabricación. La elección correcta depende de la composición química, la temperatura, el nivel de pureza deseado y la geometría.
¿Se puede utilizar una máquina de soldadura de plástico de uso general para trabajos con semiconductores?
Puede producir una soldadura, pero es posible que no sea de calidad suficiente. Los factores limitantes suelen ser la uniformidad de la temperatura en la costura, el control de la presión durante el ciclo, la rigidez de la sujeción, la facilidad de limpieza de las superficies de contacto y la ausencia de registros del ciclo. Para trabajos críticos, una máquina con control de puntos de ajuste mediante PLC y parámetros documentados es más fácil de certificar y auditar.
¿Por qué la soldadura por extrusión se utiliza raramente en circuitos de fluidos de alta pureza?
La soldadura por extrusión introduce un material de relleno, expone el polímero fundido al aire y produce una superficie más difícil de controlar que una soldadura a tope o por infrarrojos. Estos factores aumentan la contaminación y las variables de inspección. Sigue siendo útil para uniones estructurales, reparaciones y conductos no críticos, donde su flexibilidad compensa la pérdida de pureza.
¿Qué es SEMI F57 y por qué es importante?
La norma SEMI F57 especifica los materiales y componentes poliméricos utilizados en sistemas de distribución de agua ultrapura y productos químicos líquidos. Esta norma define los requisitos y métodos de ensayo para dichos materiales y componentes, incluyendo la contaminación extraíble, proporcionando a compradores y proveedores una base común para la cualificación. Su aplicabilidad a un tanque fabricado, un banco de pruebas o un conjunto a medida depende del alcance del componente, las especificaciones del cliente y los requisitos de cualificación del sistema.
¿Garantiza una sala limpia una soldadura limpia?
No. Una sala limpia controla las partículas en suspensión, pero no la calidad del material, la contaminación de la placa, la oxidación, la calidad de la fusión ni la geometría del cordón. Una sala limpia con un proceso de soldadura deficiente produce piezas de aspecto limpio con costuras contaminadas. Tanto el entorno como el proceso son necesarios; ninguno sustituye al otro.
¿Cómo se comprueba una soldadura de alta pureza?
Generalmente, mediante una combinación de inspección visual y dimensional, pruebas de fugas o presión, ensayos de flexión o tracción destructivos, y análisis de extractables o de superficie cuando la especificación lo requiera. Posteriormente, el enjuague y el monitoreo a nivel de sistema confirman que el conjunto final cumple con los objetivos de resistividad, COT y partículas. El conjunto exacto de pruebas debe estar especificado.
Conclusiones clave
- La ultrapureza es una especificación de liberación, no una afirmación de limpieza: las partículas, los iones, el COT, los metales, el estado de la superficie y la geometría de la junta, todo ello cuenta.
- La soldadura suele ser el punto más débil porque es donde el calor, el aire, la presión y la manipulación entran en contacto con el polímero.
- La elección de los materiales establece el límite de pureza; el control del proceso determina si el componente alcanza dicho límite.
- La soldadura a tope y la soldadura por infrarrojos suelen preferirse a la soldadura por extrusión para zonas críticas en contacto con el fluido.
- El control de la máquina —uniformidad de la temperatura, repetibilidad de la presión, sujeción y registro de datos— forma parte de lo que hace que un procedimiento sea cualificado, no una mera conveniencia.
- El entorno de fabricación y el expediente de calidad forman parte del producto.
- Weissenberg suministra la plataforma de soldadura y el control del proceso; el fabricante es responsable de la cualificación de los materiales, la disciplina de la sala limpia y la certificación de los componentes.
Referencias y lecturas adicionales
Guías relacionadas de Weissenberg
Referencias de productos
Normas y referencias del sector
- SEMI F57-0622 — Especificación para materiales y componentes poliméricos utilizados en sistemas de distribución de agua ultrapura y productos químicos líquidos.
- SEMI F104: Guía de ensayo de partículas para componentes utilizados en sistemas de distribución de agua ultrapura y productos químicos líquidos.
- Serie DVS 2207: Soldadura de termoplásticos: procedimientos, parámetros y garantía de calidad.
- ISO 14644-1 — Clasificación de la limpieza del aire según la concentración de partículas.
- ISO 14644-14:2026 — Evaluación de la idoneidad para el uso de equipos según la concentración de partículas en suspensión en el aire.
Weissenberg fabrica máquinas para soldar y doblar láminas de plástico desde 2006 y presta servicios a fabricantes de plásticos en mercados internacionales. Para consultas sobre aplicaciones en PVDF, PP o láminas de alta pureza, póngase en contacto con nuestro equipo de ingeniería e indíquenos el material, el espesor y los detalles de la unión.