Respuesta rápida
Un negocio de fabricación de plásticos no se crea comprando una máquina de soldar; se crea con un caso de demanda, una célula de proceso y un colchón de capital de trabajo que permita afrontar los primeros meses de baja actividad sin pánico. Tres cifras determinan si el plan sobrevive al contacto con la realidad: el coste inicial del equipo mínimo necesario para completar un producto vendible sin subcontratar su unión principal, el requerimiento mensual de efectivo antes de que lleguen los pedidos repetidos y la contribución real que deja cada metro de soldadura después de deducir materiales, mano de obra, energía y desperdicios. Muchos planes de inicio se centran en gran medida en el coste del equipo, prestando menos atención al capital de trabajo y al margen de contribución. Esta guía presenta la selección de nicho, la célula de equipo mínima viable, los cinco tramos de presupuesto, los cuatro modelos de ingresos que puede implementar un taller de fabricación, un modelo de recuperación de la inversión a nivel empresarial, los factores desencadenantes de la escala y los modos de fallo que se manifiestan en los dos primeros años.
Definición: La célula de fabricación mínima viable
El conjunto mínimo de máquinas y capacidades que permite procesar láminas de material y entregar una familia de productos completa y comercializable —cortada a medida, soldada, conformada según las especificaciones del diseño, acabada e inspeccionada— sin subcontratar la unión crítica. Se define por el producto, no por un catálogo. Un taller que puede soldar la carcasa de un tanque, pero no puede escuadrar la lámina, doblar las esquinas o reparar un defecto, no ha construido una célula de producción; ha adquirido un cuello de botella con un cable de alimentación conectado.
Empiece por el libro de pedidos, no por la lista de equipos.
Un error común en las empresas emergentes de fabricación es elegir una máquina, encontrar un local y solo entonces buscar trabajos que se ajusten al equipo. El método correcto es el inverso. Antes de redactar cualquier especificación, es necesario responder con honestidad a tres preguntas: ¿qué producto fabricará?, ¿quién compra ese producto actualmente? y ¿por qué cambiarían el pedido a un nuevo proveedor sin historial?
La tercera pregunta suele ser la que revela la debilidad de un plan. Que exista demanda en tu región no significa que puedas satisfacerla. Un fabricante que entra en un mercado donde todos los compradores ya tienen una lista de proveedores aprobados, un expediente de cualificación y una relación comercial de diez años no compite en calidad de soldadura, sino en costes de cambio. El punto de entrada práctico suele ser un segmento donde el comprador está insatisfecho con los plazos de entrega, el importe mínimo del pedido o la capacidad de respuesta, más que con el precio en sí.
| Segmento | Productos típicos | Por qué la calidad de la soldadura decide la venta | Dificultad de entrada para una nueva tienda | Implicaciones del equipo |
|---|
| Tratamiento de agua y acuicultura | Tanques, estaciones de dosificación, unidades de lamelas, embarcaciones de piscicultura | Estanqueidad y larga vida útil en condiciones húmedas y de carga. | Moderado: los compradores suelen valorar el tiempo de entrega y el servicio local. | Soldadora a tope de ancho medio más doblado para esquinas y llantas. |
| tanques para productos químicos y galvanoplastia | Tanques de decapado, recipientes de almacenamiento, campanas extractoras, bandejas de goteo | Integridad de las juntas bajo ataque químico y ciclo térmico. | Expectativas de materiales y documentación de moderadas a altas | Capacidad para hojas más gruesas, control preciso de la temperatura, buenos registros |
| Conductos de ventilación y extracción | Conductos rectangulares, campanas, carcasas de depuradores, accesorios | Hermeticidad, rigidez estructural, resistencia a la corrosión | De bajo a moderado: muchos compradores pequeños, demanda fragmentada. | La capacidad de doblado es tan importante como el ancho de soldadura. |
| Trabajo de procesos y aparatos | Marcos, armarios, protectores de máquinas, recipientes pequeños | Precisión dimensional y uniones limpias en las piezas visibles. | Moderado: clientes tolerantes y con conocimientos de dibujo. | Primero el corte preciso; después, el ancho de soldadura. |
| Depuradores y equipos medioambientales | Torres de relleno, eliminadores de niebla, conjuntos de conductos | Grandes estructuras donde una junta defectuosa implica rehacer el trabajo en la obra. | Alto: contenido de ingeniería y riesgo del proyecto. | Máquinas de gran formato y capacidad de manipulación |
| Trabajo regulado de alta pureza | Componentes para servicios de semiconductores y productos farmacéuticos | Pureza y control de procesos documentado, no apariencia. | Muy alto: los ciclos de cualificación se miden en trimestres, no en semanas. | La disciplina de la documentación por encima de la ambición tecnológica. |
Dos filtros reducen rápidamente esta tabla. Primero, ¿el segmento compra en el rango de tamaño que una máquina modesta puede cubrir? Si cada consulta es para la carcasa de un tanque de 9 m, una máquina de 2000 mm perderá el trabajo independientemente de su calidad de soldadura. Segundo, ¿el segmento acepta un proveedor sin un expediente de cualificación previo? El trabajo regulado es atractivo en términos de margen, pero tiene un alto costo de entrada, por lo que generalmente se realiza en el tercer año en lugar del tercer mes.
También existe un filtro geográfico que las empresas emergentes suelen pasar por alto: el costo de envío de un producto vacío y voluminoso. Un tanque que llena un camión conlleva el riesgo de transporte y daños que pueden anular el margen de ganancia de todo el pedido. Los productos que se encajan, apilan o envían desmontados favorecen a un taller pequeño con maquinaria compacta; los productos que se envían ensamblados favorecen a un taller cercano a sus clientes.
La celda de equipo mínimo viable
Una célula de fabricación de láminas tiene cuatro funciones: dar forma y escuadrar la lámina, unirla, darle forma donde el diseño requiere un pliegue y terminar o reparar lo que no se pudo lograr con las tres primeras operaciones. Cada función tiene una capacidad mínima, y esta mínima viene determinada por el producto que seleccionó en la sección anterior, no por la máquina más grande del catálogo.
| Operación | Lo que debe lograr | Opción de Weissenberg | Lo que desbloquea | ¿Qué sale mal sin él? |
|---|
| Cortar y escuadrar | Bordes rectos y cuadrados dentro de la tolerancia de la que depende su unión. | Máquina de corte de chapa EasyCut 3000: longitud de corte de 3000 mm, hasta 50 mm, 7,5 kW; o fresadora CNC Vector 1530: área de 1500 × 3000 mm, de 1 a 60 mm, precisión de repetición de ±0,02 mm. | Separaciones de juntas predecibles y menor tiempo de alineación en la soldadora. | Se le echa la culpa al soldador de todos los problemas posteriores, cuando el corte nunca fue recto. |
| Soldadura a tope | Un ciclo controlado de calentamiento, cambio y enfriamiento a lo largo de toda la costura. | WeiBond 1500 (1500 mm / 3–15 mm), WeiBond 2000 (2000 mm / 3–20 mm), WeiBond 3000 (3000 mm / 3–40 mm) | El producto principal: carcasas de tanques, secciones de conductos, paneles, cuerpos de aparatos | Uniones subcontratadas, calidad impredecible y falta de control de las fechas de entrega. |
| Doblado y conformado | Ángulos precisos sin adelgazar ni agrietar la lámina. | WeiFlex 1500 (1500 mm / 15 mm), WeiFlex 2000 (2000 mm / 20 mm), WeiFlex 3000 (3000 mm / 25 mm); rango de 5° a 95° | Esquinas, aros, bridas de refuerzo, transiciones de conductos, carcasas de una sola pieza | Un mayor número de esquinas soldadas implica más juntas que controlar, inspeccionar y someter a pruebas de fugas, con más puntos potenciales de fallo. |
| Soldadura y doblado en un bastidor | Ambas operaciones se realizan sobre el mismo ancho de trabajo y el mismo nivel de referencia. | WeiForm Pro 1500 (soldadura y doblado de 3 a 15 mm), WeiForm Pro 2000 (3 a 20 mm), WeiForm Pro 3000 (soldadura de 3 a 30 mm, doblado de 3 a 20 mm) | Menos configuraciones, una sola huella, un solo paso de manipulación entre el conformado y la unión. | Dos máquinas, dos huellas y un tiempo de manipulación que nunca aparece en la cotización. |
| Acabado y reparación | Soldaduras de filete, detalles de esquinas, corrección de defectos, reparaciones en obra. | Soldadora de extrusión Booster EX2 (varilla de 3–4 mm, 1,5–2,2 kg/h, chapa de 10–15 mm) y herramienta de aire caliente Energy HT1600 (40–700 °C, 1600 W) | La capacidad de completar detalles a los que la soldadura a tope no puede llegar, y de reparar en lugar de desechar. | Desechar una pieza casi terminada o rechazar el trabajo de detalle que genera el margen. |
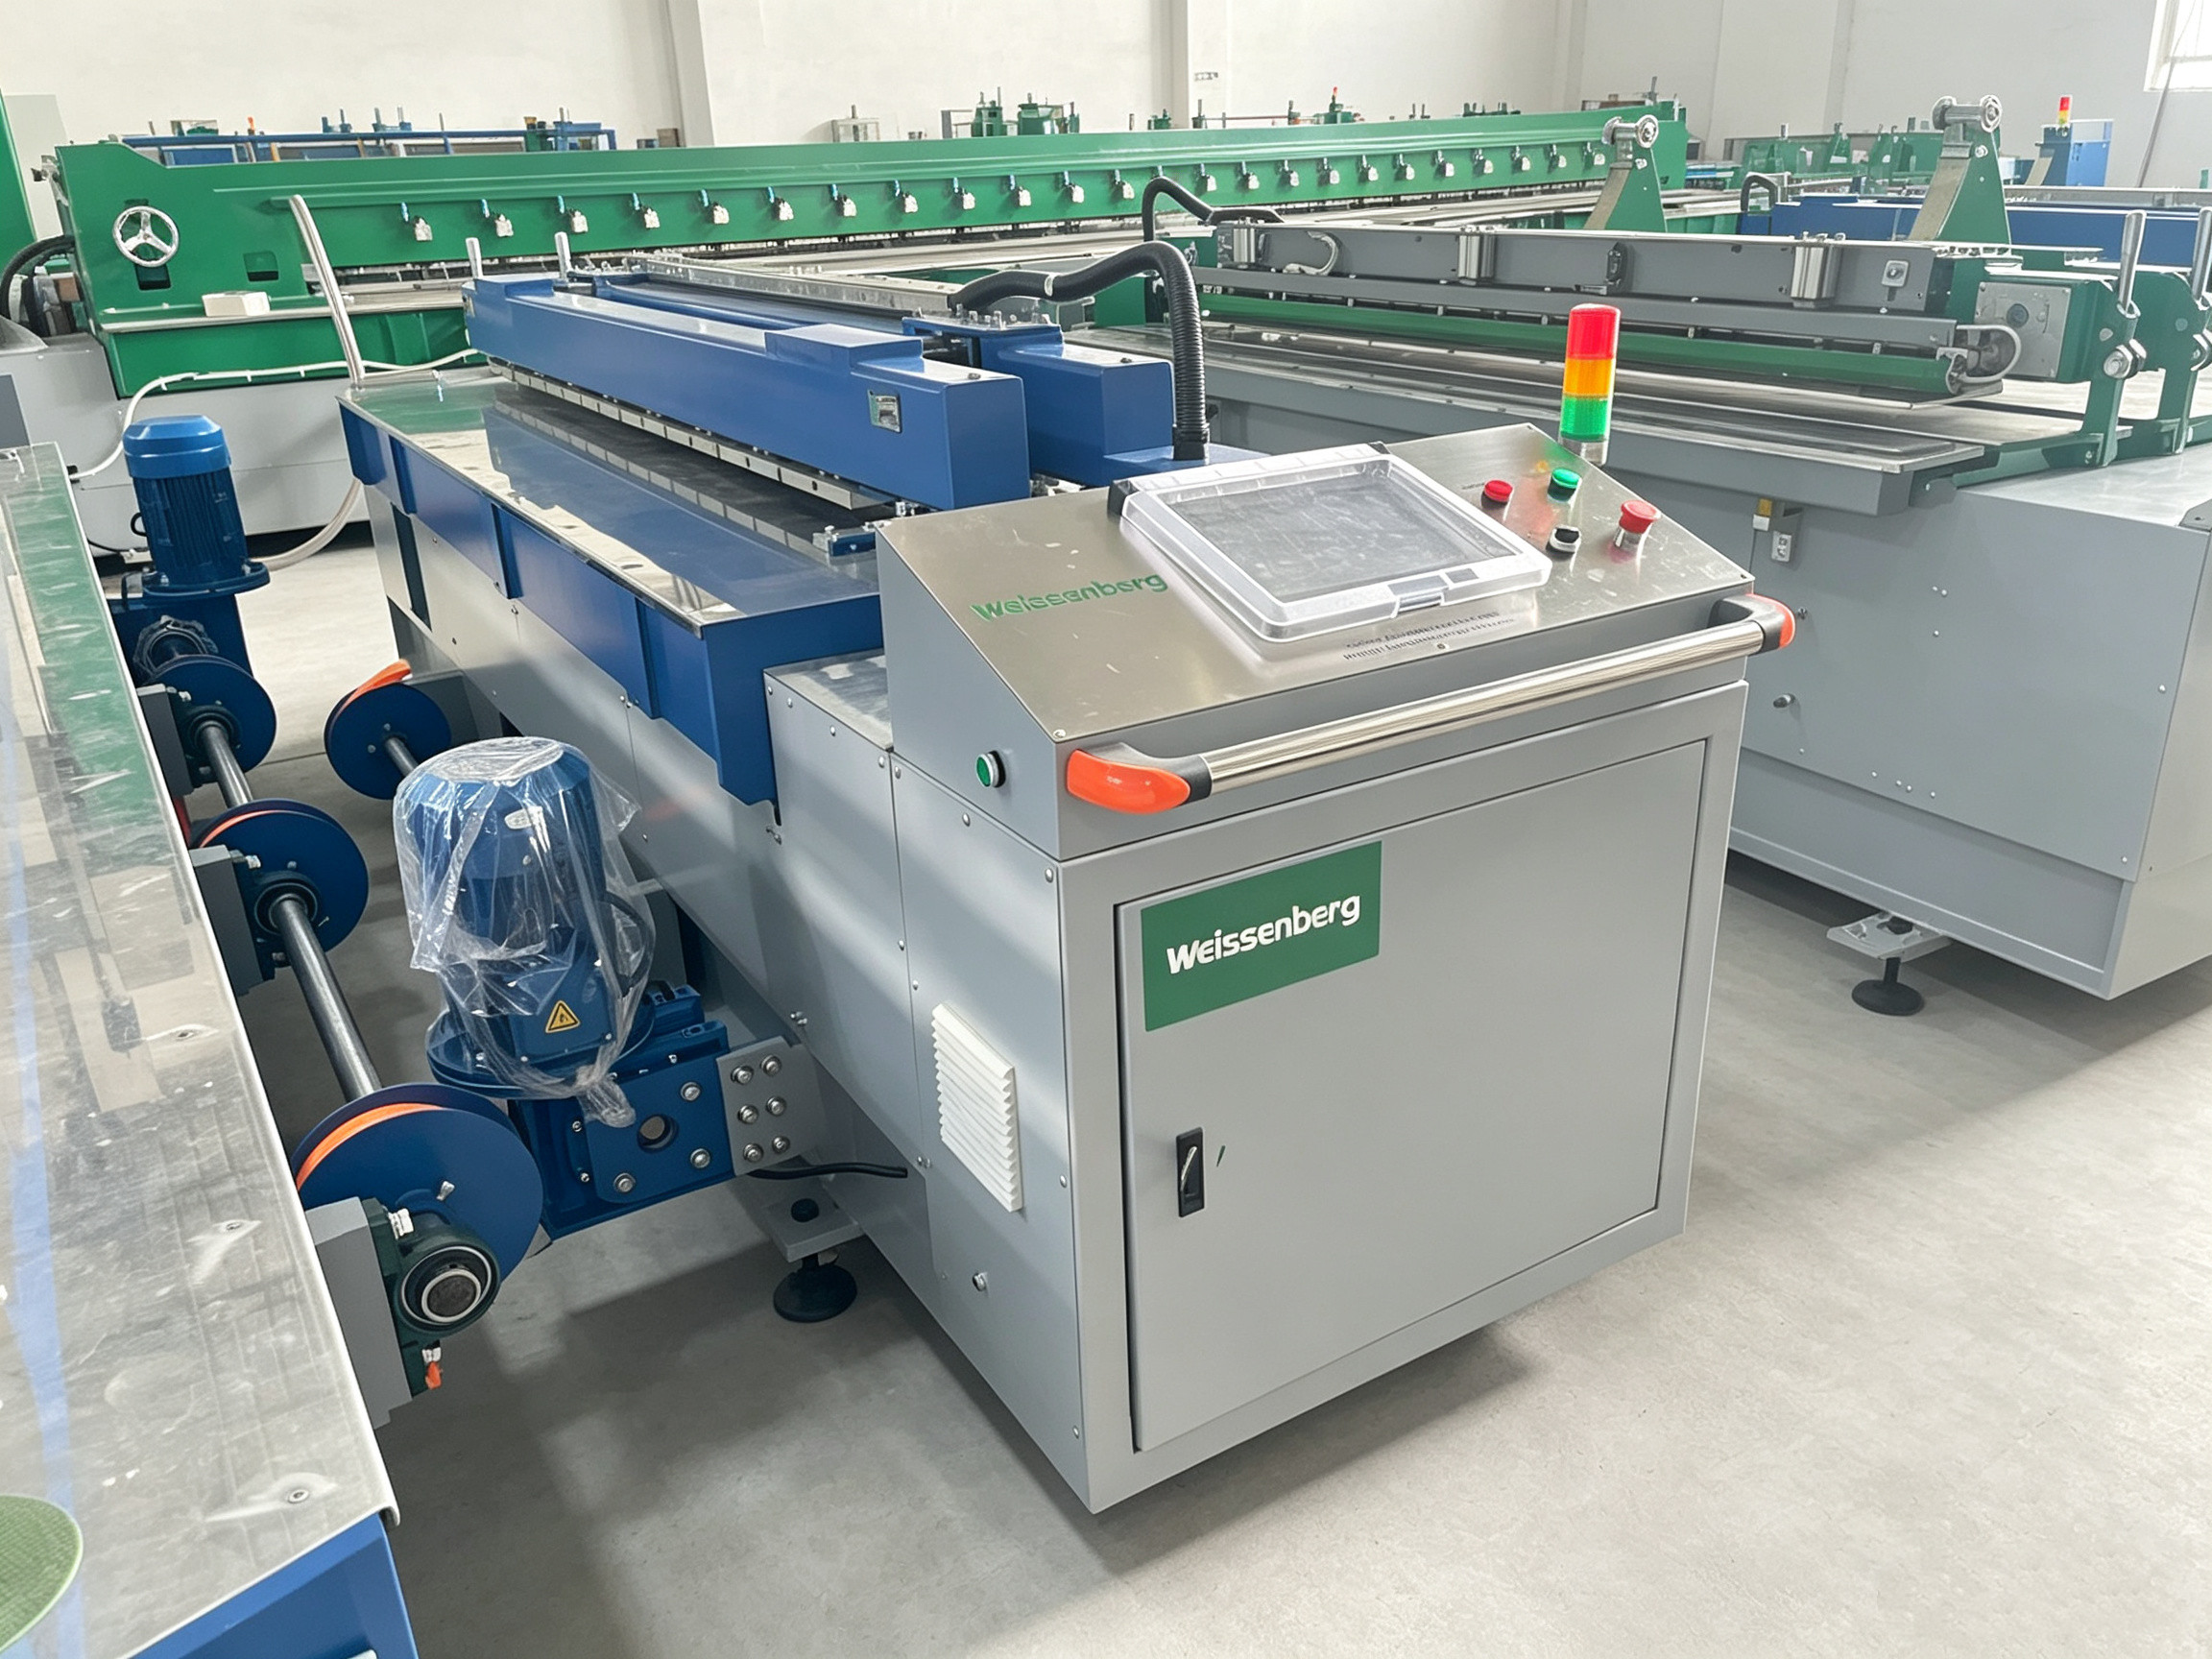
El ancho y el grosor máximos de la soldadura a tope definen qué productos se pueden presupuestar; todo lo demás en la celda respalda esa decisión.

El doblado transforma las esquinas en geometría conformada: menos juntas para soldar, inspeccionar y comprobar si hay fugas.
La tentación es considerar la máquina de corte como un elemento barato que se solucionará más adelante. En la práctica, la calidad del corte es la mejora de calidad más económica para un taller nuevo. Un borde recto y uniforme reduce el tiempo de alineación, disminuye la separación que el soldador debe cerrar y marca la diferencia entre un operario que lucha contra la máquina y uno que la maneja con soltura. Los talleres que comienzan con una buena sierra y una soldadora modesta obtienen mejores resultados que aquellos que comienzan con una soldadora de gran diámetro y una cortadora manual, porque estos últimos dedican su primer año a rehacer juntas que nunca iban a cerrarse correctamente.
Hay dos especificaciones que conviene definir antes de solicitar presupuestos, ya que determinan todo lo que viene después. La primera es la dimensión máxima del panel esperas manejar, incluyendo la diagonal de cualquier pieza que vayas a girar en la cama. El segundo es el rango de espesor por materialNo se trata de una sola cifra principal: el PE, el PP y el PVDF no se comportan de forma idéntica al mismo espesor, y una máquina con capacidad para 20 mm en PE no es automáticamente una máquina de 20 mm para PVDF en cuanto a tiempo de ciclo.
¿Máquinas separadas o una plataforma combinada de soldadura y doblado?
Esta es la primera decisión real de asignación de capital en el plan, y no se trata de qué máquina es mejor, sino de qué patrón de producción generará realmente su cartera de pedidos.
Una plataforma combinada es adecuada cuando…
- La mayoría de las piezas necesitan tanto una soldadura como un doblado, y ambas operaciones se realizan de forma secuencial en el mismo panel.
- El espacio disponible es la principal limitación y cada metro cuadrado debe ser rentable.
- Se necesita un único punto de referencia: la hoja se alinea una sola vez y permanece alineada durante el proceso de formación y unión.
- Sus anchos y espesores se encuentran dentro de un mismo rango; por ejemplo, 2000 mm y de 3 a 20 mm para ambas operaciones.
- Sois un equipo pequeño donde las mismas dos personas se encargan de todos los procesos, por lo que menos máquinas significan menos cambios de producción y menos formación.
Las máquinas separadas encajan cuando…
- Los requisitos de soldadura y doblado difieren: soldaduras gruesas de hasta 40 mm, pero doblados de hasta 20 mm, o viceversa.
- El doblado es un cuello de botella que debe realizarse en paralelo con la soldadura, y no después.
- Prevé añadir una segunda soldadora antes que una segunda dobladora, y desea que cada una tenga un tamaño independiente.
- Las piezas son lo suficientemente grandes como para que sea más fácil moverlas entre dos estaciones dedicadas que reposicionarlas en un mismo bastidor.
- Necesitas la mayor anchura de doblado disponible sin tener que pagar el mismo precio en capacidad de soldadura.
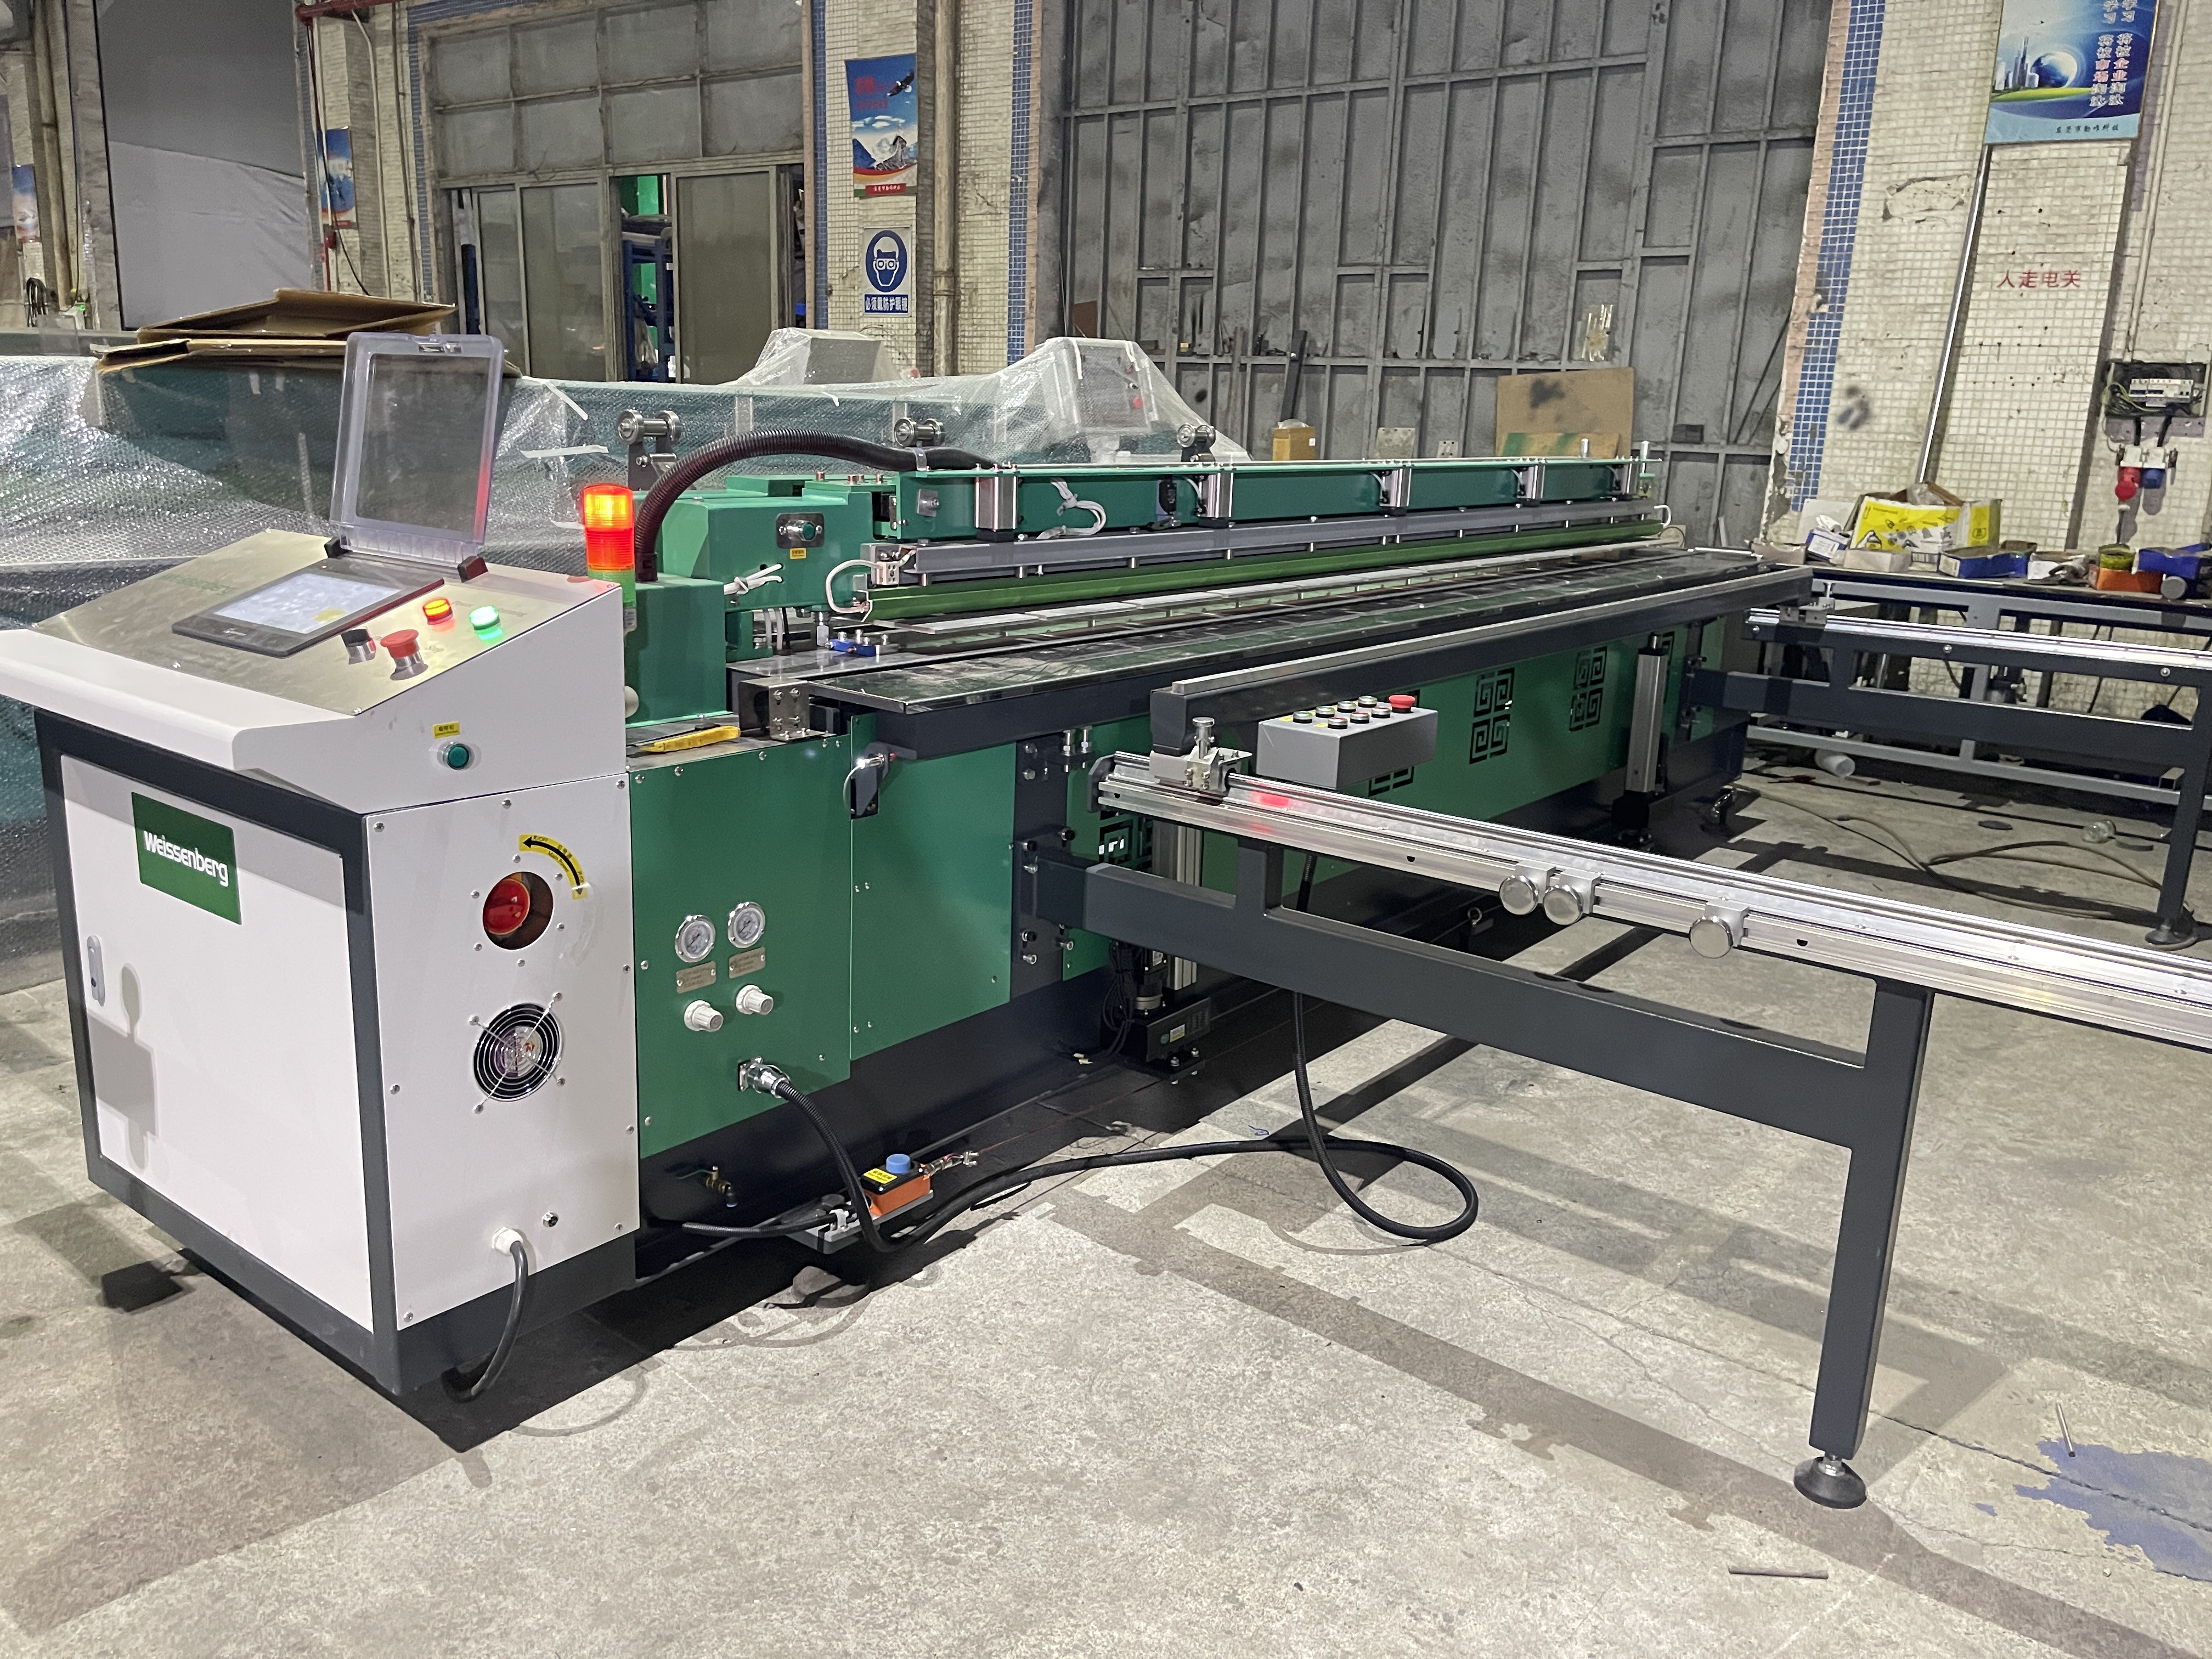
Una plataforma combinada sacrifica flexibilidad a cambio de espacio en planta, tiempo de montaje y un único punto de referencia de alineación.
La opción combinada suele estar mal valorada en los planes de negocio porque los compradores la comparan con una sola soldadora en lugar de con una soldadora, una dobladora y el proceso de manipulación entre ellas. En igualdad de condiciones, la comparación suele ser más sencilla, y las ventajas en cuanto a espacio y tiempo de preparación son reales. El argumento contrario también es válido: una máquina combinada concentra la capacidad de dos procesos. Si la demanda de doblado se duplica mientras que la de soldadura se mantiene constante, se adquiere capacidad innecesaria en la operación que no era la que generaba la limitación.
Lo que realmente contiene el presupuesto
La factura del equipo es la partida más visible en el presupuesto de una empresa emergente, pero es solo una parte de las necesidades de efectivo del primer año. Hay que financiar cinco partidas, y cuatro de ellas llegan antes del primer pedido repetido.
| Balde | ¿Qué pertenece a ello? | Cuando se gasta | Cómo las startups lo subestiman |
|---|
| Equipos y entrega | Máquinas, opciones, herramientas, flete, seguro, aranceles, descarga, instalación, puesta en marcha, pruebas del primer artículo | Antes de la producción | Presupuestar el precio franco fábrica y tratar la entrega y la puesta en marcha como un error de redondeo |
| Instalaciones y servicios públicos | Preparación del suelo, suministro y protección de energía, aire comprimido, extracción, iluminación, estanterías para láminas, elevación y manipulación, seguridad contra incendios. | Antes de la instalación | Descubrir, una vez que llega la máquina, que el edificio no puede suministrar la carga conectada o que la puerta es demasiado estrecha. |
| Capital de explotación | Inventario de láminas de diferentes materiales y espesores, consumibles, salarios durante la fase de puesta en marcha, financiación de cuentas por cobrar | De forma continua, desde el primer mes | Tratar el inventario como una compra en lugar de como efectivo que no está disponible temporalmente. |
| Personas y formación | Operadores, un fabricante que pueda leer planos, horas de capacitación, material de prueba consumido durante el aprendizaje | Desde la instalación en adelante | Contabilizando los días del curso pero no las semanas de producción reducida mientras un nuevo equipo alcanza el ciclo nominal. |
| Cumplimiento normativo y acceso al mercado | Documentación de conformidad y seguridad de la máquina aplicable al mercado de destino —por ejemplo, el marcado CE cuando sea necesario en la UE/EEE— junto con registros de procedimientos de soldadura, cualificación del operador, muestras de ensayo, auditorías de clientes y seguro. | Antes del primer cliente regulado | Suponiendo que el certificado de la máquina sea el certificado de la tienda, no lo es. |
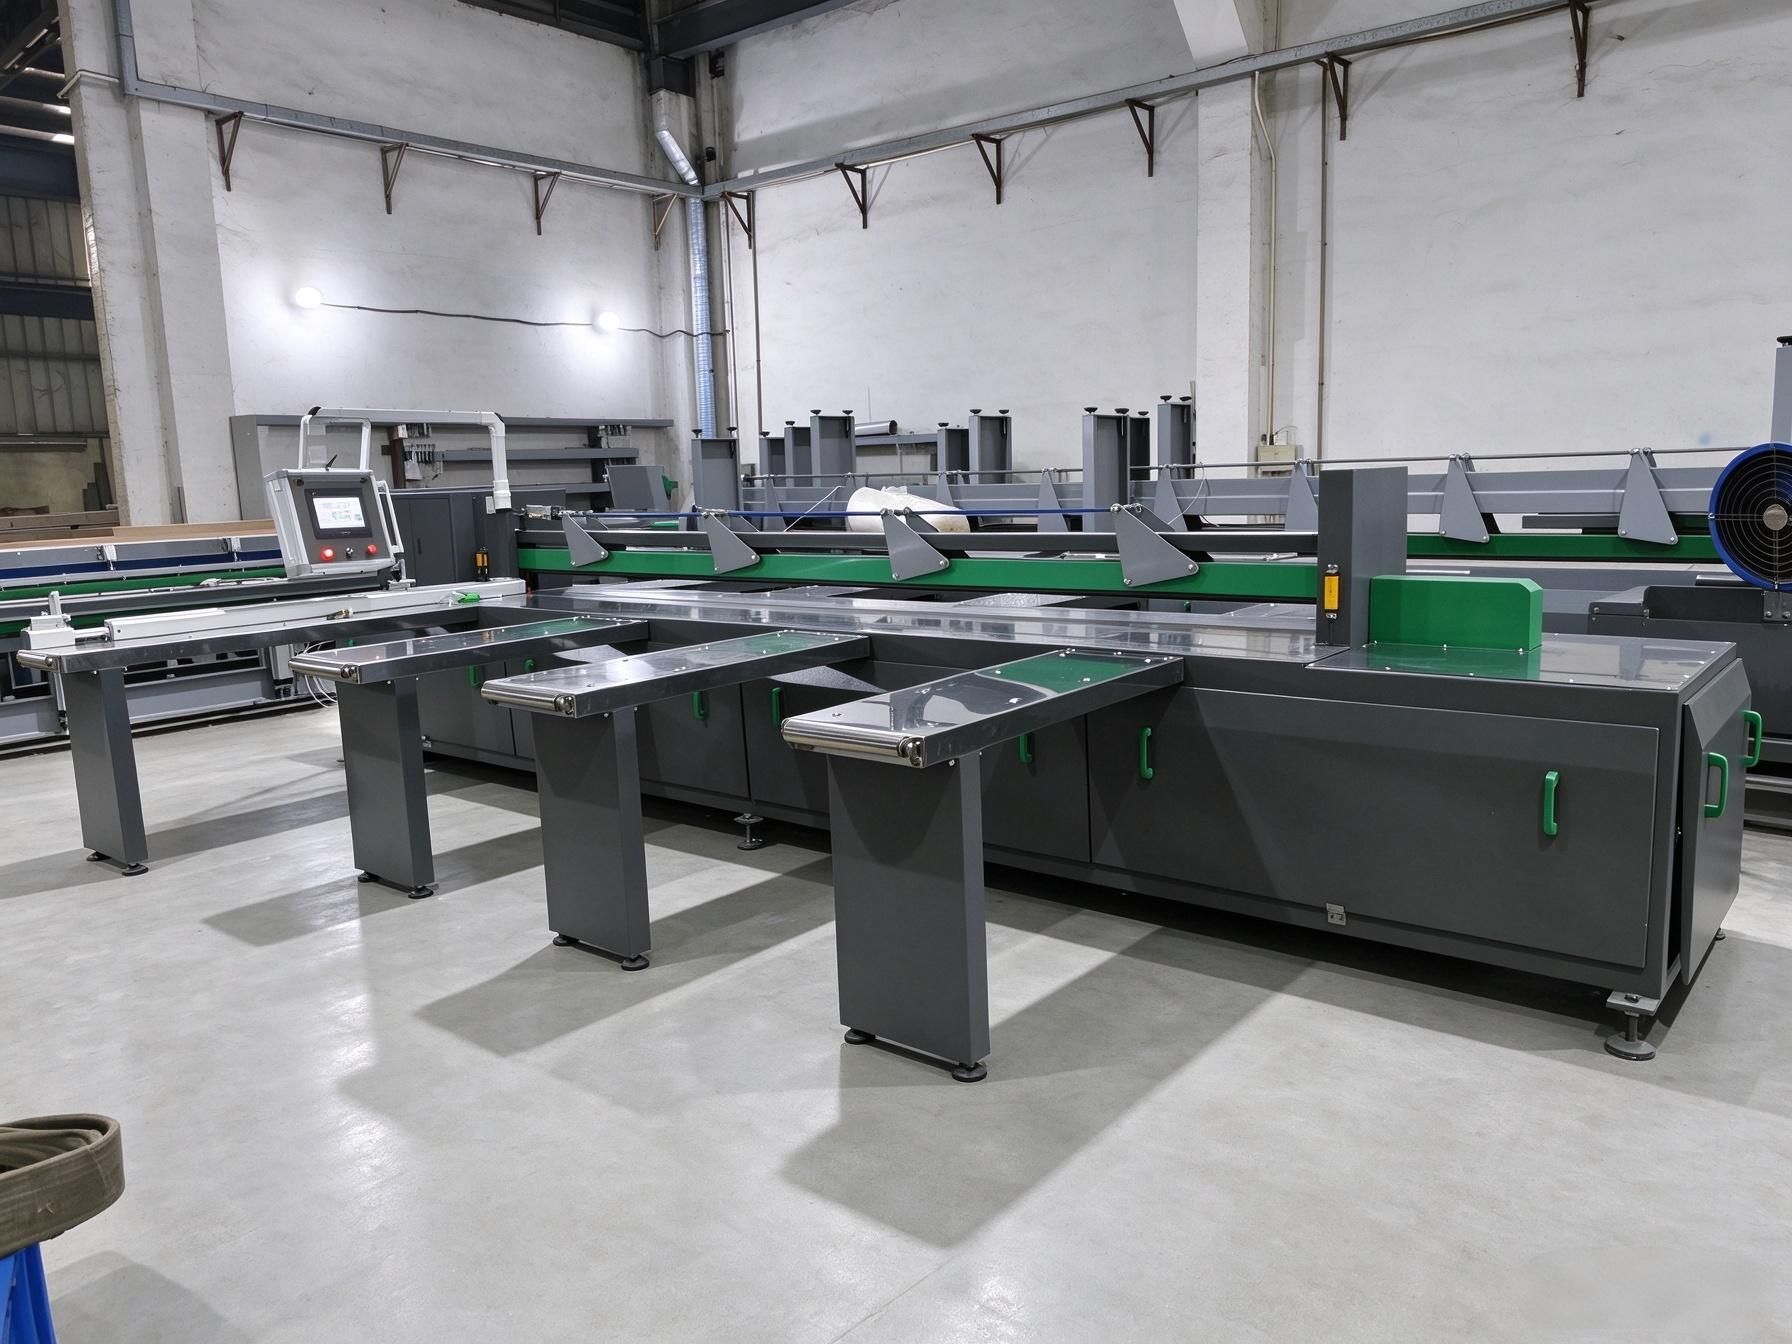
Una máquina cortadora de láminas no es una compra glamurosa, pero los cortes cuadrados reducen la mano de obra necesaria para cada unión posterior.
Los requisitos de las instalaciones son uno de los aspectos donde más se subestiman los presupuestos iniciales. Una máquina de corte de 3000 mm necesita espacio de entrada y salida mucho mayor que su longitud de corte; una soldadora de 3000 mm necesita espacio libre a ambos lados para la manipulación de las láminas y un suelo que se mantenga nivelado bajo una estructura de esa longitud; una estación de aire caliente o extrusión necesita extracción de humos, ya que se calientan polímeros en interiores. Ninguno de estos son costes de maquinaria, y todos son reales. El momento de comprobarlo es antes de realizar la compra, cuando aún se puede optar por otro edificio o una distribución diferente.
Lista de verificación del sitio antes de comprometerse con las especificaciones de la máquina.
- ✓ Fuerza: tensión, fase y capacidad disponible en la ubicación prevista, además de los dispositivos de protección que requiere la máquina.
- ✓ Aire comprimido: Confirme la presión y el caudal requeridos en la máquina; el suministro debe ser estable, estar debidamente filtrado y mantenerse dentro de los requisitos de calidad del aire del fabricante.
- ✓ Piso: Nivelada, con capacidad de carga y capaz de soportar el bastidor de la máquina más la lámina que se manipula sobre ella.
- ✓ Acceso: Ancho y altura de la puerta, espacio para maniobrar y el equipo de elevación disponible el día de la entrega.
- ✓ Extracción: Extracción localizada de aire caliente y para trabajos de extrusión, y ventilación general adecuada.
- ✓ Almacenamiento: Almacenamiento adecuado de las hojas completas, organización de los recortes por material y grosor, y una disposición que evite la manipulación innecesaria de las piezas terminadas.
- ✓ Seguridad contra incendios: Las láminas de plástico constituyen una carga de combustible; compruebe los requisitos de su aseguradora antes de que llegue la primera entrega.
Por qué el capital de trabajo puede convertirse en el mayor riesgo para una empresa emergente.
Un taller de fabricación compra láminas enteras y vende piezas cortadas, soldadas y conformadas. En el momento en que una lámina entra en el almacén, se convierte en dinero que ya no está disponible y permanece así hasta que el cliente paga el producto terminado, lo que, en el caso de proyectos, puede tardar meses. Esta brecha es la razón por la que talleres aparentemente rentables se quedan sin liquidez.
| Etapa del ciclo de efectivo | ¿Qué está pasando con tu dinero? | Protección práctica |
|---|
| Compra de hojas | El efectivo sale inmediatamente; ahora usted mantiene inventario en varios materiales y grosores. | Compre solo las especificaciones que realmente utiliza el nicho de mercado elegido; adquiera el resto para realizar el pedido. |
| Trabajo en curso | La mano de obra y los materiales consumibles se consumen antes de que la pieza sea vendible. | Depósitos de facturas e hitos de progreso en el trabajo del proyecto, no solo en la entrega. |
| Productos terminados | El producto está completo, pero sigue siendo suyo hasta que se acepte. | Acuerden por escrito los criterios de aceptación para que un tanque terminado no quede en disputa. |
| Cuentas por cobrar | Condiciones de pago de 30, 60 o 90 días, mientras que los salarios son semanales. | Incluya el costo de financiamiento en el presupuesto; negocie plazos más cortos con descuento en lugar de asumirlos en silencio. |
| Rehacer | Una junta defectuosa consume material, mano de obra y un espacio en el cronograma. | Considere la inspección del primer artículo como una medida de protección de efectivo, no como una formalidad de calidad. |
El margen de seguridad que importa no es una cifra genérica copiada de una plantilla de plan de negocios. Es la cantidad que te permite pagar los salarios y comprar el próximo suministro de material sin depender de un pago pendiente. Calcúlalo a partir de tu propia nómina, tu consumo mensual de material y tus condiciones de pago, y luego suma los meses de aumento de producción en los que la producción es inferior a la prevista. Si esa cifra te resulta incómoda, el plan te está diciendo algo útil mientras aún es fácil de escuchar.
La gestión de los recortes merece una mención especial, ya que representan capital circulante oculto en el taller. Todos los talleres acumulan retales aprovechables, y aquellos que no los organizan por material y grosor terminan comprando una nueva lámina para cortar una pieza que ya existe como desecho. Una sencilla organización en estanterías y la norma de que los recortes que superen un tamaño mínimo se reincorporen al inventario convierten los residuos en existencias ya pagadas.
Cuatro modelos de ingresos y lo que exige cada uno.
Un taller de fabricación puede vender cuatro productos diferentes con las mismas máquinas, y cada uno genera un flujo de caja, un margen de beneficio y requisitos de equipo distintos. Elegir uno de forma estratégica es clave; en cambio, un taller que se dedica a los cuatro productos a la vez termina teniendo mucho trabajo pero sin ser rentable.
| Modelo | Lo que vendes | Patrón de margen y efectivo | Implicaciones del equipo | Riesgo principal |
|---|
| Taller de trabajo | Corte, soldadura y conformado según el plano del cliente. | Margen modesto por hora, facturación rápida, bajo riesgo de material si se suministra de forma gratuita. | La precisión y la velocidad de cambio importan más que el ancho. | Competir por tarifa horaria sin diferenciación. |
| Línea de productos estándar | Sus propios depósitos, cajas, secciones de conductos o bandejas en tamaños fijos. | Mayor margen de beneficio, pero el capital está inmovilizado en existencias terminadas y herramientas. | Repetibilidad y tiempo de ciclo; las plantillas y los dispositivos de fijación se amortizan solos. | Generar inventario para una demanda que no se materializa. |
| Fabricación del proyecto | Equipos de ingeniería entregados a un sitio, a menudo instalados. | Mayor valor contractual, flujo de caja más lento, facturación por hitos esencial | Capacidad de impresión y manejo de gran formato; disciplina en la documentación | Un proyecto retrasado consume todo el capital circulante del año. |
| Fabricación OEM y por contrato | Componentes repetibles para un fabricante de equipos que posee el diseño. | Volumen predecible, margen más reducido, alta utilización. | Consistencia y parámetros documentados; el cliente audita el proceso. | Dependencia de un único cliente y presión sobre los precios en cada renovación. |
Una estrategia práctica para un taller independiente recién creado consiste en comenzar con trabajos por encargo, luego introducir una línea de productos estándar cuando se soliciten repetidamente las mismas piezas, y pasar a la fabricación de proyectos cuando el taller cuente con la capacidad, el volumen de producción y la disciplina documental necesarios para respaldarlo. La fabricación por contrato puede incorporarse en casi cualquier etapa y puede ofrecer una vía más rápida hacia una utilización estable cuando ya existe un cliente OEM adecuado; sin embargo, debe abordarse teniendo en cuenta que el cliente, y no el taller, controla el diseño y, por lo tanto, gran parte del margen de beneficio.
Construyendo un modelo de retorno de la inversión a nivel empresarial
El retorno de la inversión en una máquina —el precio de una soldadora específica dividido por el ahorro que genera— es un cálculo útil, pero no constituye un plan de negocios. La pregunta a nivel empresarial es diferente: ¿cuántas horas facturables necesita el taller para cubrir sus costos fijos y cuánto tiempo le lleva alcanzar esa cifra?
| Aporte | Qué significa | Dónde conseguirlo |
|---|
| Horas productivas al mes | Horas de máquina realmente disponibles después del mantenimiento, los cambios de formato y los días festivos. | Patrón de turnos × días laborables × utilización realista |
| Participación facturable | La proporción de horas productivas que se pueden vender | Tu propia curva de rampa, no tu mejor mes. |
| Contribución por hora | Ingresos por hora menos materiales, consumibles y mano de obra directa. | Tres presupuestos representativos, con el coste correctamente calculado. |
| Costos fijos en efectivo | Alquiler, gastos fijos de servicios públicos, seguros, salarios no relacionados con la producción, administración y otros costos recurrentes que deben pagarse independientemente de la producción. | Contratos con proveedores y nómina |
| Período de rampa | Meses antes de que las horas facturables alcancen el objetivo. | Estimación honesta de talleres similares; tenga en cuenta que el plazo será menor al esperado. |
La aritmética en sí es simple. Las horas facturables de equilibrio equivalen a los costos fijos mensuales en efectivo divididos por la contribución por hora facturable. El superávit de efectivo operativo mensual equivale a la contribución total del trabajo facturable menos los costos fijos mensuales en efectivo. El período de recuperación de la inversión equivale a la inversión inicial en efectivo dividida por el superávit de efectivo operativo mensual. La depreciación debe considerarse por separado al evaluar la utilidad contable y el costo por hora de máquina, ya que no representa una salida de efectivo mensual como el alquiler, los salarios o los seguros. La práctica útil consiste en ejecutar el modelo con el plan completo y nuevamente con un 60-70% de la utilización planificada.
Es importante aclarar dos puntos. Primero, no se debe contabilizar la capacidad ociosa; esta no se utiliza como opción, no como ahorro, y no se destina al pago de salarios. Segundo, es fundamental diferenciar entre ingresos y contribución. Un taller puede duplicar sus ingresos aceptando contratos de bajo margen y terminar con menos efectivo que antes, ya que los materiales y la mano de obra consumidos con márgenes reducidos deben financiarse hasta que se pague la factura.
Fijar el precio del trabajo para que la máquina se pague sola
Los fabricantes noveles suelen subestimar los precios de dos maneras: cotizando el material más una estimación de la mano de obra, o cotizando por kilogramo de producto terminado. La primera opción omite la maquinaria y el riesgo; la segunda mercantiliza el trabajo y premia lo incorrecto, ya que un kilogramo de soldadura a tope simple y un kilogramo de detalles complejos en esquinas implican costos de mano de obra completamente diferentes.
Un precio que perdure a lo largo del año tiene cinco componentes: material, incluyendo pérdidas de rendimiento y recortes; mano de obra directa a una tarifa fija; una tarifa por hora de máquina que recupere la depreciación, el mantenimiento, la energía y el espacio físico; un margen para desperdicios y reprocesos basado en la tasa real de fallas; y un margen que financie el negocio en lugar de simplemente aumentar el precio.
| Base de precios | Cuando funciona | Dónde falla |
|---|
| Por metro de soldadura | Uniones repetibles con un espesor y geometría conocidos; útiles para el cálculo de costes internos. | Ignora el manejo, el ajuste, la inspección y la diferencia entre un tramo recto y una curva. |
| Por pieza o por dibujo | Trabajo de taller donde el cliente proporciona el diseño | Se produce un colapso cuando el dibujo está incompleto y el alcance se amplía. |
| Por kilogramo | Trabajo con materias primas donde el mercado fija el precio y tu única palanca es la eficiencia. | Castiga la geometría compleja y recompensa el trabajo simple y de bajo valor; rara vez abarca la ingeniería. |
| Por proyecto con hitos | Equipos diseñados con alcance y criterios de aceptación definidos. | Peligroso sin un mecanismo de cambio de orden y un depósito. |
La tarifa por hora de la máquina es el dato que con mayor frecuencia se omite. No se trata del precio de compra dividido por una vida útil aproximada; es la depreciación anual más el mantenimiento más la energía más el costo del espacio que ocupa la máquina, dividido por las horas productivas que se esperan de forma realista. Una máquina que funciona 1200 horas al año tiene un costo por hora muy diferente al de la misma máquina que funciona 3000 horas, y un presupuesto basado en la segunda cifra resultará en pérdidas para un taller que solo alcanza la primera.
Escalado en tres pasos
El crecimiento en la fabricación no es lineal. Se produce por etapas, y cada etapa está impulsada por una limitación específica, no por la ambición. Identificar correctamente la limitación es lo que evita que un taller compre una segunda máquina cuando necesita un segundo turno.
| Escenario | Detonante para seguir adelante | Inversión típica | ¿Qué sucede si te saltas la etapa? |
|---|
| 1. Una sola célula, un turno. | Los pedidos se rechazan sistemáticamente, o las horas extras son permanentes en lugar de estacionales. | Primero, compruebe si la contratación de personal adicional o un segundo turno pueden liberar la capacidad de las máquinas existentes antes de añadir otra máquina. | Comprar capacidad antes de que se demuestre la demanda; el capital permanece inactivo mientras aumentan los costos fijos. |
| 2. Segunda máquina o mayor capacidad | La limitación es el ancho o el grosor, no las horas; te estás negando a realizar un trabajo que ninguna cantidad de turnos adicionales puede ganar. | Una soldadora más ancha, una dobladora dedicada o una plataforma combinada para aliviar el cuello de botella. | Continuar negándose a realizar trabajos rentables, o subcontratar la junta principal y perder el control de la calidad y las fechas. |
| 3. Automatización y control de procesos | La calidad depende del operario que esté manejando la máquina, o bien el coste de la mano de obra es la principal limitación a volumen constante. | Posicionamiento CNC, almacenamiento de recetas, registro de parámetros; automatización del corte | Ajustar la plantilla para compensar la variación del proceso, lo que multiplica la variación junto con la nómina. |
En la segunda etapa es donde se pueden cometer fácilmente errores en la asignación de capital, ya que el síntoma visible —una cartera de pedidos completa y entregas tardías— puede deberse a un problema de programación, un cuello de botella en el corte o la falta de espacio en planta, en lugar de a la capacidad de soldadura. Mida dónde se acumulan las piezas antes de comprar una máquina que agilice otra operación. Acelerar una operación que no representa un cuello de botella aumenta el trabajo en curso, no la producción.
La automatización se ubica en la tercera etapa por una razón. El control numérico computarizado (CNC) y el registro de parámetros resultan rentables cuando el proceso es lo suficientemente estable como para que la repetibilidad sea el factor limitante. Si se introducen demasiado pronto, aumentan la carga de programación y mantenimiento en un taller que aún no ha aprendido qué parámetros son importantes para sus propios productos. La excepción es un segmento donde los clientes auditan los parámetros registrados desde el primer día; en ese caso, la capacidad de documentación forma parte del acceso al mercado, más que de una mejora de la eficiencia.
Modos de fallo en los dos primeros años
Los patrones que vale la pena diseñar contra
- ✓ Compra anchos que no necesitas. Una máquina de 7.000 mm que da servicio a paneles de 1.500 mm supone un gran desembolso en la planta y un problema permanente de espacio.
- ✓ Financiación insuficiente del capital circulante. El plan financia la maquinaria y el edificio, pero luego descubre que el inventario y las cuentas por cobrar también necesitan efectivo.
- ✓ Sin capacidad de acabado. Omitir una soldadora de extrusión o una herramienta de aire caliente implica desechar piezas por detalles que se pueden solucionar en minutos.
- ✓ Cotización basada en el costo del material. La mano de obra, el tiempo de máquina, los desperdicios y la financiación desaparecen del precio y reaparecen como una pérdida al final del año.
- ✓ Buscar trabajos regulados demasiado pronto. Los ciclos de calificación consumen dinero y tiempo antes de que el taller cuente con un proceso estable para calificar.
- ✓ Dependencia de un solo cliente. Un único comprador, que representa el 60% de los ingresos, controla tus precios, tu calendario y tu supervivencia.
- ✓ Sin documentación. Sin registros de procedimientos y de parámetros, la tienda no puede superar la auditoría que le permitiría atraer a clientes que paguen mejor.
- ✓ Generar ingresos sin aportar nada. Los meses de mucha actividad con márgenes reducidos financian el crecimiento del cliente en lugar del suyo.
Certificación y acceso al mercado
La certificación suele presentarse como un coste de cumplimiento. En la fabricación, se entiende mejor como un activo de ventas, ya que determina qué compradores aceptarán un presupuesto. Tres niveles son importantes para un taller nuevo, y no son intercambiables.
El primero es el máquina: Marcado CE y la documentación que lo acompaña, incluyendo planos eléctricos y un manual de mantenimiento. El segundo es el proceso: procedimientos de soldadura y registros de parámetros consistentes con la serie DVS 2207 para los materiales y espesores que realmente suelda, además de las muestras de prueba que demuestran que el procedimiento funciona. El tercero es el sistema: un enfoque de gestión de la calidad —la norma ISO 9001 es la referencia común— que permite al cliente auditar cómo se controlan los materiales, los procesos y la trazabilidad.
Para una empresa emergente, la secuencia práctica es: primero el proceso, luego el sistema, y solo después la cualificación específica del cliente que exigen los sectores regulados. Un taller que puede mostrar un registro de parámetros, un resultado de prueba y un certificado de material para un trabajo específico es mucho más creíble que uno que posee un certificado pero no puede reproducir la soldadura que lo produjo. La documentación es también la forma más económica de mejorar la calidad, porque anotar lo que se hizo es la manera de descubrir qué se debe dejar de hacer.
Dónde aprender el oficio
La fabricación se aprende en el taller, pero las señales del mercado se aprenden en público. Hay tres canales que conviene desarrollar durante el primer año.
Organismos de normalización y formación. Las directrices de DVS son el referente para los procedimientos de soldadura de termoplásticos y la evaluación de la calidad, y la formación basada en DVS es ampliamente reconocida por los compradores que especifican equipos de plástico soldados. Cuando no se dispone de formación local, la puesta en marcha y la formación sobre la primera pieza impartidas por el proveedor cubren parcialmente esta carencia, pero no sustituyen un marco de procedimientos reconocido.
Ferias comerciales. Las ferias de agua, aguas residuales y medio ambiente concentran a los compradores que especifican tanques, depuradores y conductos; las ferias de acuicultura hacen lo mismo con los buques de piscicultura. Visitar una feria como visitante cuesta un día y proporciona información valiosa para todo un año: quién compra, de qué se quejan y qué proveedores utilizan habitualmente.
Asociaciones industriales y empresas colaboradoras. Las asociaciones nacionales de plásticos y fabricación publican guías técnicas, imparten formación y proporcionan la red informal a través de la cual se gestionan los trabajos subcontratados. Un taller nuevo que conozca a tres fabricantes consolidados en su región encontrará trabajo adicional mucho antes de contar con un presupuesto de marketing.
Una secuencia de configuración de doce meses
La secuencia de decisiones es tan importante como la presupuestación, ya que revertir varias decisiones resulta costoso. El orden que se muestra a continuación prioriza las decisiones económicas y pospone las costosas hasta que se haya analizado la demanda.
| Fase | Trabajo principal | Punto de decisión antes de seguir adelante |
|---|
| Meses 0–2 | Selección de nichos de mercado, entrevistas con clientes, análisis de la competencia y del tiempo de entrega, definición de la familia de productos. | Al menos un puñado de compradores reales han descrito un problema que usted puede resolver y un presupuesto que controlan. |
| Meses 2-3 | Especificación de la celda mínima, cotizaciones de configuración, estudio del sitio, estructura financiera | El alcance, la potencia, el acceso y el costo de instalación se conocen en lugar de asumirse. |
| Meses 3–5 | Preparación del edificio, servicios públicos, estanterías, seguros, contratación | El sitio puede aceptar la máquina sin improvisaciones el día de la entrega. |
| Meses 5–7 | Instalación, puesta en marcha, formación del operador, pruebas del primer prototipo en su propio material. | Las soldaduras de prueba cumplen con el procedimiento y los criterios de aceptación que usted ofrecerá a los clientes. |
| Meses 7–9 | Primeros pedidos comerciales, disciplina en la documentación, revisión de precios en función de las horas reales. | Las horas reales por pieza están dentro de un margen definido de las horas cotizadas. |
| Meses 9–12 | Estabilizar la entrega, medir los desperdicios y las repeticiones de trabajo, decidir sobre la inversión de la segunda fase. | La limitación se identifica a partir de los datos, no de la frustración. |
La tentación es comprimir los meses 0 a 3 porque no producen resultados visibles. Además, es la única fase en la que corregir una decisión errónea prácticamente no cuesta nada. Una vez que el edificio está acondicionado y la máquina está en funcionamiento, cualquier corrección tiene un costo.
Lo que realmente cambia una historia sobre la primera máquina
Weissenberg ha publicado un caso de éxito sobre la primera máquina de soldadura a tope de láminas de plástico de un fabricante colombiano, y lo más valioso de historias como esta no es el modelo de la máquina, sino cómo la llegada de la primera máquina transforma lo que un taller puede presupuestar. Antes de su adquisición, los trabajos de soldadura se rechazaban o se subcontrataban; después, la unión se convierte en un proceso interno con un ciclo, un coste y una fecha de entrega definidos, que el taller controla. Este cambio —de delegar el trabajo a terceros a gestionar la operación crítica— suele generar una rentabilidad mayor que el ahorro en mano de obra que se refleja en el cálculo del periodo de recuperación de la inversión.
El segundo cambio resulta menos cómodo. Una vez que la soldadura es interna, los problemas de calidad recaen sobre el taller. Un taller que antes culpaba a un subcontratista ahora es responsable de la prueba de fugas, la reparación y la comunicación con el cliente. Por eso, la primera máquina debe adquirirse con capacitación, documentación y un plan de repuestos, y no solo con las especificaciones de ancho y espesor. El artículo publicado complementa esta guía.
Preguntas frecuentes
¿Cuánto capital se necesita para iniciar un negocio de fabricación de plásticos?
No existe una cifra universal, ya que el requisito viene determinado por la familia de productos, el ancho y el espesor del perímetro, el edificio y las condiciones de pago disponibles. Lo más útil es dividir el cálculo en tres partes: el coste de entrega e instalación de la celda mínima, el capital circulante necesario para el inventario de láminas y las cuentas por cobrar, y un margen para los meses de transición en los que la producción sea inferior a la prevista. Un presupuesto basado en la configuración proporciona la primera parte con precisión; la segunda y la tercera deben obtenerse a partir de la nómina, el consumo de materiales y las condiciones de los clientes. Cualquier cifra de «coste inicial» cotizada sin estos datos es una estimación disfrazada de referencia.
¿Necesito una máquina CNC para empezar?
No. Lo primero que necesita un taller nuevo es precisión y repetibilidad en el corte, y eso se consigue con una máquina de corte de chapa bien ajustada. El fresado y el corte CNC se vuelven valiosos cuando la prioridad pasa de la calidad del corte al tiempo de cambio, la eficiencia del anidamiento o la geometría compleja que no se puede producir con precisión manualmente. Comprar una máquina CNC antes de tener pedidos justifica que esto implique conocimientos de programación, mantenimiento y un coste de capital para una empresa que aún está definiendo sus productos. Una máquina de corte modesta y precisa, junto con una soldadora a tope fiable, es un punto de partida más sólido que una cortadora automatizada que alimenta una soldadora que no puede mantener la tolerancia.
¿Debería comprar una máquina combinada de soldadura y doblado o dos máquinas separadas?
Depende de si sus piezas requieren ambas operaciones en secuencia y si los requisitos de ancho y espesor son los mismos para cada una. Una plataforma combinada como la WeiForm Pro 1500, 2000 o 3000 ahorra espacio, mantiene un único punto de referencia de alineación y elimina un paso de manipulación, lo cual es fundamental en un taller pequeño donde las mismas personas realizan todos los procesos. Las máquinas separadas tienen sentido cuando la demanda de doblado se realiza en paralelo con la soldadura, cuando las dos operaciones requieren capacidades muy diferentes o cuando se prevé aumentar la escala de una de ellas de forma independiente. Compare el costo de la máquina combinada con el costo total de dos máquinas más la manipulación entre ellas, no con el de un solo soldador.
¿Qué productos debería fabricar primero un nuevo taller de producción?
Comience con productos donde la unión sea crítica, la carga de calificación sea baja y el comprador sea lo suficientemente local como para que el flete no absorba el margen. Los tanques, secciones de conductos, bandejas de goteo, campanas y cuerpos de aparatos suelen ajustarse mejor a esta descripción que los componentes regulados de alta pureza, que conllevan ciclos de calificación para los que un taller nuevo aún no está preparado. El mejor primer producto suele ser uno que el fundador ya haya fabricado o especificado en un trabajo anterior, porque el conocimiento del proceso es real, no infundado, y los primeros clientes ya son conocidos.
¿Cuánto tiempo tarda un nuevo taller de fabricación en ser rentable?
Los cronogramas genéricos no son fiables porque la rentabilidad depende de la curva de crecimiento, la contribución por hora y la base de costos fijos, no del calendario. Una medida más útil son las horas facturables de equilibrio: costos fijos mensuales en efectivo divididos por la contribución por hora facturable. Calcule esa cifra, compárela con las horas facturables que puede vender de forma realista en el tercer, sexto y duodécimo mes, y la respuesta para su negocio aparecerá en sus propias cifras. Planificar para dos primeros trimestres más lentos y financiar adecuadamente ese crecimiento le da a la empresa más margen para absorber una utilización menor a la esperada sin generar una crisis de liquidez inmediata.
¿Qué certificaciones solicitarán los clientes?
Depende del sector, pero hay tres requisitos comunes. Los clientes que especifican equipos termoplásticos soldados suelen solicitar procedimientos de soldadura y registros de parámetros conformes a la serie DVS 2207, junto con los resultados de las pruebas realizadas en muestras de los materiales y espesores en cuestión. Los compradores de la máquina esperan el marcado CE y la documentación correspondiente. Los clientes con programas formales de cualificación de proveedores pueden solicitar un sistema de gestión de la calidad, generalmente ISO 9001, y auditarán el control de la trazabilidad de los materiales, los parámetros del proceso y la inspección. El certificado de la máquina por sí solo no cumple con ninguno de estos requisitos; lo hacen los registros propios del taller.
¿Puedo empezar con equipo usado?
A veces, con una visión clara. Una máquina usada puede reducir el costo inicial, y una soldadora a tope bien mantenida es un activo duradero. Los riesgos son específicos: placas calefactoras y abrazaderas desgastadas que ya no mantienen el espesor de forma consistente, componentes de control obsoletos sin disponibilidad de repuestos, documentación faltante que impide demostrar un procedimiento al cliente y falta de soporte para la puesta en marcha o la capacitación. Si compra una máquina usada, presupueste una inspección de la placa calefactora, una verificación de la abrazadera y la alineación, y una evaluación realista de los repuestos antes de cotizar su primer trabajo. El ahorro solo es real cuando la máquina aún puede producir una soldadura que usted esté dispuesto a garantizar.
Conclusiones clave
- Antes de elegir la máquina, seleccione el nicho de mercado; la familia de productos define el ancho, el grosor y los requisitos de documentación.
- Construya una célula mínima viable (cortar, soldar, doblar, acabar) en lugar de una única máquina impresionante sin capacidad de apoyo.
- La factura del equipo es visible; el capital de trabajo para el inventario y las cuentas por cobrar es lo que generalmente se agota primero.
- Compare una plataforma combinada de soldadura y doblado con dos máquinas más la manipulación entre ellas, no con un solo soldador.
- El precio se calcula a partir de los materiales, la mano de obra, la tarifa por hora de la máquina, el margen de desperdicio y el precio final, nunca a partir de los materiales más una estimación.
- Escalado gradual: comprueba si un segundo turno puede liberar la capacidad existente antes de asumir que es necesaria una segunda máquina, y añade automatización cuando la repetibilidad o la mano de obra se conviertan en la principal limitación.
- La documentación es clave para acceder al mercado; los registros de procedimientos y los resultados de las pruebas abren puertas que un certificado de máquina no puede abrir.
- Ejecute el modelo de recuperación de la inversión a nivel empresarial con un nivel de utilización conservador del 60-70% de la utilización prevista como escenario desfavorable, en lugar de probar únicamente el caso de plena capacidad.
Referencias y lecturas adicionales
Guías relacionadas de Weissenberg
Referencias de productos
- Gama de soldadoras a tope para láminas de plástico Weissenberg — WeiBond 1500 a WeiBond 7000
- WeiBond 2000 — 2000 mm de ancho, 3–20 mm de espesor
- WeiFlex 2000 — Ancho de curvatura de 2000 mm, hasta 20 mm, 5°–95°
- WeiForm Pro 2000 — soldadura y doblado combinados, 3–20 mm
- EasyCut 3000 — Longitud de corte de 3000 mm, hasta 50 mm, 7,5 kW
- Fresadora CNC Vector 1530 — 1500 × 3000 mm, 1–60 mm, precisión de repetición de ±0,02 mm
- Soldadora de extrusión Booster EX2 — Varilla de 3–4 mm, 1,5–2,2 kg/h
- Energía soldada HT1600 — Herramienta de aire caliente de 1600 W y 40–700 °C
Normas y referencias del sector
- Serie DVS 2207: Soldadura de termoplásticos: procedimientos, parámetros y garantía de calidad.
- Serie DVS 2202: Imperfecciones en uniones soldadas termoplásticas: características y evaluación.
- EN ISO 12100 — Seguridad de la maquinaria: principios generales para el diseño, la evaluación de riesgos y la reducción de riesgos (contexto CE).
- ISO 9001 — Sistemas de gestión de la calidad, donde la cualificación del proveedor por parte del cliente requiere un sistema certificado.
Weissenberg fabrica máquinas de soldadura y doblado de láminas de plástico desde 2006 y presta servicios a fabricantes de plástico en mercados internacionales. Para obtener un presupuesto basado en la configuración de una celda de equipos de puesta en marcha, envíe su material, rango de espesor, tamaño máximo del panel, potencia disponible y destino al equipo de ingeniería a través de página de contacto.